Mill Certificate inox (còn gọi là Mill Test Certificate – MTC hoặc Material Test Report – MTR) là chứng chỉ kiểm nghiệm xuất xưởng do phòng thí nghiệm luyện kim của chính nhà máy sản xuất thép ban hành theo tiêu chuẩn EN 10204 Type 3.1. Đây là chứng từ kỹ thuật pháp lý cao nhất xác nhận nguồn gốc mẻ nấu luyện kim (Heat Number), thành phần hóa học quang phổ thực tế (%Cr, %Ni, %Mo) và các chỉ tiêu cơ lý tính (giới hạn chảy, độ bền kéo, độ giãn dài) của chính xác lô hàng phôi inox được xuất xưởng.
Tại Tổng kho Inox HaVi, 100% các kiện phôi tấm và cuộn nhập khẩu từ các tập đoàn thép hàng đầu thế giới (Posco, Hyundai Steel, Tisco, Yusco) đều được lưu trữ đầy đủ hồ sơ Mill Certificate gốc có số Heat Number dập nổi trùng khớp. Quý kỹ sư cơ điện, nhà thầu cơ khí chế tạo và bộ phận mua hàng có thể tra cứu toàn bộ quy cách tấm inox nhập khẩu chính ngạch để đối soát thông số kỹ thuật và tối ưu dự toán vật tư cho dự án.
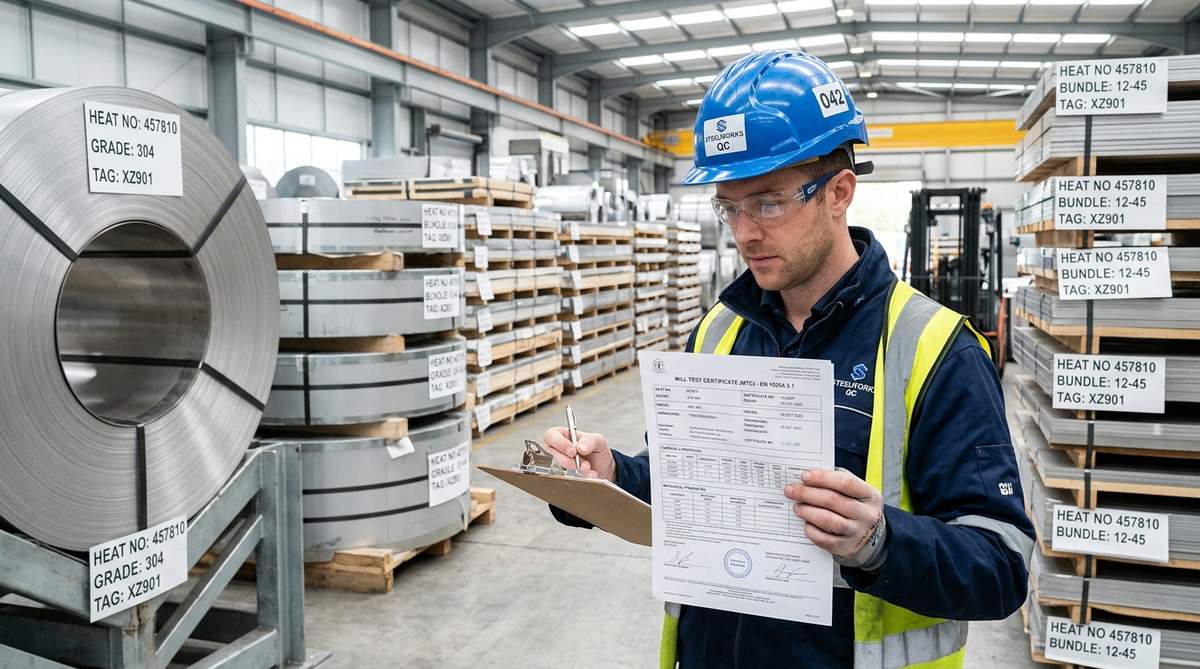
1. Mill Certificate Inox Là Gì? Bản Chất Pháp Lý Theo Chuẩn EN 10204
Trong hoạt động đấu thầu và nghiệm thu vật tư cơ điện (M&E), bồn bể hóa chất, kết cấu phòng sạch dược phẩm hay gia công thiết bị thực phẩm, Mill Certificate inox đóng vai trò như “chứng minh thư” của từng mẻ thép. Không giống như các bản cam kết chung chung của đơn vị thương mại trung gian, Mill Certificate là văn bản kỹ thuật được lập trực tiếp bởi nhà máy luyện cán thép (như Posco – Hàn Quốc, Hyundai Steel, Acerinox, Outokumpu hay Tisco), phản ánh kết quả thử nghiệm phá hủy và không phá hủy trên chính mẻ đúc kim loại đó.
1.1. Phân Biệt Mill Certificate (MTC) Với Chứng Chỉ CO Và CQ Thông Thường
Rất nhiều đơn vị thu mua thường gộp chung cụm từ “CO/CQ” mà không hiểu rõ ranh giới pháp lý giữa ba loại chứng từ này:
- CO (Certificate of Origin): Chứng nhận xuất xứ hàng hóa do Phòng Thương mại & Công nghiệp (VCCI) hoặc Bộ Công thương của nước xuất khẩu cấp. CO chỉ xác nhận phôi thép được sản xuất tại quốc gia nào (Hàn Quốc, Đài Loan, Trung Quốc, Nhật Bản) nhằm mục đích tính thuế hải quan, hoàn toàn không phản ánh mác thép đạt chuẩn hay không.
- CQ (Certificate of Quality): Chứng chỉ chất lượng nói chung. Trong nhiều trường hợp, CQ có thể do nhà phân phối hoặc tổng đại lý tự ban hành để cam kết chất lượng theo tiêu chuẩn cơ sở của họ.
- Mill Test Certificate (MTC / MTR): Là dạng CQ có giá trị kỹ thuật và pháp lý cao cấp nhất. MTC bắt buộc phải do chính bộ phận kiểm soát chất lượng độc lập của nhà máy luyện thép cấp, ghi chi tiết thông số hóa học, cơ lý tính của từng mẻ luyện đúc cụ thể.
1.2. Tiêu Chuẩn EN 10204: Vì Sao Type 3.1 Là Tiêu Chuẩn Vàng Bắt Buộc?
Hệ thống chứng chỉ kim loại châu Âu EN 10204 phân loại chứng từ thử nghiệm thành 4 cấp độ kỹ thuật:
- EN 10204 Type 2.1: Văn bản xác nhận của nhà sản xuất tuyên bố sản phẩm phù hợp với đơn đặt hàng, không kèm bất kỳ kết quả thử nghiệm nào.
- EN 10204 Type 2.2: Báo cáo thử nghiệm chung dựa trên kiểm tra không đặc thù (non-specific inspection). Kết quả thử nghiệm là số liệu tham chiếu trung bình của dây chuyền, không phải của mẻ đúc thực tế đang giao.
- EN 10204 Type 3.1 (Bắt buộc cho dự án B2B): Chứng chỉ xác nhận bởi đại diện kiểm tra chất lượng độc lập của nhà máy sản xuất (không chịu sự chỉ đạo của bộ phận sản xuất/bán hàng). Mọi số liệu thành phần hóa học và cơ lý tính đều được thử nghiệm trực tiếp trên đúng mẻ nấu (Heat No.) của lô hàng xuất xưởng.
- EN 10204 Type 3.2: Chứng chỉ được chứng thực đồng thời bởi đại diện nhà sản xuất và một tổ chức giám định độc lập bên thứ ba (như SGS, Lloyd’s Register, DNV, Bureau Veritas). Thường chỉ áp dụng cho ngành dầu khí ngoài khơi, lò phản ứng hạt nhân hoặc bồn áp lực siêu cao.
2. 4 Thông Tin Kỹ Thuật Cốt Lõi Bắt Buộc Phải Có Trên Mill Certificate Inox
Khi cầm một bản mill certificate inox trên tay, kỹ sư giám sát và chuyên viên QA/QC không được xem lướt qua mà cần đối chiếu tỉ mỉ 4 khối thông tin kỹ thuật then chốt sau:
2.1. Định Danh Mẻ Đúc & Mã Bó Kiện
Mỗi mẻ luyện thép trong lò điện hồ quang (EAF) hoặc lò tinh luyện chân không (AOD/VOD) có dung tích từ 50 đến 150 tấn đều được gắn một số định danh duy nhất gọi là Heat Number (hoặc Cast No.). Toàn bộ các cuộn hoặc tấm phôi cán ra từ mẻ luyện đó đều mang chung số Heat No này. Bên cạnh đó, mỗi kiện hàng xuất kho sẽ có thêm số thứ tự cuộn/tấm riêng biệt (Coil No. / Plate No. / Bundle No.) để phục vụ truy xuất nguồn gốc chính xác đến từng mét vật tư.
2.2. Bảng Phân Tích Thành Phần Hóa Học Thực Tế
Trên MTC, bảng phân tích hóa học phải ghi rõ tỷ lệ phần trăm khối lượng (% wt) của tối thiểu các nguyên tố hợp kim cốt lõi:
- Cacbon (C): Khống chế độ cứng và nguy cơ ăn mòn tinh giới khi hàn (đối với dòng L như 304L/316L, %C phải ≤ 0.030%).
- Crom (Cr): Tạo màng oxit thụ động chống gỉ (tối thiểu 17.5% – 19.5% cho SUS 304; 16.0% – 18.0% cho SUS 316).
- Niken (Ni): Ổn định pha Austenitic, tăng cường độ dẻo dai và chống ăn mòn axit (tối thiểu 8.0% cho 304; 10.0% cho 316).
- Molypden (Mo): Ngăn chặn ăn mòn lỗ (Pitting) trong môi trường Clorua và nước biển (chỉ có trong mác 316/316L với tỷ lệ từ 2.00% – 3.00%).
- Mangan (Mn), Photpho (P), Lưu huỳnh (S), Silic (Si), Nitơ (N): Đảm bảo tạp chất có hại không vượt ngưỡng cho phép của ASTM A240.
2.3. Báo Cáo Thử Nghiệm Cơ Lý Tính
MTC bắt buộc hiển thị kết quả thử kéo phá hủy và đo độ cứng trên mẫu thử cắt ra từ cuộn/tấm:
- Giới hạn chảy (Yield Strength Rp0.2 / 0.2% Proof Stress): Ứng suất tối thiểu làm vật liệu bắt đầu biến dạng dẻo (thường ≥ 205 MPa đối với 304).
- Giới hạn bền kéo (Tensile Strength Rm): Ứng suất kéo đứt cực đại (thường ≥ 515 MPa đối với 304).
- Độ giãn dài tương đối (Elongation A50 / GL=50mm): Thước đo độ dẻo dai phục vụ chấn gấp, dập vuốt sâu (thường ≥ 40%).
- Độ cứng (Hardness): Thường đo theo thang Rockwell B (HRB ≤ 90) hoặc Vickers (HV ≤ 200).
2.4. Trạng Thái Nhiệt Luyện & Bề Mặt Hoàn Thiện
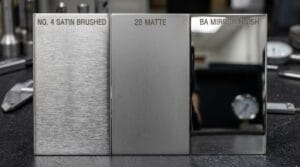
Chứng chỉ phải ghi rõ quy trình xử lý nhiệt (thường là ủ dung dịch Solution Annealed ở nhiệt độ 1050°C – 1100°C làm nguội nhanh bằng nước) và loại bề mặt xuất xưởng: cán nóng No.1, cán nguội 2B, ủ sáng BA hoặc mài xước No.4/Hairline có phủ film bảo vệ PE/Laser.
3. Quy Trình 5 Bước Kiểm Tra Mill Certificate Khớp Lô Hàng Tại Kho
Để ngăn chặn tình trạng nhà cung cấp đưa “chứng chỉ một đằng, giao thép một nẻo”, kỹ sư nghiệm thu cần áp dụng quy trình kiểm tra 5 bước tiêu chuẩn công nghiệp:
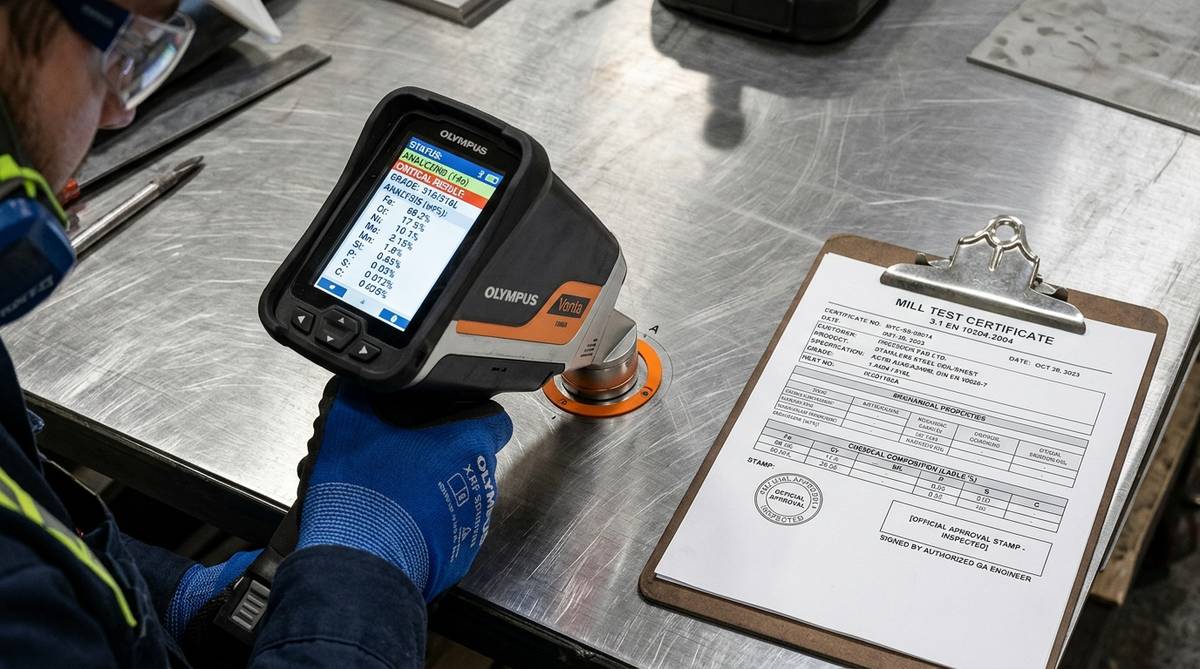
- Bước 1: Đối chiếu Heat Number trên tem kiện pallet và mép phôi thép:
So sánh từng ký tự số Heat No in trên nhãn dán chính hãng của cuộn/tấm với số Heat No ghi trên tờ Mill Certificate. Đối với tấm inox cán nóng No.1 hoặc cuộn inox nhập khẩu Posco/Hyundai, số Heat No thường được phun sơn kim loại hoặc dập chìm trực tiếp lên mép biên tấm thép. Nếu phát hiện sai lệch dù chỉ 1 ký tự, lô hàng phải bị lập biên bản giữ nguyên hiện trạng. - Bước 2: Kiểm tra kích thước hình học danh định và dung sai độ dày bằng panme kỹ thuật số:
Dùng thước panme điện tử Mitutoyo đo chiều dày thực tế tại 5 điểm (4 góc cách mép 20mm và 1 điểm trung tâm) để đối chiếu với dải dung sai cho phép theo chuẩn ASTM A480 được ghi nhận trong MTC. Nếu độ dày thực tế âm vượt dung sai cho phép, phôi có thể là hàng thứ phẩm (loại 2) bị trà trộn. - Bước 3: So sánh thành phần hóa học trên MTC với dải tiêu chuẩn ASTM A240 / JIS G4303:
Tra cứu số liệu %Cr, %Ni, %Mo ghi trên MTC xem có nằm trọn trong dải quy định của mác thép hay không. Cảnh giác với trường hợp %Ni của inox 304 nằm mấp mé dưới 8.0% hoặc hàm lượng cacbon vượt quá 0.08%. - Bước 4: Bắn kiểm tra quang phổ phát xạ PMI / XRF ngẫu nhiên tại kho:
Sử dụng súng phân tích huỳnh quang tia X cầm tay (XRF Analyzer) kiểm tra ngẫu nhiên 3 – 5 điểm trên bề mặt kiện thép. Thiết bị sẽ hiển thị kết quả thành phần hóa học thực tế ngay trên màn hình kỹ thuật số sau 5 giây. Đối chiếu trực tiếp kết quả XRF với dòng số liệu hóa học trên Mill Certificate. - Bước 5: Xác thực dấu chứng nhận độc lập của QA/QC Director nhà máy sản xuất:
Một bản MTC hợp lệ bắt buộc phải có chữ ký số hoặc con dấu nổi/dấu mực đỏ của Giám đốc Quản lý Chất lượng (Quality Control Manager) từ nhà máy thép, kèm theo tuyên bố chứng nhận sản phẩm tuân thủ tiêu chuẩn EN 10204 3.1.
4. Bảng Đối Chiếu Thành Phần Hóa Học & Cơ Lý Tính Chuẩn ASTM A240
Dưới đây là 2 bảng thông số kỹ thuật tiêu chuẩn theo quy chuẩn viện tiêu chuẩn hoa kỳ ASTM A240 và tiêu chuẩn dung sai ASTM A480 mà kỹ sư cần sử dụng làm căn cứ đối soát khi đọc mill certificate inox:
Bảng 1: Thành phần hóa học tiêu chuẩn (% khối lượng) đối chiếu trên Mill Certificate
| Mác Thép Inox | % C (Max) | % Cr (Crom) | % Ni (Niken) | % Mo (Molypden) | % Mn (Max) | % P / S (Max) |
|---|---|---|---|---|---|---|
| SUS 304 | ≤ 0.080 | 18.00 – 20.00 | 8.00 – 10.50 | — | ≤ 2.00 | 0.045 / 0.030 |
| SUS 304L | ≤ 0.030 | 18.00 – 20.00 | 8.00 – 12.00 | — | ≤ 2.00 | 0.045 / 0.030 |
| SUS 316 | ≤ 0.080 | 16.00 – 18.00 | 10.00 – 14.00 | 2.00 – 3.00 | ≤ 2.00 | 0.045 / 0.030 |
| SUS 316L | ≤ 0.030 | 16.00 – 18.00 | 10.00 – 14.00 | 2.00 – 3.00 | ≤ 2.00 | 0.045 / 0.030 |
| SUS 201 | ≤ 0.150 | 16.00 – 18.00 | 3.50 – 5.50 | — | 5.50 – 7.50 | 0.060 / 0.030 |
| SUS 430 | ≤ 0.120 | 16.00 – 18.00 | ≤ 0.75 | — | ≤ 1.00 | 0.040 / 0.030 |
Bảng 2: Chỉ tiêu cơ lý tính tối thiểu bắt buộc đối chiếu theo ASTM A240
| Mác Thép Inox | Giới Hạn Chảy Rp0.2 (MPa min) | Độ Bền Kéo Rm (MPa min) | Độ Giãn Dài A50 (% min) | Độ Cứng Rockwell B (HRB max) | Độ Cứng Vickers (HV max) |
|---|---|---|---|---|---|
| SUS 304 | 205 | 515 | 40% | 92 HRB | 201 HV |
| SUS 304L | 170 | 485 | 40% | 92 HRB | 201 HV |
| SUS 316 | 205 | 515 | 40% | 95 HRB | 217 HV |
| SUS 316L | 170 | 485 | 40% | 95 HRB | 217 HV |
| SUS 201 | 310 | 655 | 40% | 100 HRB | 240 HV |
| SUS 430 | 205 | 450 | 22% | 89 HRB | 185 HV |
5. Rủi Ro Nghiêm Trọng Khi Mill Certificate Không Khớp Lô & Biện Pháp Xử Lý
Trong các dự án kỹ thuật quy mô lớn, việc tiếp nhận một lô thép không có mill certificate inox hoặc chứng chỉ bị sai lệch số Heat Number tiềm ẩn những rủi ro thảm khốc:
- Rủi ro tráo mác thép: Đơn vị cung cấp không uy tín có thể dùng chứng chỉ MTC 304 chính hãng nhưng thực tế lại giao phôi inox 201 hoặc hàng thứ phẩm loại 2 dập lại nhãn. Khi đưa vào vận hành trong môi trường hóa chất hoặc ven biển, vật liệu sẽ bị gỉ sét, nứt rách mối hàn chỉ sau vài tháng.
- Bác bỏ hồ sơ nghiệm thu dự án: Khi tư vấn giám sát quốc tế hoặc đơn vị kiểm định độc lập kiểm tra hồ sơ hoàn công mà phát hiện số Heat No trên chứng chỉ không khớp với số dập chìm trên thân bồn bể/ống gió, toàn bộ hạng mục sẽ bị đình chỉ thanh toán, buộc tháo dỡ hoàn toàn.
- Hư hại dao chấn và khuôn dập xưởng: Nếu phôi bị tráo từ SUS 304 sang SUS 201 mà không biết, giới hạn chảy cao hơn hẳn (310 MPa so với 205 MPa) sẽ làm quá tải máy chấn CNC, gây gãy dao chấn hoặc nứt toác chân góc uốn do độ dẻo kém.
Khuyến nghị từ Kỹ sư Inox HaVi: Khi phát hiện số Heat Number không khớp giữa tem kiện và chứng chỉ, kỹ sư phụ trách cần lập ngay biên bản tạm dừng giao nhận tại kho bãi. Yêu cầu nhà phân phối cung cấp bản sao trích lục từ sổ kiểm soát chất lượng gốc của nhà máy, hoặc trực tiếp yêu cầu bắn thử quang phổ XRF để kiểm chứng thực tế trước khi ký nhận vật tư.
6. Câu Hỏi Thường Gặp Về Mill Certificate Inox (FAQ)
1. Một tờ Mill Certificate có thể dùng chung cho nhiều kiện hàng khác nhau được không?
2. Mua tấm inox cắt lẻ hoặc cuộn xẻ băng có được nhận Mill Certificate bản gốc không?
3. Có thể dùng nam châm hoặc axit thử nhanh để thay thế việc đọc Mill Certificate không?
4. Số Heat Number trên Mill Certificate inox có thời hạn hiệu lực bao lâu?
CÔNG TY CỔ PHẦN ĐẦU TƯ HAVI VIỆT NAM
Văn phòng đại diện: B04-L09 Biệt thự An Phú, Khu đô thị mới Dương Nội, Phường Dương Nội, Quận Hà Đông, TP. Hà Nội
Kho hàng: KCN Hưng Yên, Hà Nội
Hotline: 0963.800.396 | Email: ctcphavivn@gmail.com
Website: https://havivietnam.com