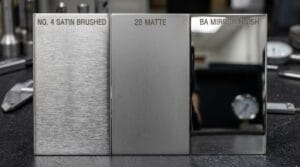
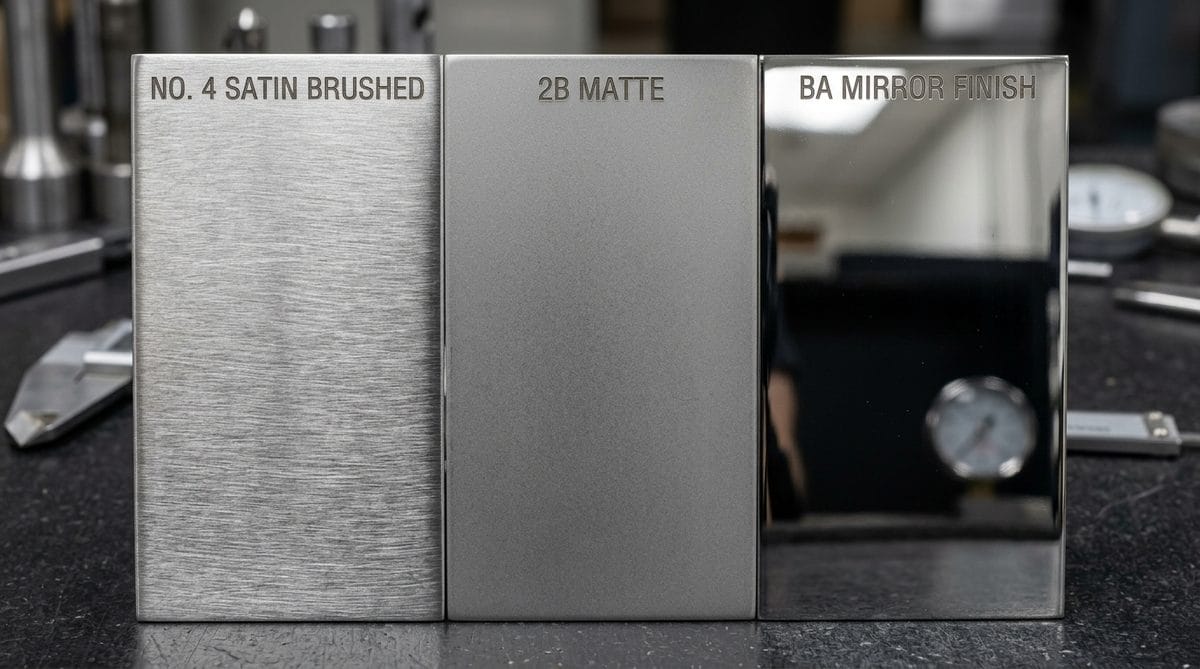
Trong ngành công nghiệp gia công dập tạo hình kim loại tấm, dập vuốt inox sâu (Deep Drawing) là kỹ thuật biến đổi phôi tấm phẳng thành các chi tiết hình trụ, hình hộp hoặc hình bán cầu có chiều sâu lớn (như hộc chậu rửa bát, thân xoong nồi cao cấp, nắp bồn áp lực và khay thực phẩm y tế). Quy tắc kỹ thuật “bất di bất dịch” của mọi kỹ sư khuôn dập quốc tế là bắt buộc phải lựa chọn bề mặt 2B (2B Finish) thay vì bề mặt bóng gương BA hay xước xát No.4.
Bề mặt 2B sở hữu cấu trúc vi nhám lý tưởng (Ra ≈ 0.15 – 0.35 µm) có khả năng “bẫy” và giữ chặt màng dầu bôi trơn áp suất cực cao (EP Lubricant) dưới lực ép thủy lực hàng trăm tấn, ngăn chặn triệt để hiện tượng kẹt dính hàn lạnh giữa phôi và khuôn (Galling), đồng thời bảo toàn độ giãn dài cực đại A50 ≥ 50% để đáy phôi không bị xé toạc.
Tại Công ty Cổ phần Đầu tư HaVi Việt Nam, chúng tôi nhập khẩu và phân phối trực tiếp các dòng tấm inox bề mặt 2B phẩm cách dập sâu chuyên dụng (Deep Drawing Quality – DDQ mác SUS 304, SUS 304L, SUS 316) từ các tập đoàn thép POSCO, TISCO, YUSCO. Phôi tấm 2B tại HaVi được kiểm soát độ đồng đều cơ tính nghiêm ngặt, tỷ số biến dạng dẻo dị hướng r ≥ 1.6 – 1.8 và hệ số hóa cứng n ≥ 0.45, cam kết tỷ số dập giới hạn LDR đạt đỉnh và tỷ lệ phế phẩm xé rách dưới 0.5%.
📞 Tư vấn vật liệu inox dập vuốt DDQ & Nhận báo giá sỉ tại kho: Hotline: 0963.800.396
1. Dập vuốt inox sâu là gì? Cơ chế biến dạng cực đoan trong lòng cối dập
Dập vuốt inox (Deep Drawing) là quá trình dập nguội dùng chày dập (Punch) ép phôi tấm kim loại phẳng tròn hoặc chữ nhật chui qua miệng cối dập (Die Cavity) dưới sự kiểm soát của vành chặn phôi (Blank Holder) để kéo dài thành vỏ và rút sâu đáy chi tiết:
1.1. Sự khác biệt giữa dập vuốt nông và dập vuốt sâu
- Dập vuốt nông (Shallow Drawing): Tỷ số giữa chiều sâu chi tiết (h) chia cho đường kính đáy (d) nhỏ hơn 0.5 (h/d < 0.5), biến dạng kéo giãn bề mặt là chủ yếu.
- Dập vuốt sâu (Deep Drawing): Tỷ số h/d ≥ 0.7 – 1.5. Ở cấp độ này, kim loại ở phần vành phôi phải chịu đồng thời hai trạng thái ứng suất khắc nghiệt: ứng suất kéo hướng tâm cực lớn và ứng suất nén chu vi làm kim loại dày lên. Nếu vật liệu không đủ độ dẻo và bôi trơn kém, phôi sẽ bị nhăn vành (Wrinkling) hoặc đứt gãy đáy (Fracture).
1.2. Thách thức luyện kim khổng lồ của thép không gỉ khi dập sâu
Thép không gỉ Austenitic (như Inox 304, 316) là vật liệu có độ bền kéo cao (520 – 750 MPa) và hệ số biến cứng rèn nguội rất cao (n ≈ 0.45 – 0.50). Khi chày dập kéo phôi vào cối, lực ma sát sinh nhiệt cục bộ cực lớn lên tới 150°C – 250°C. Tại nhiệt độ và áp lực này, nếu lớp màng dầu bôi trơn bị phá vỡ, bề mặt inox sẽ lập tức hàn dính vi mô với bề mặt khuôn thép (Adhesive Wear / Galling), làm xước toạc sản phẩm và phá hủy hoàn toàn bộ khuôn dập tiền trăm triệu.
2. 4 Lý do sống còn vì sao dập vuốt inox sâu bắt buộc phải chọn bề mặt 2B
Nhiều nhà sản xuất đồ gia dụng và bồn chậu thường thắc mắc: “Tại sao không dùng luôn tấm inox BA bóng loáng để sản phẩm sau khi dập xong đỡ phải đánh bóng?” Câu trả lời nằm ở cơ chế bôi trơn vi thể bề mặt:
2.1. Cấu trúc túi chứa dầu vi mô (Micro-Lubricant Pockets) độc nhất của bề mặt 2B
Bề mặt 2B được tạo ra sau quy trình cán nguội, ủ mềm trong lò khí bảo vệ và xử lý cán là bóng nhẹ (Skin Pass) bằng trục cán có độ nhám vi mô được kiểm soát chặt chẽ:
- Độ nhám trung bình của bề mặt 2B đạt
Ra = 0.15 – 0.35 µm. Đây là độ nhám lý tưởng hình thành hàng triệu “túi trũng vi thể” trên bề mặt tấm thép. - Khi bôi dầu dập vuốt chuyên dụng, dầu sẽ lấp đầy vào các túi trũng này. Dưới áp lực kẹp vành phôi hàng chục tấn, dầu không bị ép trôi tuột ra ngoài mà tạo thành một lớp đệm thủy lực bền vững ngăn cách kim loại tấm tiếp xúc trực tiếp với kim loại cối dập.
2.2. Vì sao bề mặt BA bóng gương lại là “thảm họa” khi dập vuốt sâu?
Bề mặt BA (Bright Annealed) được ủ bóng gương với độ nhám cực thấp (Ra < 0.05 µm), bề mặt phẳng lì như gương:
- Khi đưa vào cối dập sâu, bề mặt quá nhẵn khiến dầu bôi trơn bị vành chặn phôi gạt sạch bóng ngay từ hành trình đầu tiên (hiện tượng Lubricant Starvation).
- Hiện tượng tiếp xúc khô (Dry Friction) giữa inox và khuôn gây ma sát cực đại, phôi bị kẹt cứng dẫn tới đứt rách đáy phôi ngay lập tức và làm cào xước xước nòng khuôn dập.
2.3. Vì sao bề mặt No.4 (Satin / Hairline) tuyệt đối không được dùng để dập sâu?
Bề mặt No.4 được đánh xước cơ học bằng đai nhám với các đường rãnh sọc định hướng:
- Các đường sọc xước chính là các vết nứt tế vi đóng vai trò là điểm tập trung ứng suất (Stress Concentration).
- Khi chịu lực kéo dãn 2 trục trong lòng cối dập, ứng suất tập trung tại đáy các vết xước sẽ làm xé toạc tấm kim loại theo phương dọc thớ xước, tỷ lệ rách phôi lên đến 80% – 90%.

2.4. Độ giãn dài tuyệt hảo của Inox 304 2B dòng dập sâu (DDQ)
Tấm inox 304 bề mặt 2B phẩm cách dập sâu (Deep Drawing Quality – DDQ) được các nhà máy kiểm soát đặc biệt về thành phần Niken (tăng hàm lượng Ni lên 8.5% – 9.2%) và nhiệt độ ủ kết tinh:
- Độ giãn dài tương đối A50 đạt từ 52% đến 60% (cao hơn nhiều so với mức 40% của inox thông thường).
- Tỷ số dập giới hạn LDR (Limiting Drawing Ratio – tỷ lệ giữa đường kính phôi tròn lớn nhất chia cho đường kính chày) đạt mức LDR = 2.1 – 2.25 chỉ trong một lần dập duy nhất mà không cần ủ trung gian.
3. Bảng so sánh khả năng dập vuốt sâu của 4 dạng bề mặt inox thông dụng
Bảng đánh giá toàn diện dưới đây chỉ rõ ưu – nhược điểm của từng loại bề mặt phôi inox khi đưa vào khuôn dập:
4. Bảng thông số kỹ thuật công nghệ khuôn và lực dập vuốt sâu Inox 304 2B
Để thiết kế khuôn dập vuốt inox đạt năng suất hàng chục nghìn sản phẩm mà không bị cào xước khuôn, kỹ sư cần tuân thủ bảng thông số hình học sau:
Yêu cầu đặc biệt về vật liệu khuôn dập inox:
- Khuôn dập vuốt inox không thể dùng thép carbon thường. Bắt buộc phải sử dụng thép hợp kim dụng cụ cao cấp như SKD11 (D2) tôi chân không đạt độ cứng 58 – 60 HRC, hoặc hợp kim nhôm đồng (Ampco 21 / Ampco 25) có khả năng tự chống kẹt xước với inox cực tốt.
- Miệng cối dập và đầu chày phải được đánh bóng gương tinh đạt độ nhám Ra ≤ 0.05 µm và mạ phủ lớp carbon phủ kim cương DLC (Diamond-Like Carbon) hoặc mạ TiAlN để tăng tuổi thọ khuôn lên gấp 5 lần.
5. Giải pháp cấp phôi cuộn xẻ băng tối ưu hóa năng suất dập vuốt tự động
Đối với các nhà máy sản xuất đồ gia dụng quy mô công nghiệp (hàng chục nghìn chậu rửa, đáy nồi, bình giữ nhiệt mỗi ngày), việc cắt phôi tấm vuông rời đưa vào dập thủ công sẽ làm lãng phí rất nhiều nhân công và thời gian chu kỳ:
- Sử dụng cuộn inox dập vuốt tự động: Dây chuyền dập liên hoàn trang bị bộ cấp phôi tự động (Coil Feeder) kết hợp máy xả cuộn và nắn phẳng. Phôi được cấp trực tiếp từ nguồn cuộn inox xẻ băng có chiều rộng đúng bằng đường kính phôi dập, tự động dập cắt phôi tròn và dập vuốt ngay trong khuôn dập liên hoàn (Progressive Die).
- Kiểm soát hướng cán cuộn: Đặt phôi quay góc 45° so với hướng thớ cán cuộn để hạn chế hiện tượng tạo “tai thỏ” bất đối xứng (Earing) ở miệng chi tiết sau khi vuốt, giảm lượng kim loại phải cắt gọt biên thừa.
6. Tổng kho phân phối inox tấm 2B dập sâu (DDQ) chuẩn quốc tế tại HaVi
Công ty Cổ phần Đầu tư HaVi Việt Nam tự hào là bạn đồng hành tin cậy của các xưởng dập cơ khí hàng đầu:
- Hàng nghìn tấn phôi tấm inox 304 2B sẵn kho: Độ dày đa dạng từ 0.4mm đến 3.0mm, xuất xứ từ các nhà máy danh tiếng (Posco Hàn Quốc, Tisco, Yusco Đài Loan) với đầy đủ chứng chỉ phân tích cơ lý tính CO/CQ.
- Cam kết chuẩn phẩm cách DDQ dập sâu: Độ giãn dài cam kết A50 ≥ 50%, phôi uốn gập và dập sâu không nứt rách, bề mặt mịn đồng đều giúp bảo vệ tuổi thọ khuôn dập tối đa.
- Dịch vụ xẻ băng & cắt phôi tròn CNC theo yêu cầu: Máy xả cuộn xẻ băng dung sai bề rộng ±0.1mm và máy cắt laser fiber bàn đôi hỗ trợ cắt phôi đĩa tròn sẵn cho các xưởng dập, giúp khách hàng tiết kiệm tối đa chi phí phế liệu.
7. Câu hỏi thường gặp về kỹ thuật dập vuốt inox sâu (FAQ)
1. Inox 201 có thể dập vuốt sâu thay thế cho Inox 304 để giảm giá thành được không?
Rất khó và chỉ áp dụng được cho dập vuốt nông (h/d < 0.5). Inox 201 chứa nhiều Mangan và Nitơ khiến tốc độ biến cứng rèn nguội cực kỳ nhanh, độ giãn dài chỉ đạt khoảng 35% – 40%. Khi dập sâu, Inox 201 rất dễ bị rách đáy, hoặc xuất hiện vết nứt tự phát sau khi dập (hiện tượng Delayed Cracking sau vài giờ hoặc vài ngày). Để dập các sản phẩm sâu như chậu rửa bát hay nồi cơm điện, bắt buộc phải dùng Inox 304 chuẩn dập sâu DDQ.
2. Dầu dập vuốt inox chuyên dụng khác gì so với dầu nhớt bôi trơn thông thường?
Dầu dập vuốt inox (Deep Drawing Lubricant) chứa các phụ gia chịu cực áp EP (Extreme Pressure) gốc Clo, Lưu huỳnh hoặc Este tổng hợp cao phân tử. Khi áp suất dập đạt tới hàng trăm MPa, các phụ gia này sẽ phản ứng hóa học bề mặt tạo ra một lớp màng bôi trơn rắn ngăn cản tuyệt đối sự tiếp xúc kim loại – kim loại. Dầu nhớt động cơ thông thường sẽ bị ép vỡ màng màng dầu ngay lập tức, dẫn đến cháy kẹt khuôn và xé rách phôi inox.
3. Vì sao sản phẩm inox sau khi dập sâu thường xuất hiện hiện tượng “tai thỏ” (Earing)?
Hiện tượng tai thỏ là miệng mép chi tiết sau khi vuốt bị lượn sóng nhấp nhô (thường là 4 tai thỏ đối xứng). Nguyên nhân do tính dị hướng phẳng (Δr) của tấm thép sinh ra trong quá trình cán nguội tại nhà máy thép. Để giảm thiểu tai thỏ, xưởng nên chọn phôi tấm inox có giá trị dị hướng phẳng |Δr| ≤ 0.1, hoặc tính toán cộng thêm lượng dư phôi để cắt tỉa biên (Trimming) sau khi dập.
4. Sau khi dập vuốt inox sâu có cần phải xử lý ủ khử ứng suất không?
Đối với các chi tiết dập sâu nhiều bước (Multi-stage Drawing), sau bước dập 1 bắt buộc phải ủ mềm trung gian (Interstage Annealing ở nhiệt độ 1.050°C – 1.100°C rồi làm nguội nhanh) để khôi phục lại độ dẻo của mạng tinh thể trước khi dập bước 2. Với các sản phẩm dập 1 lần chịu tải môi trường ăn mòn mạnh, việc ủ khử ứng suất dư giúp ngăn chặn triệt để hiện tượng nứt ăn mòn dưới ứng suất (Stress Corrosion Cracking – SCC).
CÔNG TY CỔ PHẦN ĐẦU TƯ HAVI VIỆT NAM
Văn phòng đại diện: B04-L09 Biệt thự An Phú, Khu đô thị mới Dương Nội, Phường Dương Nội, Quận Hà Đông, TP. Hà Nội
Kho & Xưởng gia công: KCN Hưng Yên, Hà Nội
Hotline: 0963.800.396 | Email: ctcphavivn@gmail.com
Website: https://havivietnam.com