Hàn inox TIG (Tungsten Inert Gas / GTAW) là phương pháp ghép nối kim loại nóng chảy chính xác bậc nhất trong ngành chế tạo thép không gỉ, sử dụng điện cực vonfram không nóng chảy kết hợp khí trơ Argon tinh khiết để tạo ra vũng hàn sạch, vảy cá đều đặn và độ ngấu sâu cơ tính vượt trội. Tuy nhiên, inox có độ dẫn nhiệt chỉ bằng 1/3 nhưng hệ số giãn nở nhiệt cao gấp 1.5 lần so với thép carbon, khiến quá trình hàn inox TIG rất dễ gặp phải các khuyết tật nghiêm trọng như biến dạng cong vênh phôi mỏng, nứt nóng vùng ảnh hưởng nhiệt (HAZ) hoặc hiện tượng cháy đen oxy hóa đáy mối hàn (Sugaring) làm suy giảm hoàn toàn khả năng chống ăn mòn hóa chất.
Tại Công ty Cổ phần Đầu tư HaVi Việt Nam, chúng tôi vận hành xưởng cơ khí chế tạo đạt chuẩn ASME & ISO 3834 chuyên sản xuất bồn bể áp lực, đường ống thực phẩm và thiết bị vi sinh phòng sạch. HaVi đồng thời là nhà nhập khẩu phân phối trực tiếp tấm inox cho kết cấu hàn mác SUS 304L, SUS 316L hàm lượng carbon thấp (C ≤ 0.03%), triệt tiêu nguy cơ ăn mòn tinh giới (Intergranular Corrosion) và đảm bảo mối hàn bền vững trọn đời dự án.
📞 Tư vấn quy trình hàn WPS & Báo giá phôi tấm inox gia công kết cấu hàn: Hotline: 0963.800.396
1. Bản chất công nghệ hàn inox TIG: Vì sao là lựa chọn số 1 cho bồn bể và thiết bị vệ sinh?
Khác với hàn que hồ quang tay (SMAW) tạo nhiều xỉ bẩn hoặc hàn MIG (GMAW) dễ bị bắn tóe kim loại (Spatter), hàn inox TIG mang lại chất lượng mối nối cao cấp nhất nhờ cơ chế kiểm soát nhiệt độc lập:
1.1. Cơ chế vận hành độc lập giữa nguồn nhiệt và kim loại phụ bù
Trong mỏ hàn TIG, kim hàn vonfram đóng vai trò duy trì cột hồ quang plasma để nung chảy mép phôi tấm inox. Thợ hàn có thể kiểm soát hoàn toàn việc cho thêm que hàn phụ bù (Filler Rod) hoặc hàn ngấu tự thân (Autogenous Welding / TIG không que) đối với các mép ghép mí mỏng dưới 1.5mm. Điều này giúp kiểm soát kích thước vũng hàn cực nhỏ, hạn chế tối đa lượng nhiệt truyền vào phôi xung quanh.
1.2. Mối hàn thẩm mỹ “vảy cá” và không có xỉ hàn
Do không sử dụng thuốc bọc que hàn, mối hàn TIG hoàn toàn sạch sẽ, bề mặt láng mịn, có vân vảy cá xếp lớp đối xứng tinh xảo. Đây là tiêu chuẩn bắt buộc trong các ngành công nghiệp thực phẩm, bia rượu, sữa, dược phẩm và thiết bị bán dẫn – nơi mà bất kỳ khe hở, bọt xỉ hay gờ nhám nào cũng trở thành ổ vi khuẩn và điểm khởi phát ăn mòn cục bộ.
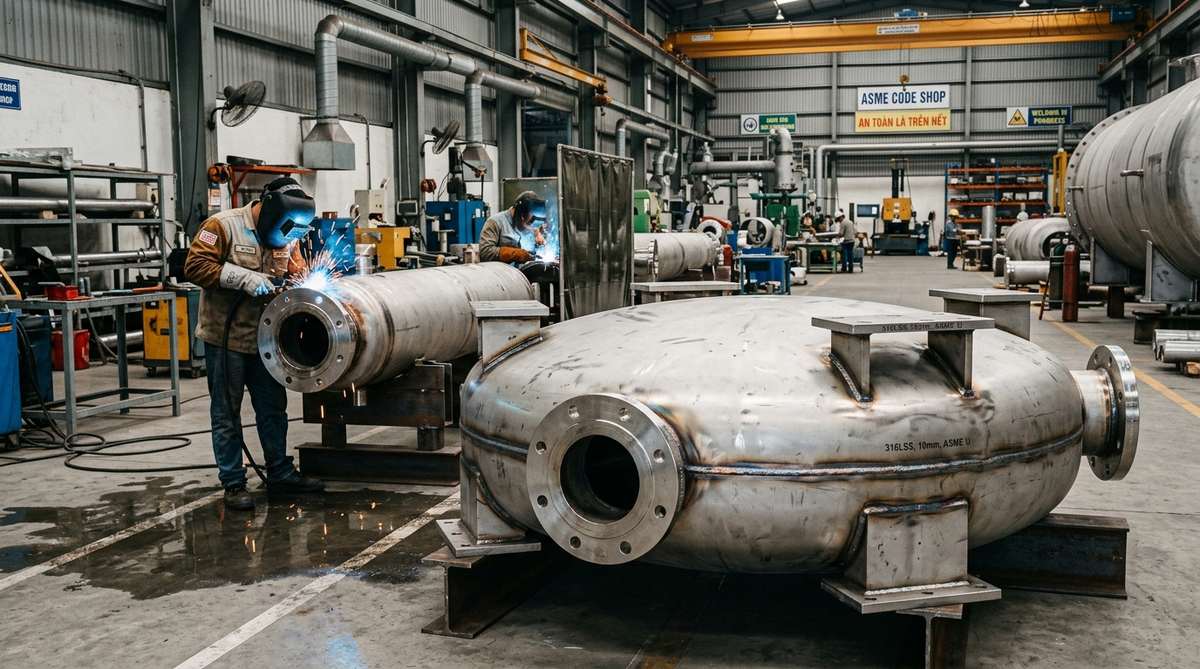
2. Vai trò sống còn của khí bảo vệ Argon & Kỹ thuật xông khí đáy
Thép không gỉ cực kỳ nhạy cảm với Oxy và Nitơ trong không khí khi bị nung chảy ở nhiệt độ trên 1.400°C. Nếu không được bảo vệ kín 100%, Crom sẽ kết hợp với Oxy tạo thành lớp xỉ xốp rỗng màu đen, phá hủy cơ tính mối hàn:
2.1. Lựa chọn loại khí bảo vệ mỏ hàn
- Khí Argon tinh khiết 99.995% (Pure Argon – Khuyên dùng số 1): Là loại khí trơ tiêu chuẩn phổ biến nhất, cho hồ quang cháy êm dịu, dễ mồi hồ quang cao tần (HF) và làm sạch oxit bề mặt cực tốt trên cả Inox 304, 316, 201.
- Hỗn hợp Argon + 2% đến 5% Hydro (Ar/H2): Hydro là chất khử oxy mạnh, làm tăng nhiệt lượng hồ quang, giúp vũng hàn chảy loãng hơn, tăng tốc độ hàn từ 20% – 30% và cho mối hàn trắng sáng vượt trội. Lưu ý: Tuyệt đối không dùng hỗn hợp chứa Hydro cho inox Ferritic (như 430) hoặc thép Duplex vì nguy cơ gây giòn hydro (Hydrogen Embrittlement).
- Hỗn hợp Argon + Heli (Ar/He): Heli giúp tăng nhiệt lượng truyền sâu vào phôi, phù hợp cho hàn tấm inox dày trên 6mm – 10mm.
2.2. Kỹ thuật xông khí bảo vệ đáy mối hàn
Đây là kỹ thuật bắt buộc khi hàn ống hoặc bồn bể kín:
- Mặt trước của mối hàn được bảo vệ bởi khí từ chụp mỏ hàn TIG, nhưng mặt sau (đáy mối hàn) tiếp xúc trực tiếp với không khí trong lòng ống. Khi nhiệt độ nóng chảy xuyên qua, đáy mối hàn sẽ bị oxy hóa thành lớp vảy đen sùi sần sùi như bã mía (hiện tượng Sugaring).
- Cách xử lý: Phải bịt kín hai đầu ống hoặc dùng máng chụp khí phía sau tấm, bơm khí Argon tinh khiết vào để đuổi sạch lượng Oxy dư xuống dưới 50 ppm (0.005%) trước khi bắt đầu mồi hồ quang. Giữ lưu lượng xông đáy liên tục cho đến khi mối hàn nguội hẳn dưới 200°C.

3. Bảng tra cứu chế độ hàn inox TIG theo độ dày tấm (Dòng điện, kim vonfram, lưu lượng khí)
Dưới đây là bảng thông số kỹ thuật chuẩn thực nghiệm tại xưởng HaVi khi hàn giáp mối (Butt Joint) tấm Inox 304 và tấm inox 316 ở vị trí bằng (1G) sử dụng nguồn điện một chiều cực tính nghịch DCEN (kim hàn nối cực âm, phôi nối cực dương):
Quy tắc chọn mác que hàn phụ bù (Filler Metal Selection):
- Hàn tấm Inox 304 với 304: Dùng que hàn ER308L (chữ “L” viết tắt của Low Carbon ≤ 0.03% để chống ăn mòn kẽ).
- Hàn tấm Inox 316 với 316: Dùng que hàn ER316L (chứa 2 – 3% Molypden chống ăn mòn clorua).
- Hàn Inox 304/316 với thép đen carbon (hàn liên kết kim loại khác mác – Dissimilar Welding): Bắt buộc dùng que hàn ER309L để bù đắp hàm lượng Crom bị pha loãng, ngăn chặn nứt nguội mối hàn.
4. Bảng chẩn đoán nguyên nhân và giải pháp khắc phục 6 lỗi thường gặp khi hàn inox TIG
Thợ hàn inox cần nắm vững ma trận chẩn đoán sự cố để khắc phục nhanh chóng các lỗi khuyết tật kiểm tra không phá hủy (NDT / siêu âm / chụp phim phóng xạ RT):
5. Quy trình tẩy xỉ và thụ động hóa bề mặt mối hàn TIG (Pickling & Passivation)
Dù thợ hàn có tay nghề cao đến đâu, vùng giáp ranh mối hàn vẫn sẽ xuất hiện vệt đổi màu quang học do nhiệt (Heat Tint từ màu vàng rơm, tím đến xanh đen). Vệt màu này là lớp oxit giàu sắt và nghèo Crom, khiến inox mất khả năng chống rỉ. Quy trình hoàn thiện bắt buộc phải trải qua 2 công đoạn hóa học:
- Tẩy trắng mối hàn bằng dung dịch điện hóa chuyên dụng: Sử dụng máy làm sạch mối hàn điện hóa (Weld Cleaning Machine) dùng chổi sợi carbon kết hợp dung dịch axit photphoric thân thiện môi trường. Dòng điện xoay chiều AC kết hợp axit làm tan biến vệt cháy nhiệt chỉ trong vài giây, trả lại bề mặt inox trắng sáng đồng màu kim loại gốc.
- Gel tẩy axit (Pickling Paste – Axit HF + HNO3): Dành cho bồn bể lớn ngoài trời. Bôi gel lên đường hàn trong 15 – 30 phút để bóc tách lớp oxit, sau đó xịt rửa bằng nước áp lực cao.
- Thụ động hóa (Passivation theo chuẩn ASTM A967): Sử dụng dung dịch axit nitric hoặc axit citric ngâm phủ toàn bộ bề mặt để xúc tác quá trình hình thành lớp màng bảo vệ Crom Oxit ($Cr_2O_3$) trong suốt tự phục hồi, giúp mối nối chịu đựng môi trường axit và muối biển hàng chục năm.
6. Dịch vụ gia công kết cấu hàn inox tiêu chuẩn công nghiệp tại HaVi
Công ty Cổ phần Đầu tư HaVi Việt Nam mang đến giải pháp trọn gói chất lượng cao cho các công trình cơ khí – xây dựng:
- Đội ngũ thợ hàn chứng chỉ quốc tế: Thợ hàn TIG/MIG được đào tạo bài bản, sở hữu chứng chỉ thợ hàn 3G, 4G, 6G theo quy chuẩn kiểm tra ASME Section IX.
- Quy trình kiểm tra NDT nghiêm ngặt: 100% sản phẩm bồn bể chịu áp, đường ống vi sinh được kiểm tra thẩm thấu hạt từ/dung dịch nhuộm màu PT và kiểm tra độ kín khí trước khi xuất xưởng.
- Cung ứng vật tư phôi tấm tận gốc: Tấm inox SUS 304, 316, 201 đầy đủ mọi quy cách độ dày từ 0.5mm đến 30mm, sẵn sàng cung cấp nguồn phôi ổn định cho dự án. Đối với các đơn hàng ống hàn công nghiệp lớn, việc đặt hàng cuộn inox xẻ băng theo chuẩn bề rộng sẽ giúp tối ưu hóa đường hàn và chi phí phôi tấm.
7. Câu hỏi thường gặp về kỹ thuật hàn inox TIG (FAQ)
1. Hàn inox TIG nên dùng kim hàn vonfram màu gì là chuẩn nhất?
Với dòng điện DCEN khi hàn inox, kim vonfram đầu đỏ (EWTh-2 chứa 2% Thoria) hoặc đầu vàng/xanh lam (WL-15/WL-20 chứa Lanthanum) là lựa chọn tối ưu nhất. Kim vonfram Lanthanum được khuyến khích sử dụng vì không có bụi phóng xạ khi mài, khả năng chịu nhiệt tốt, mồi hồ quang nhạy và đầu kim giữ độ nhọn lâu giúp chùm tia hội tụ hẹp, mối hàn ngấu sâu.
2. Khi nào nên dùng hàn Laser cầm tay (Laser Welding) thay thế cho hàn TIG?
Máy hàn laser sợi quang cầm tay (Fiber Laser Welding) là giải pháp thay thế hoàn hảo cho hàn TIG trên các tấm inox mỏng từ 0.5mm – 3.0mm. Tốc độ hàn laser nhanh gấp 3 – 5 lần hàn TIG, vùng ảnh hưởng nhiệt siêu nhỏ nên tấm mỏng hầu như không bị cong vênh, mối hàn sáng bóng không cần mài lại. Tuy nhiên, với các phôi dày trên 5mm hoặc khe hở lắp ghép không đều, hàn TIG truyền thống vẫn là giải pháp kinh tế và linh hoạt hơn.
3. Vì sao không được dùng chổi cước thép carbon để đánh bóng mối hàn inox?
Chổi cước thép carbon sẽ găm các phân tử sắt tự do (Free Iron) li ti vào bề mặt inox. Khi tiếp xúc với độ ẩm không khí, các hạt sắt này sẽ bị gỉ sét tạo thành các đốm ố vàng loang lổ (Cross-Contamination), phá hủy khả năng tự bảo vệ của inox. Khi chải mối hàn inox, bắt buộc phải dùng chổi cước bằng sợi inox chuyên dụng sạch sẽ.
4. Có thể hàn ghép tấm inox 201 với inox 304 bằng que hàn gì?
Khi hàn nối tấm Inox 201 với Inox 304, nên sử dụng que hàn bù ER308L hoặc que ER309L. Que hàn ER309L có hàm lượng hợp kim cao hơn (23% Cr, 13% Ni) giúp bù đắp lượng Crom và Niken bị thiếu hụt từ Inox 201, đảm bảo mối nối không bị giòn nứt và hạn chế tối đa nguy cơ rỉ sét tại ranh giới nóng chảy.
CÔNG TY CỔ PHẦN ĐẦU TƯ HAVI VIỆT NAM
Văn phòng đại diện: B04-L09 Biệt thự An Phú, Khu đô thị mới Dương Nội, Phường Dương Nội, Quận Hà Đông, TP. Hà Nội
Kho & Xưởng gia công: KCN Hưng Yên, Hà Nội
Hotline: 0963.800.396 | Email: ctcphavivn@gmail.com
Website: https://havivietnam.com