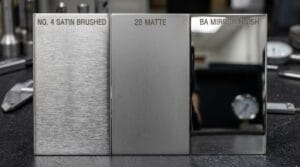
Trong thiết kế bếp nhà hàng, khách sạn và căn tin công nghiệp, inox bếp công nghiệp bắt buộc phải sử dụng bề mặt No.4 (satin finish / xước mịn grit 150 – 180) thay vì mặt bóng gương BA hay mặt mờ 2B.
Nguyên nhân cốt lõi nằm ở chỉ số độ nhám bề mặt lý tưởng Ra dao động từ 0.2 µm đến 0.5 µm: dải nhám này vừa triệt tiêu hiện tượng lóa mắt dưới ánh đèn công suất lớn, vừa che giấu hoàn hảo các vết cào xước cơ học do ma sát liên tục với xoong chảo, dao thớt và bùi nhùi cọ rửa, đồng thời ngăn chặn màng dầu mỡ kết bám sâu vào rãnh kim loại nhằm đáp ứng tuyệt đối tiêu chuẩn vệ sinh an toàn thực phẩm HACCP và NSF.
Tại Tổng kho Inox HaVi, chúng tôi cung cấp đầy đủ chứng chỉ CO/CQ chuẩn quốc tế ASTM A240 và JIS G4305 cho các loại tấm inox theo bề mặt, sẵn sàng phân phối phôi tấm inox 304 xước No.4 nguyên kiện phủ màng Laser Film bảo vệ chuyên dụng cho các xưởng cơ khí gia công module bếp công nghiệp trên toàn quốc.
Tóm Tắt Khuyến Nghị Kỹ Thuật Cho Chủ Bếp & Đơn Vị Thầu
- Mặt bàn sơ chế & thớt thao tác: Bắt buộc dùng 100% Inox SUS 304 bề mặt No.4 độ dày từ 1.2mm đến 1.5mm, có hệ khung xương hộp tăng cứng và dán tấm lót chống ồn, chống phập phùng (oil-canning).
- Hệ chậu rửa công nghiệp (Sink): Dùng Inox SUS 304 No.4 dày 1.0mm – 1.2mm chấn dập liền khối hoặc hàn bo góc tròn R15 – R20 để chống đọng cặn gia vị mắm muối và nước rửa chén bát.
- Tum hút mùi khói (Exhaust Hood): Khuyên dùng Inox SUS 430 hoặc 304 No.4 dày 0.8mm – 1.0mm; bề mặt xước mịn hạn chế bám dính màng dầu ngưng tụ và dễ lau chùi định kỳ.
- Hệ giá kệ thanh nan kho khô: Có thể ứng dụng Inox SUS 201 bề mặt No.4 hoặc 2B nhằm tiết kiệm 25% – 30% chi phí đầu tư phôi thép ban đầu.
1. Tiêu Chuẩn Bề Mặt No.4 Là Gì? Đặc Tính Vật Lý & Chỉ Số Độ Nhám Ra Cho Inox Bếp Công Nghiệp
Trong gia công cơ khí chính xác và chế tạo thiết bị nhà hàng, bề mặt vật liệu đóng vai trò quyết định đến độ bền cơ học và tính thẩm mỹ công nghiệp. Bề mặt No.4 (thường được gọi trong thương mại là Satin finish hoặc vân xước mờ hạt mịn) là dạng hoàn thiện bề mặt cơ học được sản xuất bằng quy trình đánh xước phôi cán nguội (Cold Rolled – 2B) qua các đai nhám mài liên hoàn có độ mịn hạt từ 150 grit đến 180 grit, kết hợp dung môi bôi trơn chuyên dụng.
1.1. Phân biệt bề mặt No.4 với Hairline (HL), 2B và BA
Nhiều chủ đầu tư thường nhầm lẫn giữa bề mặt No.4 và bề mặt Hairline (HL). Dù cùng thuộc nhóm hoàn thiện dạng xước, hai bề mặt này mang cấu trúc vi mô hoàn toàn khác biệt:
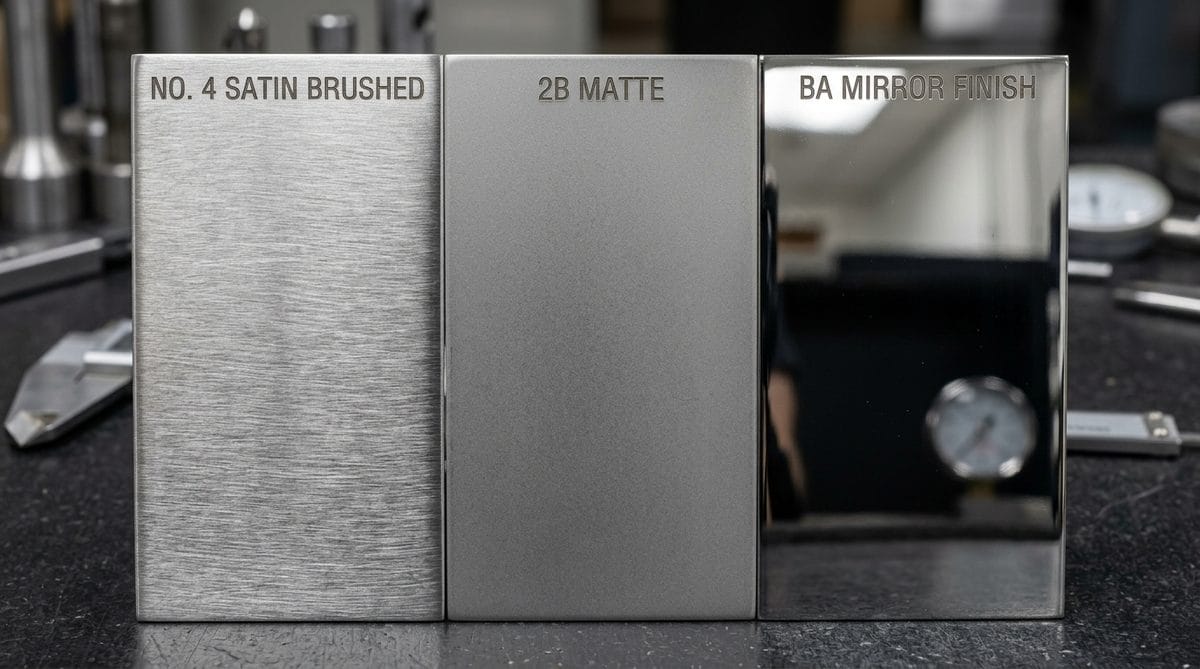
- Bề mặt No.4: Các sợi xước ngắn, phân bổ đan xen ngắt quãng đồng đều, không tạo thành một dải vân dài kéo suốt chiều dài tấm phôi. Cấu trúc xước mịn ngắt quãng này có khả năng phân tán ánh sáng đa hướng và che khuyết điểm vật lý rất cao.
- Bề mặt Hairline (HL): Các sợi xước mảnh kéo dài song song liên tục như sợi tóc bằng đai nhám hạt mịn 240 – 320 grit. Bề mặt HL mang tính trang trí cao cấp (thường dùng cho vách thang máy, ốp sảnh khách sạn), tuy nhiên khi bị vết xước vuông góc cắt ngang do dao kéo nhà bếp thì sẽ rất dễ lộ nhược điểm.
- Bề mặt 2B (Matte Finish): Bề mặt mờ xám đục nguyên bản sau công đoạn cán nguội và tẩy gỉ axit. Mặc dù chống ăn mòn tốt nhưng bề mặt 2B phẳng lì, dễ lộ dấu tay dầu mỡ và khó phục hồi khi bị trầy xước trong môi trường chế biến.
- Bề mặt BA (Bright Annealed): Bề mặt bóng sáng phản chiếu như gương nhờ công nghệ ủ sáng trong môi trường khí bảo vệ Hydrogen. Bề mặt BA cực kỳ nhạy cảm, chỉ cần một hạt cát nhỏ hay đáy nồi cọ quẹt là sinh ra vệt xước phản quang mất thẩm mỹ.
1.2. Chỉ số độ nhám Ra 0.2 µm – 0.5 µm: Điểm cân bằng vàng trong vi sinh học
Theo tiêu chuẩn châu Âu EN 1672-2 về thiết bị máy chế biến thực phẩm và tiêu chuẩn Hoa Kỳ NSF/ANSI 51, chỉ số độ nhám bề mặt trung bình (Roughness Average – Ra) của vật liệu tiếp xúc thực phẩm không được vượt quá 0.8 µm. Nếu bề mặt kim loại có Ra > 0.8 µm, các rãnh xước tế vi sẽ trở thành hốc trú ẩn an toàn cho vi khuẩn đường ruột (E. Coli, Salmonella) và nấm men hữu cơ, khiến hóa chất tẩy rửa không thể tiếp cận để tiêu diệt triệt để.
Tấm inox cán nguội hoàn thiện No.4 chuẩn xuất xưởng tại HaVi luôn được kiểm soát độ nhám trong dải nghiêm ngặt Ra = 0.2 µm – 0.5 µm. Đây chính là “tọa độ vàng”: các rãnh xước đủ nông để dòng nước và bọt xà phòng tẩy trôi 100% cặn bẩn vi sinh, nhưng lại đủ định hình để tán xạ quang học, giúp bề mặt không bị lóa và luôn sạch bóng dưới góc nhìn thực tế.
2. 5 Lý Do Bếp Nhà Hàng, Khách Sạn Bắt Buộc Sử Dụng Bề Mặt No.4
Không phải ngẫu nhiên mà 100% các thương hiệu thiết bị bếp danh tiếng thế giới như Hobart, Rational hay Berjaya đều lựa chọn inox xước No.4 làm bề mặt quy chuẩn cho toàn bộ dải sản phẩm bếp nấu, lò nướng và bàn tủ ra đồ:
2.1. Khả năng che giấu hoàn hảo vết trầy xước từ dao thớt và xoong chảo
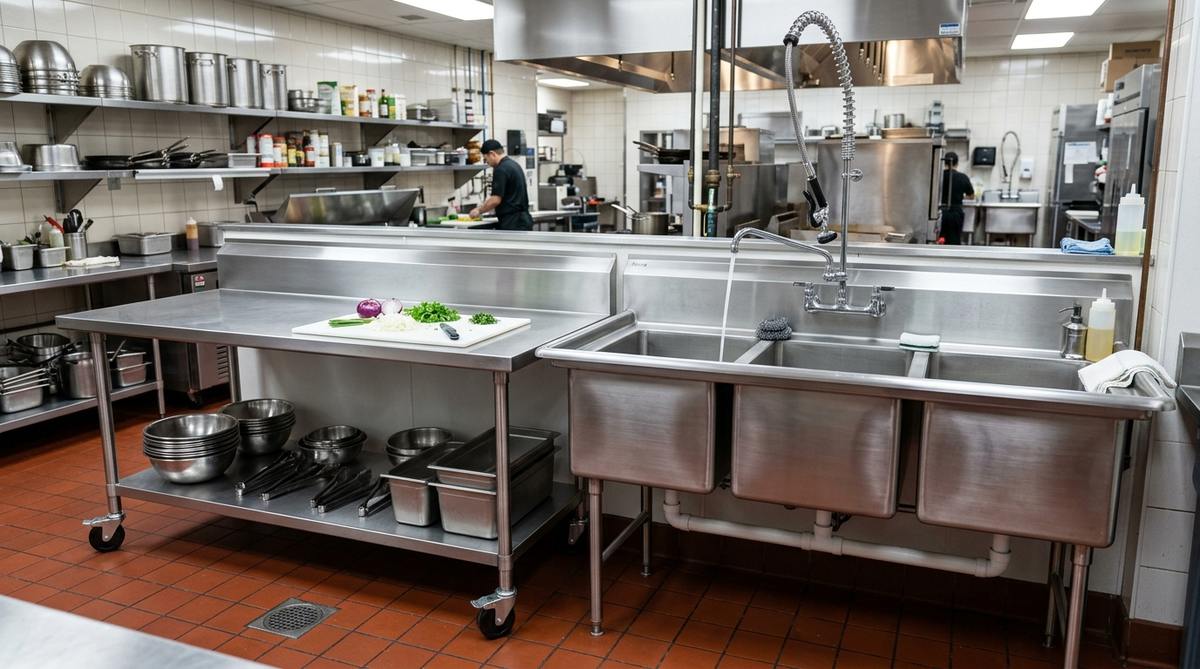
Khu vực bếp nấu thương mại hoạt động với áp lực cực lớn trong giờ cao điểm. Nồi inox đáy thô nặng hàng chục kilôgam, khay GN kim loại và dao thái liên tục va chạm trượt qua lại trên mặt bàn sơ chế. Nếu dùng bề mặt gương BA hoặc bề mặt mờ 2B, các vết cào xước cơ học này sẽ tạo thành những đường rạch sáng bóng chằng chịt, khiến căn bếp trông nhanh chóng cũ kỹ và tồi tàn chỉ sau vài tháng vận hành. Ngược lại, mạng lưới vân xước ngắt quãng của No.4 sẽ “hòa tan” các vết cọ quẹt phát sinh vào tổng thể nền xước, giúp thiết bị duy trì diện mạo đồng nhất qua nhiều năm sử dụng.
2.2. Chống hiện tượng phản xạ lóa mắt đầu bếp
Khu bếp nhà hàng đòi hỏi mật độ ánh sáng cực cao (tối thiểu 500 Lux) bằng hệ thống đèn LED hoặc đèn Halogen trần để đầu bếp kiểm soát độ chín và màu sắc thực phẩm. Nếu sử dụng mặt inox bóng gương BA, ánh sáng sẽ phản xạ trực diện gây chói lóa mắt nghiêm trọng, làm giảm thị lực và gây căng thẳng thị giác cho đội ngũ đầu bếp làm việc ca dài liên tục. Bề mặt xước No.4 hoạt động như một thấu kính tán xạ ánh sáng dịu nhẹ (diffuse reflection), triệt tiêu hoàn toàn góc lóa, tạo môi trường thao tác tập trung và an toàn.
2.3. Dễ lau chùi dầu mỡ cháy khét, đáp ứng chuẩn HACCP và NSF
Hơi dầu mỡ chiên xào bốc lên gặp nhiệt độ cao sẽ bị polyme hóa tạo thành lớp màng dính chặt vào vách kim loại. Với bề mặt No.4 đã qua xử lý thụ động hóa hóa học (Passivation) chuẩn ASTM A380, lớp màng oxit Crom (Cr2O3) liên kết bền vững ngăn chặn dầu mỡ thẩm thấu vào cấu trúc kim loại. Khi kết thúc ca làm việc, nhân viên tạp vụ chỉ cần xịt nước nóng pha dung dịch tẩy rửa nhẹ và lau nhẹ bằng khăn sợi mềm là bề mặt lại sạch bong kin kít mà không để lại vết váng nhờn.
2.4. Kháng dấu vân tay và vết ố mồ hôi tay vượt trội
Tay của đầu bếp và nhân viên phụ bếp thường xuyên dính nước, muối hoặc mồ hôi. Trên bề mặt inox BA hay 2B, chỉ cần chạm nhẹ một ngón tay là lập tức xuất hiện vết ố loang lổ mờ đục rất phản cảm đối với các mô hình bếp mở (Open Kitchen) cho thực khách quan sát. Bề mặt No.4 với các đường vân xước hạt mịn giúp giảm diện tích tiếp xúc thực tế của da tay, từ đó hạn chế tối đa việc để lại dấu vân tay và vệt mồ hôi.
2.5. Khả năng phục hồi và làm mới vết xước cục bộ ngay tại chỗ
Đây là ưu điểm vượt trội mà không bề mặt nào có được. Nếu bề mặt BA bị trầy, bạn bắt buộc phải tháo chi tiết mang về xưởng đánh bóng nỉ xoay phức tạp. Trong khi đó, nếu mặt bàn No.4 xuất hiện vết xước sâu bất thường, kỹ thuật viên bảo trì chỉ cần dùng miếng bọt nhám Scotch-Brite (màu xanh hoặc đỏ) chà nhẹ theo chiều dọc đường vân xước nguyên bản là vết xước biến mất hoàn toàn, trả lại diện mạo ban đầu trong vòng chưa đầy 2 phút.
3. So Sánh Các Mác Inox Cho Từng Phân Khu Trong Bếp Công Nghiệp
Bên cạnh bề mặt hoàn thiện, việc lựa chọn đúng mác thép không gỉ cho từng phân khu trong bếp là chìa khóa để tối ưu hóa chi phí đầu tư phôi thép cho các nhà thầu. Mỗi khu vực chức năng trong bếp nhà hàng phải đối mặt với các tác nhân oxy hóa khác nhau: nhiệt độ ngọn lửa, độ ẩm nước rửa, muối ăn (NaCl), axit hữu cơ từ giấm chanh hay clo trong nước máy:
| Phân Khu Bếp | Mác Inox Khuyên Dùng | Bề Mặt Gia Công | Đặc Tính Môi Trường Vận Hành | Đánh Giá Kinh Tế & Kỹ Thuật |
|---|---|---|---|---|
| Bếp Á, Bếp Âu & Lò nướng | SUS 304 (Austenitic) | No.4 hoặc 2B | Nhiệt độ cục bộ 400°C – 800°C, tiếp xúc mỡ động vật nóng, muối gia vị. | Bắt buộc dùng 304 để chống oxy hóa nhiệt và ăn mòn rỗ (Pitting). |
| Bàn sơ chế ướt & Chậu rửa | SUS 304 (Ni ≥ 8.1%) | No.4 phủ Laser Film | Ngập nước liên tục, hóa chất tẩy rửa clo, máu mủ cá thịt tươi sống. | Tuyệt đối không dùng 201 vì ion Clo sẽ làm rỉ vàng chậu sau 3 tháng. |
| Tum hút mùi & Vách lưng bếp | SUS 430 hoặc 304 | No.4 | Hơi nóng dầu mỡ bay lên, độ ẩm khô ráo, không bị ngâm đọng nước. | Có thể dùng SUS 430 No.4 để tiết kiệm 30% ngân sách tum hút mùi. |
| Hệ giá kệ nan kho khô | SUS 201 | No.4 hoặc BA | Lưu trữ đồ hộp, bao gói thực phẩm khô, môi trường điều hòa thoáng mát. | Giải pháp tối ưu chi phí, độ cứng cơ học của 201 rất cao, chịu tải nặng tốt. |
| Bếp nhà hàng ven biển / Resort | SUS 316 (+2% Mo) | No.4 cao cấp | Hơi gió biển chứa ion Clorua nồng độ cao, hải sản tươi sống ngâm nước mặn. | Kháng muối tuyệt đối, độ bền trên 30 năm không vết rỉ ố. |
4. Barem Độ Dày Tấm Inox Chuẩn Cho Từng Thiết Bị Inox Bếp Nhà Hàng
Một sai lầm kỹ thuật phổ biến của các xưởng cơ khí mới vào nghề là chọn tấm inox quá mỏng để hạ giá thành chào thầu. Trong môi trường bếp công nghiệp, mặt bàn inox quá mỏng sẽ sinh ra hiện tượng “phập phùng mặt tôn”: khi đầu bếp băm chặt thực phẩm hoặc đặt xoong nồi nặng, mặt bàn bị võng xuống và phát ra tiếng ồn khó chịu, đồng thời tạo điểm gãy nứt tại các góc chấn hàn sau thời gian ngắn sử dụng.
| Hạng Mục Thiết Bị | Độ Dày Tấm Chuẩn (mm) | Quy Cách Phôi HaVi Cung Cấp | Yêu Cầu Gia Cố Kỹ Thuật |
|---|---|---|---|
| Mặt bàn thao tác, bàn chặt chặt | 1.2 mm – 1.5 mm | Khổ 1220 × 2440mm, No.4 Film | Dán tấm lót gỗ keo/MDF chống ẩm dày 18mm mặt dưới, hàn gân U tăng cứng hộp. |
| Hố chậu rửa bát đĩa 1 – 3 hộc | 1.0 mm – 1.2 mm | Khổ 1000 × 2000mm hoặc 1220 × 2440mm | Đáy dập dốc thu nước về phễu rác, dán mút xốp tiêu âm mặt ngoài chống ồn tiếng nước chảy. |
| Chụp hút khói mùi & Phin lọc mỡ | 0.8 mm – 1.0 mm | Khổ 1220 × 2440mm No.4 / 430 | Chấn gập mép máng hứng mỡ xung quanh, có cốc hứng dầu mỡ tháo lắp nhanh. |
| Vỏ bọc tủ cơm niêu, tủ giữ nóng | 0.8 mm – 1.0 mm | Khổ 1000 × 2000mm No.4 | Cấu trúc 2 lớp inox ở giữa bơm bọt cách nhiệt Polyurethane (PU) bảo ôn. |
| Thanh nan kệ úp bát, giá treo tường | 0.8 mm – 1.2 mm (Hộp & Tấm) | Hộp vuông 20×20, 25×25 No.4 | Khoảng cách nan 30 – 40mm, mối hàn TIG ngấu ngấu sâu được tẩy bóng điện hóa. |
5. Quy Trình Cắt Chấn Gia Công Inox Bếp & Lưu Ý Phục Hồi Tại Xưởng HaVi
Để tạo ra các module thiết bị bếp sắc sảo, bền bỉ và giữ nguyên vẹn độ thẩm mỹ của bề mặt No.4, quy trình gia công tại xưởng cơ khí đòi hỏi các tiêu chuẩn thao tác nghiêm ngặt:
5.1. Cắt Laser Fiber bằng khí N2 và màng phủ film Laser Film chuyên dụng
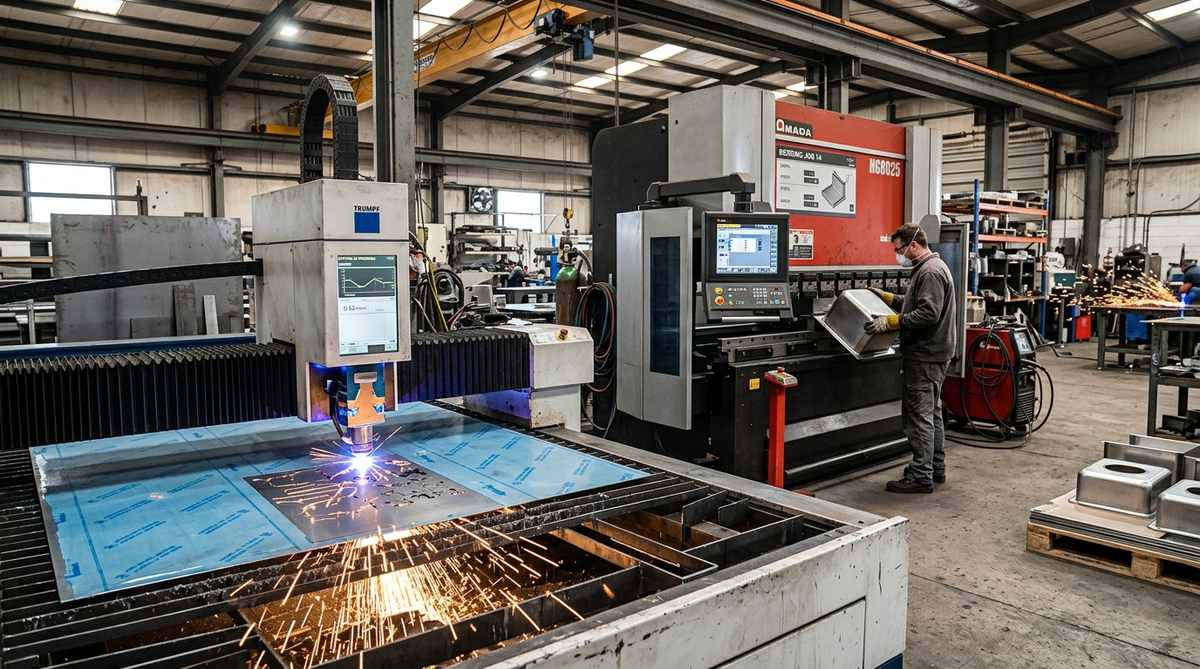
Toàn bộ phôi tấm inox No.4 tại HaVi đều được phủ sẵn lớp màng bảo vệ Laser Film PE (độ dày 80 – 100 µm) chuyên dụng. Khi đưa vào máy cắt CNC Laser Fiber công suất 6kW – 12kW, luồng khí Nitơ (N2) tinh khiết áp lực cao (18 – 22 bar) giúp mép cắt láng mịn, hoàn toàn không bị bám xỉ đen và không làm cháy xém rìa màng keo. Màng PE bảo vệ được giữ nguyên trong suốt các khâu chấn gấp đột dập, chỉ bóc bỏ sau khi lắp ráp hoàn thiện tại công trình của khách hàng.
5.2. Chấn gấp CNC bo bán kính R vi sinh
Trong thiết kế bếp công nghiệp đạt chuẩn vi sinh HACCP, các góc chấn chân bàn, gờ chắn nước mặt sau (Backsplash) và đáy bồn chậu rửa tuyệt đối không được chấn góc vuông chết 90° sắc nhọn. Xưởng gia công của HaVi áp dụng cối chấn dao bo tròn bán kính R10 – R15 mm. Góc lượn mượt mà này ngăn ngừa tình trạng tích tụ cặn thức ăn phân hủy, đồng thời giúp công nhân vệ sinh dùng giẻ lau sạch mép góc chỉ trong một đường lướt nhẹ.
5.3. Kỹ thuật hàn TIG bù que và tẩy mối hàn bằng máy điện hóa
Khi hàn ghép góc mặt bàn và hộc chậu, thợ cơ khí phải sử dụng que hàn bù cùng mác SUS 304 hoặc 308L kết hợp khí bảo vệ Argon tinh khiết. Mối hàn sau đó tuyệt đối không được mài phẳng bằng đá mài thô vì sẽ làm cháy đen kim loại. Thay vào đó, chúng tôi sử dụng dung dịch điện hóa chuyên dụng cùng chổi than dẫn điện để tẩy sạch oxit nhiệt hàn, sau đó dùng bánh nỉ đánh xước phục hồi lại đúng bước vân No.4 đồng bộ 100% với bề mặt xung quanh.
Bạn Đang Cần Báo Giá Phôi Tấm Inox No.4 & Gia Công Bóc Tách Thiết Bị Bếp?
Tổng kho Inox HaVi Việt Nam là đối tác chiến lược của hàng trăm xưởng sản xuất thiết bị bếp nhà hàng, khách sạn và tổng thầu cơ điện lạnh trên toàn quốc. Chúng tôi cung cấp phôi tấm inox 304, 201, 430 bề mặt No.4 phủ màng Laser Film chính hãng nguyên đai nguyên kiện, hỗ trợ bóc tách khối lượng từ bản vẽ CAD/Revit và cắt xẻ theo kích thước yêu cầu, cam kết dung sai tối thiểu và đầy đủ chứng chỉ CO/CQ gốc.
👉 Nhận báo giá sỉ tại xưởng & tư vấn kỹ thuật: Hotline: 0963.800.396 | Email: ctcphavivn@gmail.com
6. Câu Hỏi Thường Gặp Khi Thiết Kế Inox Bếp Công Nghiệp (FAQ)
Bề mặt No.4 và bề mặt Hairline (HL) khác nhau như thế nào khi ứng dụng cho thiết bị bếp?
Bề mặt No.4 có các đường vân xước ngắn đan xen ngắt quãng (grit 150 – 180), giúp che khuyết điểm va quẹt từ nồi chảo và phân tán phản quang tốt hơn. Trong khi đó, bề mặt Hairline (HL) là các đường xước dài liên tục như sợi tóc (grit 240 – 320), mang tính thẩm mỹ trang trí ngoại thất cao nhưng dễ lộ vết xước ngang trong môi trường làm việc cọ rửa nặng của nhà bếp.
Bếp nhà hàng có nên dùng inox 201 bề mặt No.4 cho chậu rửa để tiết kiệm chi phí không?
Tuyệt đối không nên dùng inox 201 cho khu vực chậu rửa hoặc bàn sơ chế ướt. Inox 201 chỉ chứa khoảng 1% – 4% Niken và hàm lượng Mangan cao, khi tiếp xúc liên tục với muối gia vị (NaCl) và nước tẩy rửa chứa clo sẽ bị ăn mòn rỗ (Pitting), tạo các đốm gỉ sét màu vàng chỉ sau 3 – 6 tháng. Khoang chậu rửa bắt buộc phải gia công từ 100% Inox SUS 304 No.4.
Mặt bàn bếp inox No.4 bị xước sâu thì có phục hồi được vân xước nguyên bản không?
Hoàn toàn phục hồi được tại chỗ. Kỹ thuật viên bảo trì chỉ cần sử dụng miếng mút nhám chuyên dụng Scotch-Brite chà nhẹ đều tay song song theo đúng hướng vân xước No.4 của tấm inox. Vết cào xước cơ học sẽ nhanh chóng được xóa mờ và hòa tan vào cấu trúc sợi xước xung quanh trong vòng 1 – 2 phút thao tác.
Vì sao mặt bàn thao tác bếp công nghiệp cần độ dày tối thiểu 1.2mm kèm lót gỗ?
Độ dày 1.2mm – 1.5mm tạo độ cứng vững kết cấu khi chịu tải trọng hàng chục kilôgam nồi chảo. Việc dán lớp ván lót gỗ MDF chống ẩm và gắn thanh U giằng gia cố mặt dưới giúp triệt tiêu hiện tượng phập phùng (oil-canning) và hấp thụ rung chấn âm thanh, giúp đầu bếp băm chặt thực phẩm chắc tay mà không gây tiếng kêu rền vang trong gian bếp.
CÔNG TY CỔ PHẦN ĐẦU TƯ HAVI VIỆT NAM
Văn phòng: B04-L09 Biệt thự An Phú, Khu đô thị mới Dương Nội, Phường Dương Nội, Quận Hà Đông, TP. Hà Nội
Tổng kho & Xưởng gia công: KCN Hưng Yên, Hà Nội
Hotline tư vấn kỹ thuật (24/7): 0963.800.396
Email: ctcphavivn@gmail.com | Website: https://havivietnam.com