Khi gia công kim loại tấm, câu hỏi cắt laser inox hay cắt plasma CNC là phương án tối ưu luôn là bài toán cân não của các kỹ sư cơ khí, chủ xưởng chế tạo và nhà thầu xây dựng. Câu trả lời chính xác phụ thuộc hoàn toàn vào 3 yếu tố cốt lõi: độ dày phôi tấm, yêu cầu dung sai lắp ghép và tổng ngân sách gia công.
Công nghệ cắt laser inox (đặc biệt là Fiber Laser khí Nitơ cao áp) là lựa chọn số 1 cho các tấm inox có độ dày từ 0.3mm đến 20mm đòi hỏi dung sai siêu mịn ±0.05mm, mép cắt vuông vức tuyệt đối không ba-via và giữ nguyên tính chống rỉ. Ngược lại, cắt plasma CNC chỉ thực sự phát huy lợi thế kinh tế khi xử lý các phôi tấm inox siêu dày từ 25mm đến trên 50mm cho các chi tiết kết cấu thô không đòi hỏi độ chính xác cao.
Tại Công ty Cổ phần Đầu tư HaVi Việt Nam, chúng tôi cung cấp giải pháp gia công đồng bộ từ tổng kho phân phối trực tiếp tấm inox cắt theo yêu cầu (mác SUS 304, 316, 201, 430 đầy đủ CO/CQ) kết hợp hệ thống máy cắt Laser Fiber công suất lớn đến 20.000W. HaVi giúp khách hàng tối ưu hóa chi phí gia công trên từng mét cắt, loại bỏ triệt để công đoạn mài sửa mép phôi và đảm bảo tiến độ giao hàng thần tốc cho mọi dự án.
📞 Tư vấn giải pháp cắt tối ưu & Báo giá cắt laser inox theo bản vẽ: Hotline: 0963.800.396
1. Bản chất công nghệ cắt laser inox và cắt plasma CNC: Khác biệt từ nguyên lý vật lý
Để lựa chọn đúng phương án gia công, trước hết cần hiểu rõ sự khác biệt căn bản về mặt cơ chế nhiệt học giữa hai phương pháp cắt nhiệt hàng đầu hiện nay:
1.1. Công nghệ cắt laser inox (Fiber Laser Cutting)
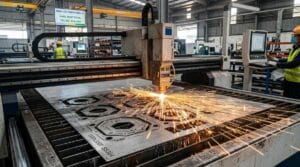
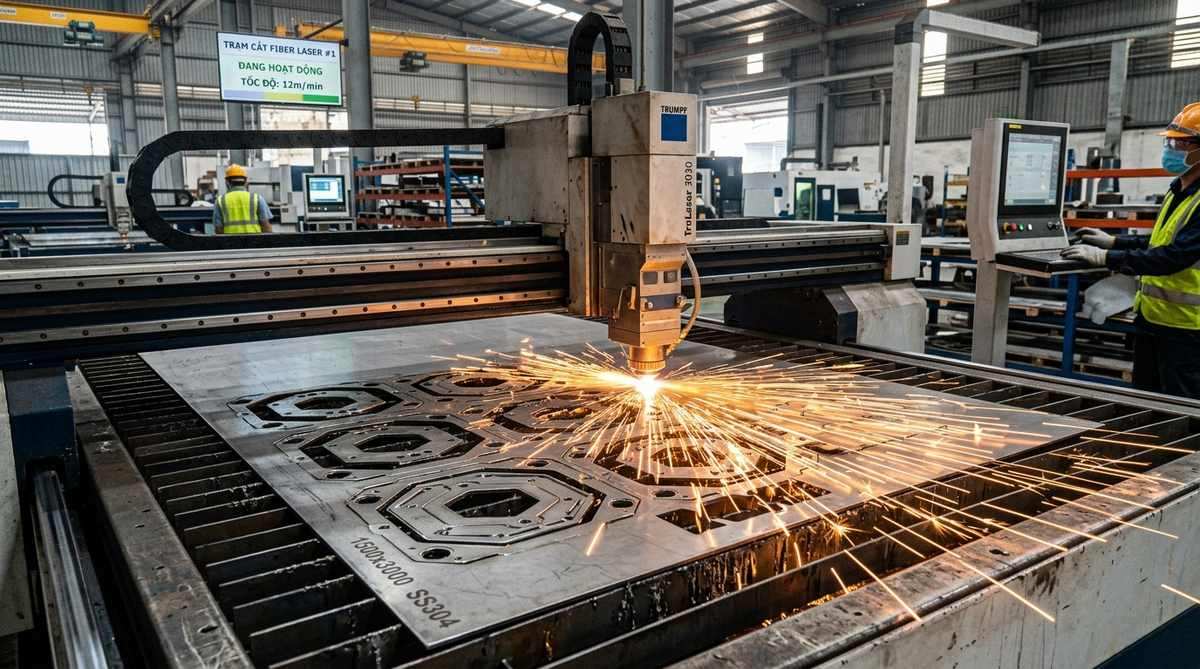
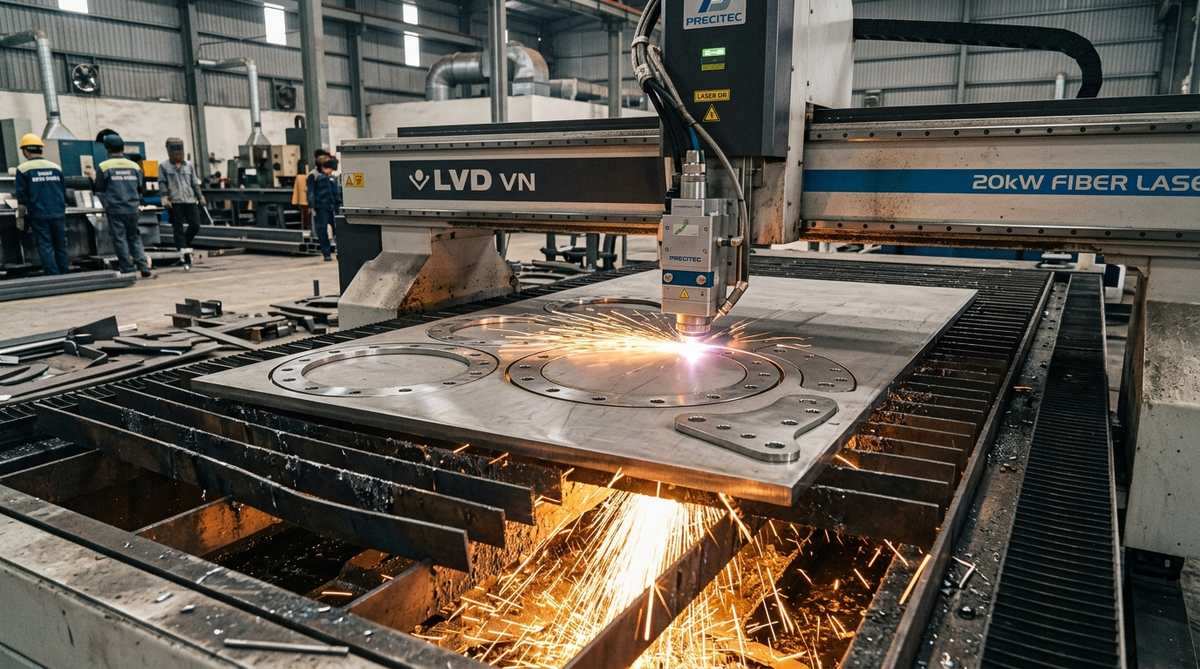
Cắt laser inox ứng dụng chùm tia laser sợi quang hội tụ có mật độ năng lượng cực cao (hàng triệu W/cm²) chiếu trực tiếp lên bề mặt tấm inox thông qua thấu kính tiêu cự. Kim loại tại điểm hội tụ bị nung chảy và hóa hơi tức thì trong một phần nghìn giây. Cùng lúc đó, một dòng khí phụ trợ (phổ biến nhất là khí Nitơ tinh khiết áp lực cao từ 16 đến 22 bar) được thổi qua bép cắt đồng trục để tống khứ toàn bộ kim loại nóng chảy ra khỏi rãnh cắt:
- Đường kính tia siêu mảnh: Vệt cắt (Kerf Width) của chùm tia laser chỉ từ
0.10 mm đến 0.25 mm, cho phép cắt các biên dạng vi cơ khí, đường lượn hoa văn nghệ thuật hoặc đột lỗ ren nhỏ hơn cả độ dày tấm. - Môi trường trơ bảo vệ mép cắt: Khí Nitơ N2 ngăn chặn hoàn toàn phản ứng oxy hóa của sắt và crom, giúp mép cắt sáng bóng ánh bạc tự nhiên, không cháy đen và không làm biến tính lớp màng thụ động chống gỉ sét của inox.
1.2. Công nghệ cắt plasma CNC (Plasma Arc Cutting)
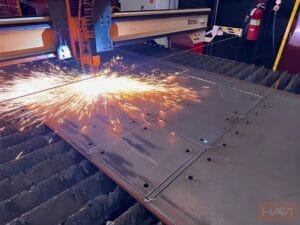
Cắt plasma hoạt động dựa trên nguyên lý phóng hồ quang điện cường độ cao qua một luồng khí nén (không khí nén hoặc hỗn hợp khí Argon – Hydro) được bóp nghẹt qua lỗ vòi phun nhỏ (Nozzle). Nhiệt độ dòng plasma có thể đạt ngưỡng 15.000°C – 20.000°C, làm nóng chảy cục bộ kim loại tấm và thổi văng xỉ ra phía dưới đáy phôi:
- Vệt cắt lớn: Đường cắt plasma có bề rộng từ
1.5 mm đến 3.5 mm, mỏ cắt có xu hướng loe rộng hình nón khi xuyên sâu xuống đáy phôi, tạo nên góc vát mép cắt (Bevel Angle) không thể tránh khỏi từ 2° đến 8°. - Nhiệt lượng tỏa lớn: Do cột hồ quang plasma có diện tích tiếp xúc rộng, nhiệt truyền sang các vùng lân cận rất lớn, dễ gây cong vênh tấm mỏng và để lại lớp xỉ bám cứng (Dross) ở mép dưới cần phải mài cơ học.
2. Bảng đối đầu 8 thông số kỹ thuật then chốt: Cắt laser inox vs Cắt plasma CNC
Dưới đây là bảng tổng hợp các chỉ số thực nghiệm đo đạc trực tiếp tại các xưởng cơ khí chế tạo tiêu chuẩn:
3. Phân tích chuyên sâu: Khi nào nên chọn cắt laser inox và khi nào chọn plasma?
Việc lựa chọn sai công nghệ cắt không chỉ làm giảm năng suất lắp ráp mà còn khiến chi phí tổng thể bị đội lên do phát sinh các khâu xử lý phụ trợ:
3.1. Trường hợp bắt buộc phải sử dụng cắt laser inox
Trong thời đại tự động hóa cơ khí hiện nay, cắt laser inox gần như là giải pháp độc tôn trong các ứng dụng sau:
- Các chi tiết yêu cầu lắp ghép bu lông chuẩn xác: Vỏ tủ điện công nghiệp, khay đỡ máng cáp, vỏ máy chế biến dược phẩm – thực phẩm. Các lỗ xỏ bu lông, rãnh then hoặc ren ốc được mỏ cắt laser đục chuẩn xác 100%, không cần khoan doa lại.
- Sản phẩm ngoại quan cao cấp có bề mặt xước Hairline hoặc bóng gương: Tấm inox được dán màng phim bảo vệ (Laser Film). Máy cắt laser Fiber có khả năng xuyên qua màng phim mà không làm cháy dính keo, bảo vệ bề mặt hoàn hảo cho cabin thang máy, biển bảng quảng cáo và tấm ốp nội thất kiến trúc.
- Chi tiết uốn chấn gập CNC tiếp theo: Nhờ mép cắt laser vuông góc và kích thước phẳng chính xác đến từng phần trăm milimet, công đoạn chấn bẻ thủy lực sau đó sẽ đạt đúng góc gập thiết kế mà không bị sai lệch góc kẹp do mép phôi vát.
3.2. Trường hợp cắt plasma CNC là phương án tối ưu kinh tế
Mặc dù chất lượng bề mặt cắt plasma thua kém laser, plasma vẫn giữ vai trò then chốt trong một số phân khúc công nghiệp nặng:
- Phôi tấm inox siêu dày từ 25mm trở lên: Đối với các phôi tấm dày
30mm, 40mm hay 50mm, chi phí đầu tư máy cắt laser công suất cực lớn (30kW – 40kW) rất đắt đỏ dẫn đến đơn giá giờ cắt laser rất cao. Khi đó, mỏ cắt Plasma CNC nguồn khí nén áp lực lớn là giải pháp phân chia phôi hiệu quả với chi phí rẻ hơn đáng kể. - Bản mã kết cấu thô hàn chôn chân cột: Các bản mã chân cột nhà thép tiền chế, tai cẩu nâng hạ hoặc vách ngăn bồn bể cỡ lớn chỉ cần chu vi bao ngoài thô và sau đó sẽ được hàn đắp ngấu bằng que hàn, không đòi hỏi độ thẩm mỹ mép cắt.
4. Ma trận hướng dẫn lựa chọn phương án cắt theo nhóm ngành và sản phẩm thực tế
Để giúp các phòng mua hàng và kỹ sư dự toán nhanh chóng đưa ra quyết định đặt hàng, HaVi tổng hợp ma trận khuyến nghị công nghệ cắt:
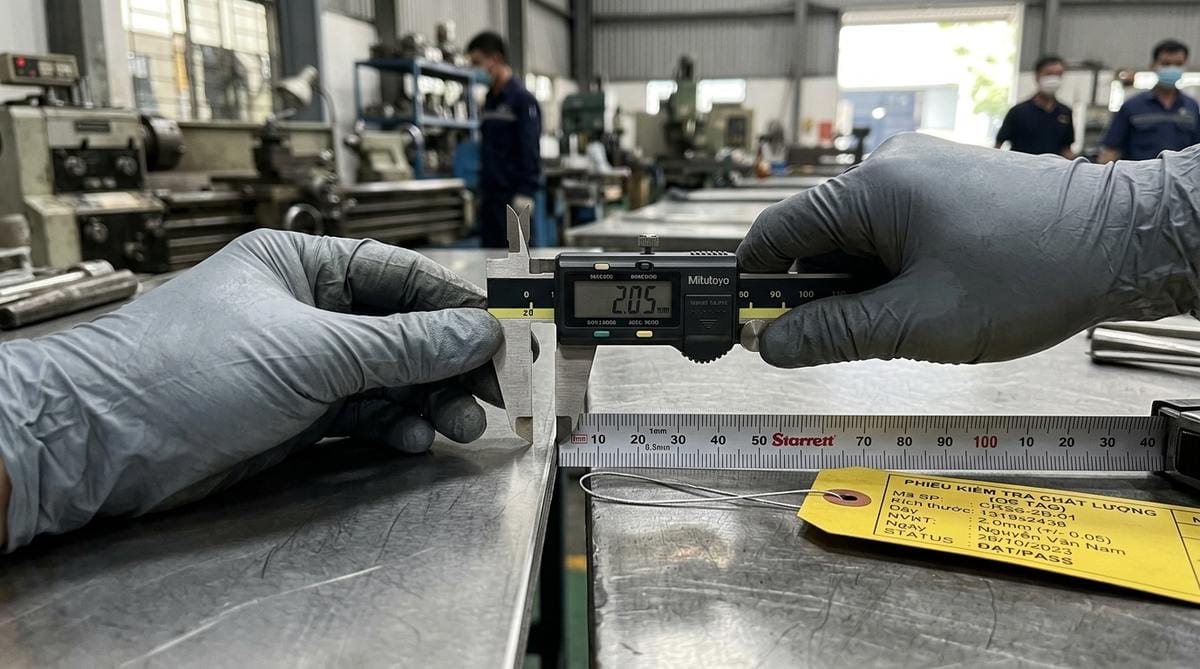
5. Bài toán kinh tế: Vì sao cắt laser inox lại có tổng chi phí rẻ hơn plasma?
Nhiều doanh nghiệp khi nhìn vào bảng đơn giá ban đầu thường lầm tưởng rằng cắt plasma rẻ hơn cắt laser. Tuy nhiên, nếu tính toán tổng chi phí hoàn thiện sản phẩm (Total Cost of Manufacturing), cắt laser inox luôn đem lại hiệu quả kinh tế cao hơn rõ rệt:
5.1. Triệt tiêu 100% chi phí nhân công làm sạch bavia và mài ba cạnh
Một chi tiết cắt bằng plasma thường mất từ 10 đến 25 phút để thợ cơ khí dùng máy mài cầm tay đánh bavia đáy, mài vát phẳng cạnh loe và nắn lại độ phẳng do nhiệt. Chi phí tiền lương nhân công mài, chi phí đá mài và hao tổn hao mòn dụng cụ thường cao gấp 1.5 – 2 lần so với tiền chênh lệch công cắt ban đầu. Khi cắt bằng laser Fiber khí Nitơ, chi tiết cắt xong sạch bong 100%, sẵn sàng chuyển thẳng sang khâu chấn gấp hoặc hàn lắp ráp mà không tốn thêm một giây nhân công nào.
5.2. Tiết kiệm từ 5% đến 8% tiền phôi inox đắt đỏ nhờ mạch cắt siêu nhỏ
Thép không gỉ là kim loại có giá trị rất cao (từ 50.000đ đến hơn 120.000đ/kg). Mạch cắt laser chỉ 0.2mm cho phép sắp xếp khoảng cách giữa các chi tiết (Part to Part Distance) chỉ từ 3mm – 5mm trên phần mềm Nesting. Trong khi đó, cắt plasma đòi hỏi khoảng cách tối thiểu 15mm – 20mm để tránh hồ quang bắt cháy chéo cạnh. Nhờ đó, một tấm phôi cắt laser cho ra nhiều chi tiết thành phẩm hơn, giảm tỷ lệ phế liệu bỏ đi đáng kể. Đối với các đơn hàng số lượng lớn, việc kết hợp phôi xả từ cuộn inox xẻ băng cùng công nghệ cắt laser sẽ mang lại giá thành cạnh tranh thị trường.
6. Dịch vụ cắt laser inox theo yêu cầu chuyên nghiệp tại Tổng kho HaVi
HaVi tự hào là đối tác gia công kim loại tấm tin cậy của hàng trăm nhà xưởng sản xuất thiết bị và nhà thầu xây lắp cơ điện trên toàn quốc:
- Dàn máy cắt Laser Fiber siêu công suất: Trang bị nguồn cắt công suất từ 6.000W đến 20.000W bàn đôi luân chuyển tự động, khổ bàn cắt cực đại lên đến
2000 × 6000 mm, sẵn sàng cắt trọn vẹn các tấm inox ngoại cỡ nguyên sinh. - Chất lượng khí cắt Nitơ tinh khiết 99.99%: Hệ thống bồn khí hóa lỏng trung tâm cung cấp khí cắt Nitơ áp suất ổn định 20 bar, đảm bảo 100% đường cắt trắng sáng, không xỉ, không oxy hóa.
- Lợi thế tổng kho phôi inox giá gốc: Kho HaVi sẵn sàng hàng nghìn tấn tấm inox SUS 304, 316, 201 đầy đủ mọi độ dày từ 0.3mm đến 25mm với giá sỉ trực tiếp từ nhà máy, giúp khách hàng tiết kiệm chi phí vận chuyển trung gian.
- Báo giá bóc tách bản vẽ siêu tốc trong 30 phút: Tiếp nhận file CAD (DWG, DXF, STEP) và phản hồi bảng dự toán chi tiết với mức giá cạnh tranh nhất.
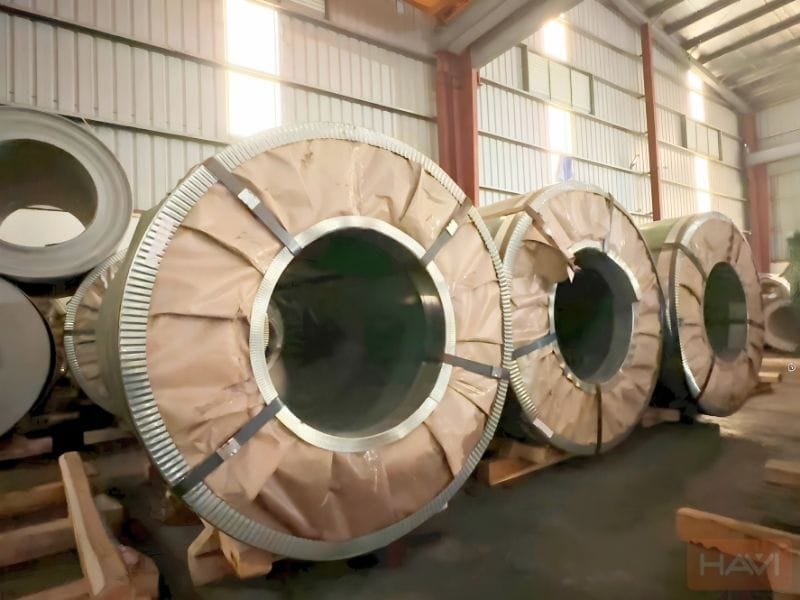
Tổng kho inox HaVi cung cấp sản phẩm cuộn inox đầy đủ CO, CQ số lượng lớn với mức giá cạnh tranh.
7. Câu hỏi thường gặp về cắt laser inox và cắt plasma (FAQ)
1. Cắt laser inox có làm tấm inox mỏng dưới 1mm bị cong vênh không?
Hoàn toàn không. Tia Fiber Laser có tốc độ di chuyển cực nhanh (lên tới 20 – 30 mét/phút trên phôi mỏng) kết hợp luồng khí Nitơ lạnh áp lực cao làm nguội tức thì tại điểm cắt. Vùng ảnh hưởng nhiệt (HAZ) cực kỳ hẹp dưới 0.08mm nên tấm mỏng 0.3mm – 1.0mm giữ nguyên độ phẳng ban đầu, không bị gợn sóng biến dạng nhiệt như cắt plasma.
2. Tấm inox có dán màng nylon chống xước (PE film) có cắt laser được không?
Cắt được hoàn hảo nếu sử dụng loại màng chuyên dụng dành cho laser (Laser Film). Máy cắt laser hiện đại có chế độ bốc hơi màng keo (Vaporize) trước khi cắt mạch chính, giúp đường cắt sạch sẽ mà màng film vẫn bám dính chắc chắn trên bề mặt để bảo vệ chi tiết trong suốt quá trình chấn gấp và vận chuyển.
3. Vì sao mép cắt plasma inox thường có màu đen xám và có ba-via cứng ở đáy?
Plasma thông thường dùng không khí nén chứa nhiều Oxy và Nitơ không tinh khiết ở nhiệt độ siêu cao (trên 15.000°C). Oxy phản ứng mãnh liệt với sắt và crom tạo ra lớp xỉ oxit đen bám chặt ở đáy phôi, đồng thời làm mất lớp màng bảo vệ thụ động khiến mép cắt rất dễ bị rỉ sét nếu không được tẩy điện hóa kỹ càng.
4. Xưởng HaVi nhận đơn hàng cắt laser inox số lượng tối thiểu là bao nhiêu?
HaVi không giới hạn số lượng tối thiểu. Chúng tôi phục vụ linh hoạt từ đơn cắt mẫu R&D đơn chiếc 1 tấm cho đến các đơn hàng dự án gia công hàng loạt hàng chục tấn inox. Khách hàng có thể đặt trọn gói bao gồm cả phôi tấm hoặc tự cung cấp phôi mang tới xưởng.
CÔNG TY CỔ PHẦN ĐẦU TƯ HAVI VIỆT NAM
Văn phòng đại diện: B04-L09 Biệt thự An Phú, Khu đô thị mới Dương Nội, Phường Dương Nội, Quận Hà Đông, TP. Hà Nội
Kho & Xưởng gia công: KCN Hưng Yên, Hà Nội
Hotline: 0963.800.396 | Email: ctcphavivn@gmail.com
Website: https://havivietnam.com