Trong kỹ thuật gia công kim loại tấm, chấn gấp inox là công đoạn định hình góc 3D phức tạp đòi hỏi sự tính toán chính xác tuyệt đối về cơ lý tính. Khác biệt cốt lõi của thép không gỉ (Inox 304, 316, 201) so với sắt thép thông thường nằm ở giới hạn bền chảy cao, độ dẻo dai lớn và hiện tượng hóa bền rèn nguội cực kỳ nhanh.
Nếu kỹ sư và thợ vận hành chọn bán kính uốn trong quá nhọn nhỏ hơn bán kính uốn tối thiểu , bề mặt ngoài của đường bẻ sẽ bị rạn nứt tế vi (Orange Peel / Cracking), làm mất tính thẩm mỹ và phá hủy vĩnh viễn màng thụ động chống rỉ sét của vật liệu. Ngược lại, bán kính uốn chuẩn mực thường dao động từ R = 1.0t đến 2.0t (với t là độ dày tấm), kết hợp độ mở cối V = 8t đến 12t và bù góc đàn hồi ngược từ 2° đến 5°.
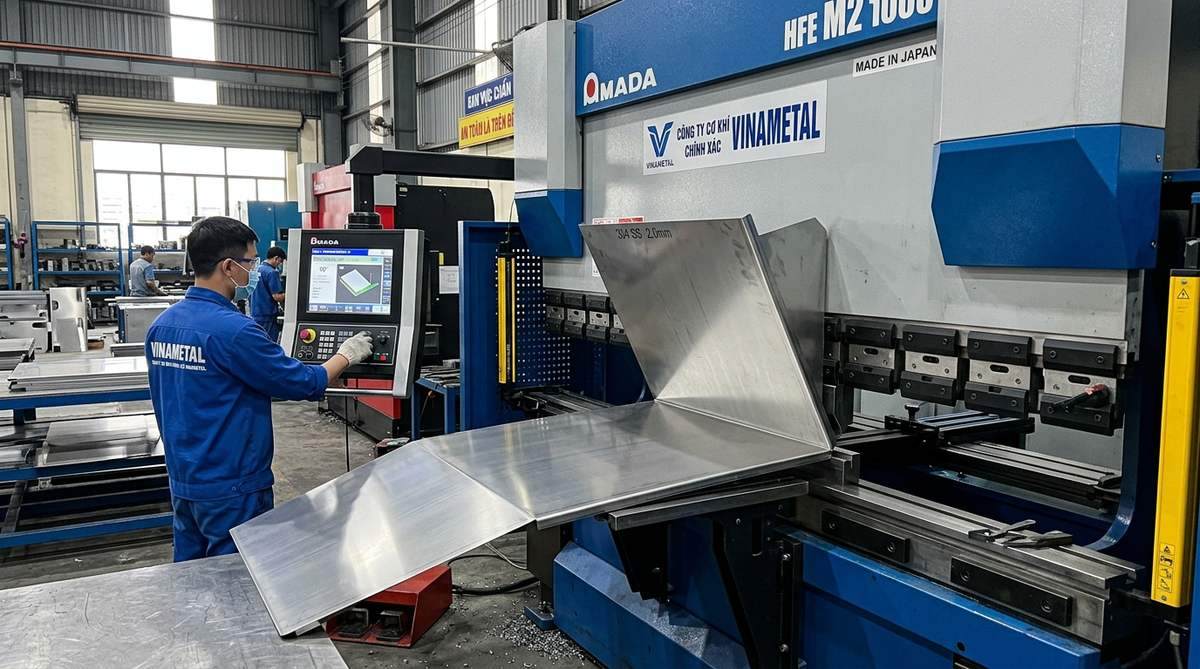
Tại Công ty Cổ phần Đầu tư HaVi Việt Nam, chúng tôi trang bị dây chuyền máy chấn CNC thủy lực đa trục công nghệ Nhật Bản với hệ thống bù võng tự động và dao cối hợp kim chống xước chuyên dụng. Đồng thời, HaVi trực tiếp phân phối tổng kho tấm inox độ dày phù hợp chấn mác SUS 304, 316, 201 cán nguội bề mặt 2B, BA, Hairline phủ màng film laser, cam kết góc gập vuông vức 100%, không rạn nứt, đúng dung sai bản vẽ thiết kế.
📞 Tư vấn góc chấn bẻ CAD/CAM & Báo giá gia công chấn gấp inox trọn gói: Hotline: 0963.800.396
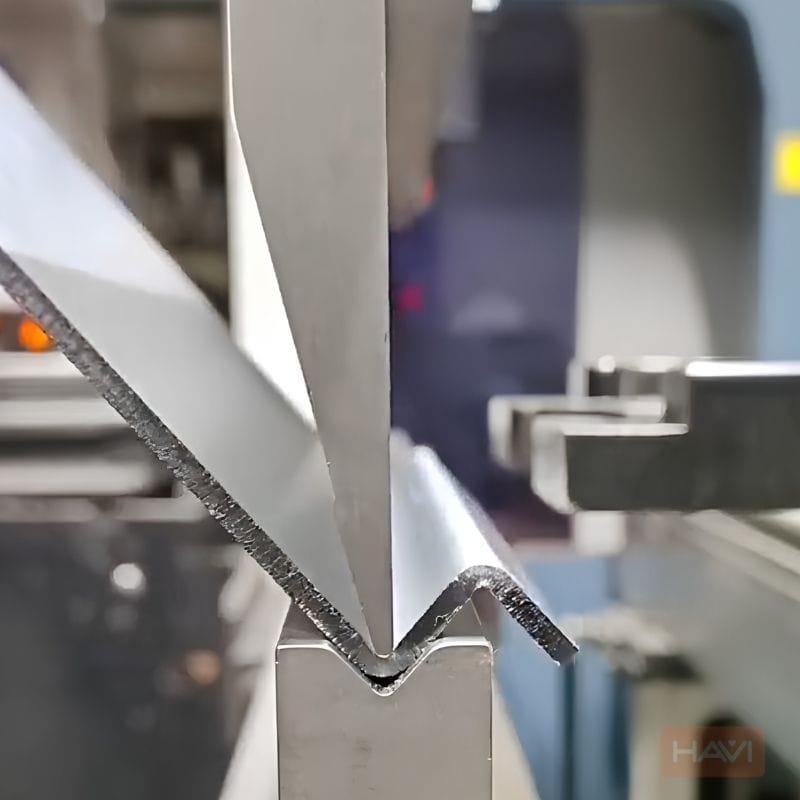
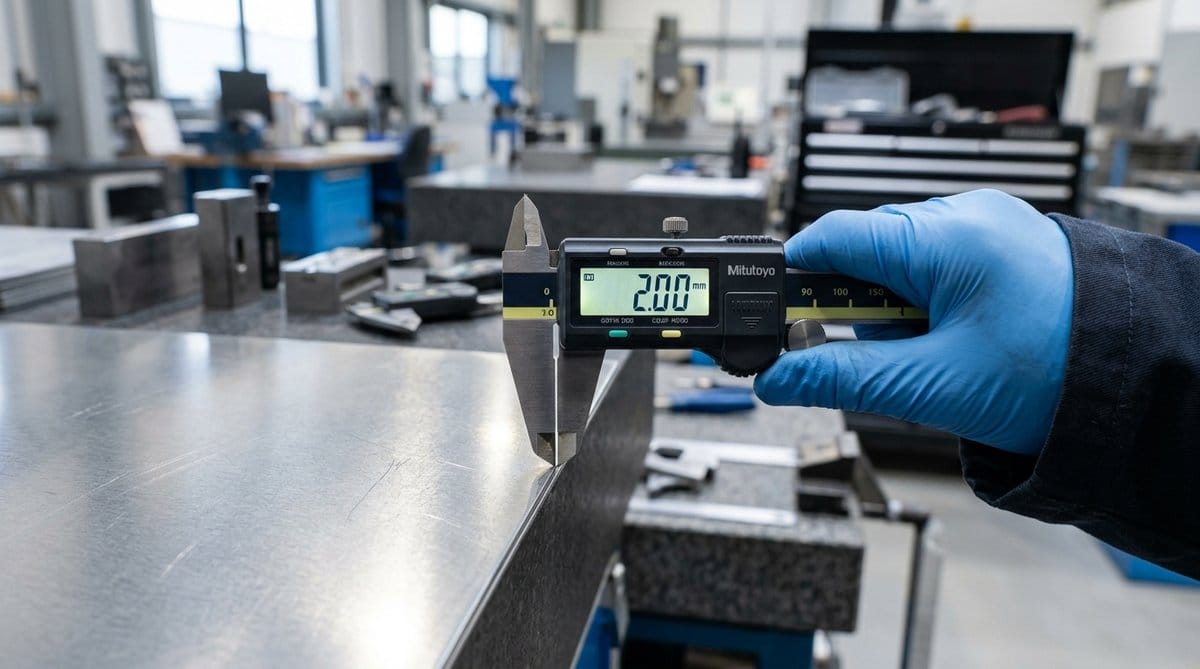
Hình ảnh chấn gấp tấm inox bởi kỹ thuật máy chấn của Inox Havi theo độ dày
1. Bán kính uốn tối thiểu trong chấn gấp inox là gì? Vì sao inox dễ bị nứt góc?
Để nắm vững kỹ thuật chấn gấp inox, cần hiểu rõ hiện tượng biến dạng đàn hồi – dẻo diễn ra tại vùng uốn của kim loại:
1.1. Khái niệm bán kính uốn trong
Bán kính uốn trong (R) là bán kính cung lượn tại bề mặt bên trong của nếp gấp kim loại sau khi chày chấn ép phôi xuống cối V. Bán kính uốn tối thiểu R~min là giới hạn cong nhỏ nhất mà tại đó tấm inox có thể uốn gập mà lớp sợi kim loại ở bề mặt ngoài không bị kéo giãn vượt quá độ giãn dài tương đối của vật liệu A50, ngăn chặn hiện tượng rạn nứt hoặc xé toạc thớ thép.
1.2. 3 Nguyên nhân cơ lý khiến inox khó chấn hơn thép thông thường
Nhiều xưởng cơ khí quen gia công sắt thép đen khi chuyển sang chấn inox thường gặp thất bại vì không lường trước các đặc tính cơ học sau:
- Hiện tượng hóa bền biến cứng rèn nguội: Thép không gỉ Austenitic (SUS 304, 316) có khả năng tự tăng độ cứng và độ bền tức thì ngay khi bị biến dạng dẻo. Lớp kim loại ngoài cùng của góc uốn sẽ trở nên cực kỳ cứng và giòn cục bộ, nếu lực chấn ép góc quá nhọn (R < 1.0t), góc bẻ sẽ nứt vỡ ngay tức khắc.
- Hướng thớ cán kim loại: Khi tấm inox được cán nguội hoặc cán nóng tại nhà máy, các hạt tinh thể kim loại bị kéo dài theo chiều dọc cuộn. Nếu đường chấn bẻ chạy song song với thớ cán (Longitudinal Bend), nguy cơ nứt gãy cao gấp 2 – 3 lần so với khi đường chấn chạy vuông góc với thớ cán (Transverse Bend).
- Hàm lượng Niken và Carbon: Inox 201 chứa nhiều Mangan và ít Niken nên độ dẻo kém hơn Inox 304, đòi hỏi bán kính uốn R lớn hơn để không bị rạn mép ngoài. Inox Ferritic 430 có cấu trúc tinh thể lập phương thể tâm (BCC) nên độ giòn chuyển tiếp ở nhiệt độ phòng cao hơn Inox 304.
2. Bảng tra cứu bán kính uốn tối thiểu R~min khi chấn gấp inox theo độ dày và mác thép
Dưới đây là bảng thông số kỹ thuật tiêu chuẩn quốc tế (áp dụng theo ASTM A480 và DIN 6935) dành cho các mác inox phổ biến nhất khi chấn góc 90°:
*Ghi chú quan trọng: Số liệu trong bảng áp dụng cho hướng uốn vuông góc với thớ cán (Transverse Bend). Nếu uốn song song với thớ cán (Longitudinal Bend), cần cộng thêm từ 30% – 50% vào giá trị bán kính R ở trên để đảm bảo an toàn tuyệt đối.
3. Công thức tính hệ số bù dãn K-Factor và kiểm soát độ đàn hồi ngược
Để sản phẩm sau khi chấn gập đạt chính xác kích thước danh định theo bản vẽ 2D/3D, kỹ sư bóc tách bản vẽ trải phẳng bắt buộc phải làm chủ 2 thông số toán học:
3.1. Hệ số trung hòa K-Factor và chiều dài trải phẳng phôi
Khi kim loại bị uốn cong, bề mặt ngoài bị kéo giãn dài ra trong khi bề mặt trong bị nén ngắn lại. Ở giữa tồn tại một lớp vật liệu không bị kéo cũng không bị nén, gọi là Trục trung hòa . Hệ số K (K-Factor) là tỷ số giữa khoảng cách từ mặt trong đến trục trung hòa (t’) chia cho tổng chiều dày tấm (t):
- Với Inox 304 cán nguội uốn tự do: Hệ số K chuẩn thường nằm trong dải K = 0.42 – 0.45.
- Với Inox 201 hoặc thép cứng hơn: Hệ số K thường chọn K = 0.38 – 0.42.
3.2. Kiểm soát độ đàn hồi ngược Springback của inox
Mô-đun đàn hồi cao (E ≈ 193 GPa) kết hợp độ bền kéo lớn khiến inox “bật ngược” góc rất mạnh sau khi cối chấn nhả áp suất:
- Thép đen thông thường chỉ đàn hồi ngược từ
1° – 2°, nhưng Inox 304 bật ngược từ 2° – 4°, Inox 201 bật từ 3° – 5°. - Giải pháp bù góc trên máy chấn CNC: Để có góc gập vuông thành phẩm đúng 90°, kỹ thuật viên phải lập trình dao chấn ép sâu hơn xuống cối đến góc 86° – 88° (Overbending), khi dao nhả ra kim loại sẽ tự bung ngược về đúng 90.0° chuẩn xác.
4. Bảng thông số độ mở cối V, lực chấn yêu cầu và khoảng cách mép tối thiểu
Lực chấn tấm inox luôn cao hơn thép carbon từ 50% – 60%. Việc lựa chọn độ mở miệng cối V (V-Die Width) quyết định trực tiếp tới lực ép và bán kính uốn tự nhiên:
5. 4 Bí quyết chấn gấp inox chống trầy xước bề mặt xước Hairline và bóng gương
Đối với các sản phẩm gia công đòi hỏi tính thẩm mỹ kiến trúc ngoại quan khắt khe (thang máy, nội thất, thiết bị phòng sạch), việc để lại vệt cọ xát của dao cối chấn trên mặt tấm là lỗi nghiêm trọng:
- Sử dụng màng dán bảo vệ chuyên dụng (Laser Film): Tấm inox phải được phủ lớp màng PE hoặc PVC dày 70 – 100 µm có khả năng chịu lực nén ma sát cao, bảo vệ mặt inox không tiếp xúc trực tiếp với kim loại cối chấn.
- Dán băng dính urethane chống hằn (Urethane Bending Film): Dán dải đệm cao su đàn hồi urethane dọc theo hai mép cối V. Đệm urethane đóng vai trò lớp lót êm ái, hấp thụ áp lực chà xát và triệt tiêu 100% vệt lằn hằn bóng trên mặt phôi.
- Đánh bóng lưỡi dao chày và cối bo tròn cạnh: Hai mép vai cối V (Die Shoulder Radius) phải được mài bo tròn bán kính R~d~ ≥ 1.5t và đánh bóng gương đạt độ nhám Ra < 0.4 µm.
- Chủ động chọn phôi chuẩn: Nguồn phôi tấm đồng đều từ các tổng kho uy tín giúp ổn định cơ tính. Đối với các đơn hàng linh kiện chấn dài hàng loạt, việc cấp phôi từ nguồn cuộn inox xẻ băng chuẩn kích thước sẽ giúp loại bỏ sai số bề rộng mép phôi khi tựa vào cữ sau (Backgauge).
6. Dịch vụ chấn gấp inox theo yêu cầu chuyên nghiệp tại xưởng cơ khí HaVi
Công ty Cổ phần Đầu tư HaVi Việt Nam là đối tác gia công định hình kim loại tấm tin cậy hàng đầu cho các nhà thầu cơ điện và xưởng sản xuất:
- Dàn máy chấn CNC công suất lớn: Trang bị hệ thống máy chấn thủy lực từ 100 tấn đến 250 tấn, chiều dài chấn lên đến
4.0 mét, xử lý mượt mà phôi tấm inox dày từ 0.5mm đến 10.0mm. - Kho dao cối chấn đa dạng: Đầy đủ dao góc nhọn 30°, dao thẳng 88°, dao cong cổ ngỗng (Gooseneck) chuyên chấn hộp sâu, cối V đơn, cối V đôi và cối nhiều rãnh đáp ứng mọi biên dạng góc kín khó nhất.
- Lập trình mô phỏng 3D chống va quệt: Sử dụng phần mềm Delem / Bysoft mô phỏng chuyển động uốn trước khi vận hành thực tế, phát hiện và loại bỏ nguy cơ phôi va chạm vào thân dao.
- Khép kín từ phôi tấm đến thành phẩm: Cung cấp trọn gói từ phôi tấm inox đạt chuẩn CO/CQ đến cắt laser fiber và chấn gập hoàn thiện, bàn giao đúng hẹn với chi phí tối ưu nhất.
7. Câu hỏi thường gặp về kỹ thuật chấn gấp inox (FAQ)
1. Vì sao chấn inox 201 góc gập thường bị rạn nứt nhiều hơn inox 304?
Inox 201 có thành phần chứa nhiều Nitơ và Mangan để thay thế Niken, làm giảm độ dẻo dài tương đối (độ giãn dài của 201 chỉ đạt 35% – 40% so với trên 50% của Inox 304). Khả năng tự hóa bền rèn nguội của 201 rất cao khiến kim loại giòn đi nhanh chóng khi bị uốn. Do đó, khi chấn inox 201, bắt buộc phải tăng bán kính mũi dao uốn lên tối thiểu R ≥ 1.5t và ưu tiên chọn chiều uốn vuông góc với thớ cán phôi.
2. Khoảng cách an toàn tối thiểu từ mép lỗ khoét đến đường chấn là bao nhiêu?
Nếu lỗ khoét bu lông nằm quá gần đường chấn, ứng suất kéo uốn sẽ làm mép lỗ bị biến dạng méo hình elip. Quy tắc thiết kế chuẩn: khoảng cách từ mép mép lỗ đến đường tâm chấn uốn tối thiểu phải bằng 2.5t + R (với t là độ dày tấm, R là bán kính uốn). Nếu bắt buộc phải đặt lỗ gần hơn, kỹ sư phải thiết kế thêm rãnh cắt giảm ứng suất (Relief Notch) tại chân đường gập.
3. Chấn uốn tự do (Air Bending) và chấn đáy (Bottoming) khác nhau thế nào khi gia công inox?
Chấn uốn tự do (Air Bending) mũi dao ép phôi vào lòng cối V mà phôi không chạm đáy cối, cho phép điều chỉnh góc bẻ linh hoạt bằng cách thay đổi độ sâu hành trình dao và lực ép máy thấp hơn. Trong gia công inox hiện đại, 95% trường hợp áp dụng Air Bending trên máy CNC. Chấn đáy (Bottoming) ép phôi tiếp xúc hoàn toàn với mặt vách cối đòi hỏi lực chấn cực lớn (gấp 3 – 5 lần Air Bending), dễ làm quá tải máy chấn và dễ gây rạn nứt inox.
4. Chiều cao cánh gập tối thiểu (Min Flange Length) được tính như thế nào?
Để tấm phôi không bị trượt lọt vào trong lòng cối V trong quá trình chấn, chiều cao cánh gập tối thiểu (b~min~) phải tựa chắc chắn lên hai vai cối. Công thức kinh nghiệm tính nhanh: b~min~ ≈ (V / 2) + 2t (với V là độ mở miệng cối). Ví dụ tấm dày 2.0mm dùng cối V16 thì cánh gập ngắn nhất có thể chấn được là 16 / 2 + 2 × 2 = 12 mm.
CÔNG TY CỔ PHẦN ĐẦU TƯ HAVI VIỆT NAM
Văn phòng đại diện: B04-L09 Biệt thự An Phú, Khu đô thị mới Dương Nội, Phường Dương Nội, Quận Hà Đông, TP. Hà Nội
Kho & Xưởng gia công: KCN Hưng Yên, Hà Nội
Hotline: 0963.800.396 | Email: ctcphavivn@gmail.com
Website: https://havivietnam.com