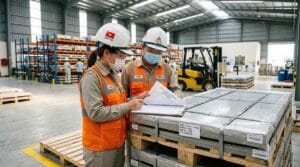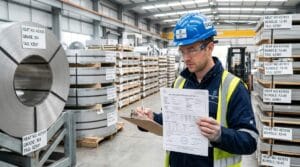
Nghiệm thu inox khi nhận hàng là quy trình kỹ thuật kiểm tra, đo đạc và đối soát thực tế toàn diện giữa vật tư thép không gỉ được giao đến công trường/nhà xưởng với các tiêu chuẩn trong hợp đồng kinh tế và hồ sơ xuất xưởng (CO/CQ, Mill Test Certificate). Mục tiêu nhằm xác nhận tính nguyên vẹn bao bì, quy cách hình học, dung sai độ dày ASTM A480 và kiểm tra mác thép quang phổ trước khi ký biên bản bàn giao vật tư.
Tại Tổng kho Inox HaVi, 100% các đơn hàng xuất xưởng đều tuân thủ quy trình kiểm soát chất lượng nghiêm ngặt. Quý kỹ sư cơ điện, nhà thầu xây dựng và xưởng chế tạo máy có thể tra cứu toàn diện quy chuẩn các dòng tấm inox giao kèm chứng từ để thiết lập biên bản kiểm tra vật tư đầu vào chuẩn xác, loại trừ triệt để nguy cơ nhận phải hàng lỗi hoặc sai lệch mác thép.
1. Vì Sao Quy Trình Nghiệm Thu Inox Khi Nhận Hàng Là Bước Sống Còn Của Dự Án?
Trong hoạt động thi công cơ điện M&E, lắp đặt đường ống áp lực, bồn bể chứa hóa chất, chế tạo thiết bị y tế hay gia công kiến trúc cao cấp, vật tư inox chiếm tỷ trọng ngân sách rất lớn. Tuy nhiên, trên thực tế, không ít nhà thầu và xưởng cơ khí thường chủ quan ký biên bản giao nhận chỉ dựa trên việc đếm số lượng kiện hàng hoặc nhìn lướt qua phiếu xuất kho. Sự tắc trách này dẫn đến những hệ lụy tài chính và kỹ thuật vô cùng nghiêm trọng:
- Nguy cơ nhầm lẫn mác thép (Vật tư giả/kém chất lượng): Inox 201, 304 và 316 có ngoại quan bề mặt sáng bóng gần như giống hệt nhau khi nhìn bằng mắt thường. Nếu không kiểm tra mác thép quang phổ ngay tại thời điểm nghiệm thu inox, việc lắp nhầm tấm inox 201 hoặc 304 vào môi trường chứa hóa chất ăn mòn hay nước biển sẽ khiến thiết bị bị thủng rỉ chỉ sau vài tháng vận hành, gây thiệt hại hàng tỷ đồng và làm mất uy tín nhà thầu.
- Dung sai độ dày âm vượt chuẩn thiết kế: Nhiều xưởng gia công khi đưa tấm inox lên bàn máy cắt laser hoặc máy chấn CNC mới phát hiện phôi bị mỏng hơn danh định (ví dụ thiết kế yêu cầu 3.0mm nhưng phôi thực tế chỉ dày 2.70mm). Lúc này, phôi đã bị cắt xẻ, nhà cung cấp từ chối đổi trả, trong khi sản phẩm hoàn thiện không đạt tải trọng chịu lực và bị tư vấn giám sát đánh trượt nghiệm thu.
- Trầy xước bề mặt trang trí ẩn dưới lớp bụi: Các tấm inox gương (No.8) hoặc sọc nhuyễn (Hairline) phủ film nếu bị rách màng bảo vệ trong quá trình xe cẩu vận chuyển sẽ để lại vết xước sâu. Nếu không phát hiện ngay khi dỡ hàng khỏi xe, chi phí đánh bóng phục hồi bề mặt sẽ do chính bên nhận chịu hoàn toàn.
- Bế tắc hồ sơ hoàn công do sai lệch Heat Number: Khi làm hồ sơ thanh quyết toán dự án, chủ đầu tư bắt buộc kiểm tra số mẻ luyện (Heat No) in trên tem kiện thực tế có trùng khớp 100% với Mill Test Certificate gốc hay không. Nếu có sự sai lệch, toàn bộ lô vật tư sẽ bị từ chối giải ngân.
2. 7 Điểm Kỹ Thuật Bắt Buộc Phải Kiểm Tra Khi Nghiệm Thu Inox Tại Công Trường
Để bảo vệ quyền lợi hợp pháp của doanh nghiệp và đảm bảo tiến độ thi công không bị gián đoạn, bộ phận quản lý vật tư và kỹ sư công trường bắt buộc phải thực hiện đủ 7 bước kiểm tra kỹ thuật sau đây:
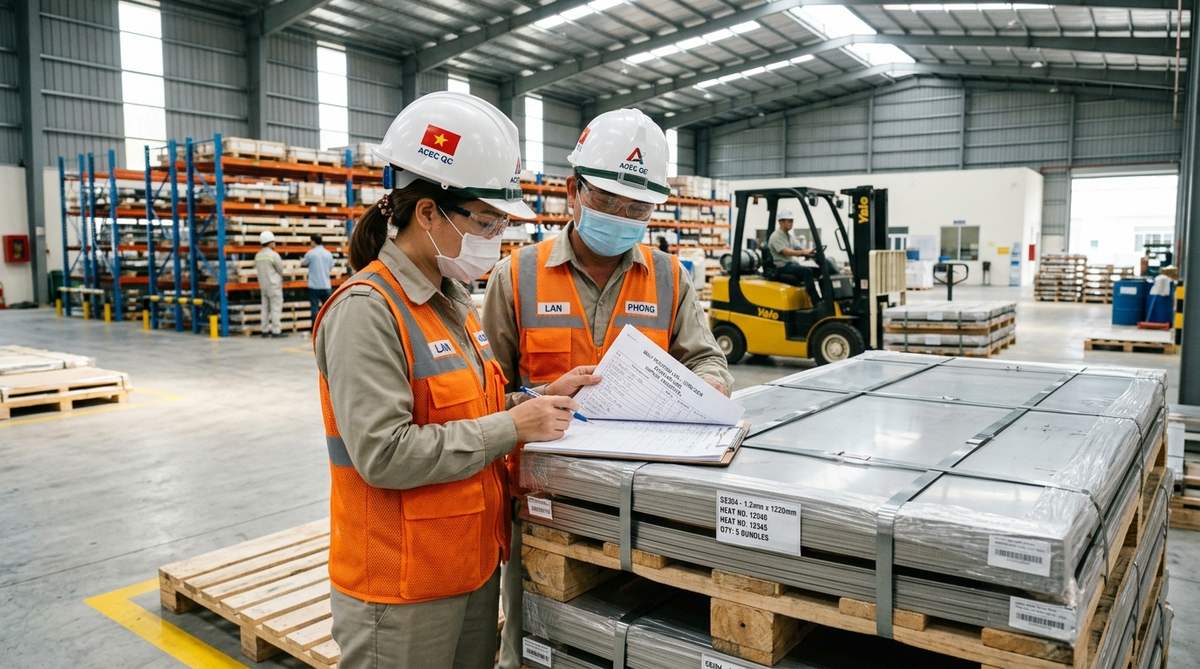
2.1. Kiểm Tra Ngoại Quan Bao Bì, Đai Kiện & Tem Nhãn Nhà Máy (Packing List)
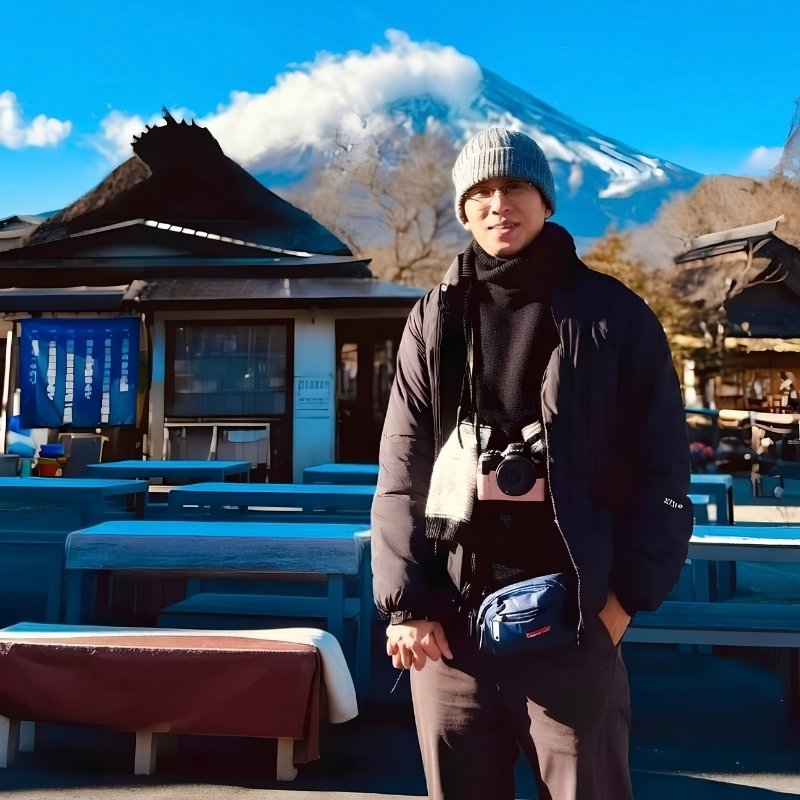
Trước khi hạ kiện hàng từ thùng xe tải hoặc xe cẩu xuống sàn kho, kỹ sư cần quan sát tình trạng tổng thể của kiện hàng:
- Pallet gỗ và đai thép: Pallet phải còn nguyên vẹn, không bị gãy nan chịu lực, không có dấu hiệu ẩm mốc hoặc ngấm nước mưa làm hoen ố mép tấm. Dây đai thép hoặc đai nhựa PET phải được siết căng, có ke góc bảo vệ mép tấm inox chống móp cạnh.
- Tem nhãn chính hãng (Shipping Mark): Trên mỗi kiện tấm hoặc cuộn inox nguyên đai bắt buộc phải có tem nhãn của nhà máy sản xuất (Posco, Hyundai, Tisco, Yusco, Acerinox…) hoặc tem xuất kho HaVi. Tem nhãn phải thể hiện rõ: Mác thép (Grade), Quy cách kích thước (Size: Dày x Rộng x Dài), Tiêu chuẩn bề mặt (Finish), Khối lượng tịnh (Net Weight), Khối lượng cả bì (Gross Weight), và Số Heat No./Coil No. duy nhất.
2.2. Đo Kiểm Dung Sai Độ Dày Bằng Panme Điện Tử Theo Chuẩn ASTM A480
Tuyệt đối không dùng thước kẹp cặp cơ (Veriner Caliper) để đo độ dày tấm inox vì độ chính xác không đủ phân giải đến 0.01mm. Kỹ sư nghiệm thu bắt buộc phải sử dụng panme đo ngoài điện tử (Digital Micrometer) có độ chính xác ±0.001mm:
- Quy tắc đo 5 điểm: Đo tại 4 góc của tấm inox (cách mép biên tối thiểu 20mm – 50mm để tránh vùng mép vát cán) và 1 điểm ở vị trí trung tâm chiều dài.
- Đối chiếu bảng ASTM A480: Sai lệch độ dày phải nằm trong dải dung sai cho phép. Ví dụ: Tấm inox cán nguội 2B danh định dày 1.50mm cho phép dung sai ±0.07mm (độ dày thực tế phải đạt từ 1.43mm đến 1.57mm). Nếu độ dày đo được dưới 1.40mm, kiện hàng bị coi là dung sai âm vượt ngưỡng và cần lập biên bản từ chối nhận.
2.3. Đo Kích Thước Khổ Rộng, Chiều Dài & Kiểm Tra Độ Vuông Góc Đường Chéo
Kích thước bao của tấm inox ảnh hưởng trực tiếp đến việc bố trí file cắt nesting trên máy laser:
- Chiều rộng và chiều dài: Sử dụng thước cuộn thép tiêu chuẩn cấp chính xác II. Dung sai chiều rộng khổ cán thông thường là -0/+2mm; dung sai chiều dài tấm cắt thường là -0/+4mm (nguyên tắc không được hụt âm kích thước danh định).
- Độ vuông góc (Kiểm tra 2 đường chéo): Đo chiều dài hai đường chéo (Diagonal Length). Độ chênh lệch giữa hai đường chéo $\Delta D = |D_1 – D_2|$ đối với tấm khổ tiêu chuẩn 1219 x 2438 mm không được vượt quá 3mm. Nếu chênh lệch lớn hơn, tấm đã bị biến dạng hình bình hành (cắt chéo), khi đưa lên máy chấn gấp sẽ gây sai lệch kích thước chi tiết hàng loạt.
2.4. Kiểm Tra Độ Phẳng Bề Mặt & Tình Trạng Màng Film Bảo Vệ (Film Laser Nitto / Novacel)
Độ phẳng là tiêu chí tối quan trọng đối với các tấm phôi đưa vào máy cắt Fiber Laser công suất cao:
- Độ phẳng (Flatness / Camber): Tấm inox đặt trên mặt phẳng bàn xưởng không được có hiện tượng cong mo cánh bướm, lượn sóng mép biên (Edge Wave) hoặc phồng tâm (Center Buckle). Độ cong võng tối đa không vượt quá 3mm trên chiều dài 1 mét.
- Chất lượng màng Film bảo vệ: Đối với bề mặt BA, No.4 hoặc Hairline, lớp film bảo vệ (Nitto Denko 80-100µm hoặc Novacel Laser Film) phải được dán phẳng phiu, không bong bóng khí, không rách mép và không bị thoái hóa lớp keo. Lớp film chuyên dụng cho cắt laser Fiber bắt buộc phải có logo nhận diện in trên màng để đầu cắt laser không bị phản xạ chùm tia quang học.
2.5. Thử Nghiệm Nhanh Mác Thép Bằng Súng Bắn Quang Phổ PMI XRF (Positive Material Identification)
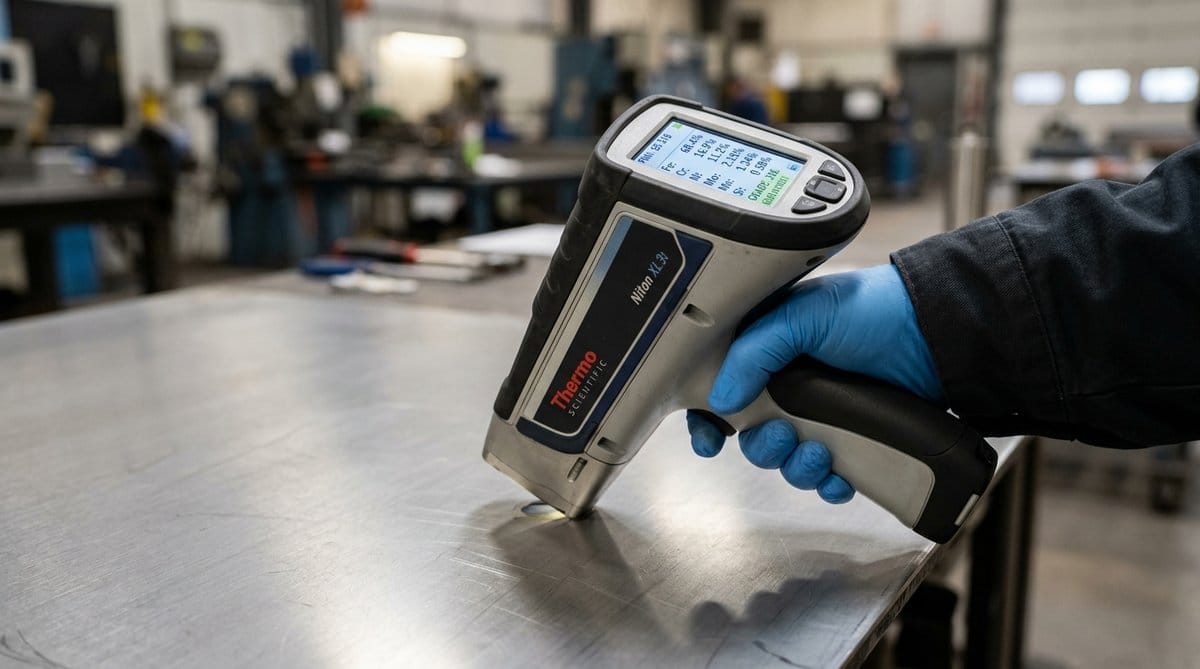
Đây là bước kiểm tra mang tính quyết định để loại trừ rủi ro bị gian lận mác thép. Trong quá trình nghiệm thu inox, kỹ sư có thể áp dụng 2 cấp độ thử nghiệm:
- Cấp độ 1 — Thuốc thử axit chuyên dụng (Test nhanh định tính): Nhỏ dung dịch thuốc thử hóa học lên bề mặt kim loại đã cạo sạch lớp màng bảo vệ, kết nối điện cực pin 9V trong 3 giây. Nếu dung dịch đổi màu đỏ sẫm thì đó là Inox 201 (chứa nhiều Mangan); nếu dung dịch giữ màu trong hoặc xám nhạt thì đó là Inox 304/316. Phương pháp này chỉ phân biệt sơ bộ 201 và 304, không phân biệt được 304 và 316.
- Cấp độ 2 — Máy phân tích quang phổ huỳnh quang XRF (PMI Gun – Định lượng tuyệt đối): Bắn trực tiếp chùm tia X vào phôi tấm. Trong vòng 5 – 10 giây, máy hiển thị chính xác % khối lượng nguyên tố:
- Inox 304 chuẩn: Crom (Cr) đạt 18.0% – 19.5%; Niken (Ni) đạt ≥ 8.00% – 10.5%.
- Inox 316 chuẩn: Crom (Cr) đạt 16.0% – 18.0%; Niken (Ni) đạt ≥ 10.0% – 14.0%; và bắt buộc có Molypden (Mo) đạt từ 2.00% – 3.00%.
- Inox 201: Niken chỉ đạt 0.8% – 1.5%; Mangan (Mn) tăng vọt lên 5.5% – 7.5%.
2.6. Soát Lỗi Khuyết Tật Bề Mặt: Gợn Sóng, Rỗ Khí, Vết Xước Sâu & Đốm Gỉ
Mở ngẫu nhiên tối thiểu 10% – 20% số lượng tấm trong kiện hàng để kiểm tra khuyết tật ngoại quan:
- Vết xước cơ học (Scratch): Bề mặt inox trang trí không được có các vết cào xước sâu xuyên qua lớp màng PE chạm vào thớ kim loại.
- Khuyết tật cán luyện (Pinhole, Inclusions): Kiểm tra xem tấm có bị rỗ bọt khí, đốm than chì đen, vảy xỉ cán nguội hoặc vết hằn con lăn trục cán (Roll Marks) hay không.
- Nhiễm bẩn kim loại lạ: Bề mặt không được có các mạt sắt, bụi thép carbon bám dính. Mạt thép carbon khi gặp hơi ẩm không khí sẽ bị rỉ sét trước và tạo ra hiện tượng ăn mòn lỗ cục bộ (Pitting Corrosion) trên tấm inox.
2.7. Đối Chiếu Số Heat Number Khớp 100% Với Mill Test Certificate (MTC 3.1)
Bước cuối cùng và mang tính pháp lý cao nhất trong quy trình nghiệm thu inox: Kỹ sư lấy chứng chỉ xuất xưởng Mill Certificate (EN 10204 Type 3.1) do HaVi bàn giao đối chiếu trực tiếp với tem nhãn dập nổi trên từng cuộn hoặc tem kiện tấm. Số Heat Number in trên tem hàng, số hợp đồng mua bán, bảng kê Packing List và số Heat No ghi trong bảng phân tích hóa học của Mill Cert bắt buộc phải trùng khớp từng ký tự số. Đây là tài liệu pháp lý tối thượng để bảo vệ nhà thầu khi nộp hồ sơ chất lượng cho Ban quản lý dự án.
3. Bảng Tiêu Chuẩn Dung Sai ASTM A480 & Tiêu Chí Đánh Giá Pass / Fail
Để loại bỏ các tranh cãi cảm tính giữa nhân viên giao hàng và kỹ sư nghiệm thu, HaVi xây dựng 2 bảng tiêu chí kỹ thuật chuẩn mực định lượng theo hệ quy chiếu ASTM quốc tế:
Bảng 1: Bảng Kiểm Tra 7 Điểm Kỹ Thuật Nghiệm Thu Inox & Dụng Cụ Đo Chuyên Dụng
| Hạng Mục Kiểm Tra | Dụng Cụ / Thiết Bị Sử Dụng | Tiêu Chuẩn Đánh Giá Đạt (Pass) | Mức Độ Rủi Ro Nếu Bỏ Qua |
|---|---|---|---|
| 1. Bao bì & Tem nhãn | Quan sát mắt thường, phiếu giao hàng | Pallet nguyên vẹn, tem nhãn có đầy đủ Heat No., mác thép, quy cách | Trung bình (Móp mép, ẩm ướt) |
| 2. Dung sai độ dày | Panme điện tử độ phân giải 0.001mm | Nằm trọn trong dải dung sai ASTM A480 (đo 5 điểm trên tấm) | Cực cao (Không đạt chịu lực bồn bể) |
| 3. Khổ rộng, dài & Chéo | Thước cuộn thép loại I, thước dây thép | Dung sai chiều rộng/dài -0/+4mm; chênh lệch 2 đường chéo ≤ 3mm | Cao (Lỗi hụt kích thước phôi CNC) |
| 4. Độ phẳng & Màng film | Thước nivô chuẩn, mắt quang học | Độ cong võng ≤ 3mm/m; film laser bám chặt không bong mép | Cao (Chạm đầu cắt laser Fiber) |
| 5. Kiểm tra mác thép | Súng bắn quang phổ XRF / Hóa chất test | Đúng tỷ lệ %Ni, %Cr, %Mo theo tiêu chuẩn ASTM A240 | Cực kỳ nghiêm trọng (Thủng rỉ thiết bị) |
| 6. Khuyết tật bề mặt | Đèn soi bề mặt, kính lúp công nghiệp | Không rỗ khí, không vảy xỉ cán, không vết xước sâu kim loại | Cao (Mất thẩm mỹ công trình) |
| 7. Đối chiếu Heat No. | Bản gốc Mill Certificate EN 10204 3.1 | Trùng khớp 100% từng số Heat No. giữa tem hàng và Mill Cert | Cực kỳ nghiêm trọng (Bị từ chối giải ngân) |
Bảng 2: Bảng Tra Cứu Dung Sai Độ Dày Chuẩn ASTM A480 Khi Nghiệm Thu Inox Tấm Cán Nguội
| Độ Dày Danh Định (Nominal Thickness) | Dung Sai ASTM A480 (Khổ rộng ≤ 1219mm) | Dung Sai ASTM A480 (Khổ rộng > 1219mm) | Khoảng Độ Dày Chấp Nhận (Pass) |
|---|---|---|---|
| 0.40 mm | ±0.04 mm | ±0.05 mm | 0.36 mm – 0.45 mm |
| 0.80 mm | ±0.05 mm | ±0.06 mm | 0.75 mm – 0.86 mm |
| 1.00 mm | ±0.06 mm | ±0.07 mm | 0.94 mm – 1.07 mm |
| 1.50 mm | ±0.07 mm | ±0.08 mm | 1.43 mm – 1.58 mm |
| 2.00 mm | ±0.08 mm | ±0.09 mm | 1.92 mm – 2.09 mm |
| 3.00 mm | ±0.10 mm | ±0.12 mm | 2.90 mm – 3.12 mm |
4. Quy Trình Lập Biên Bản Giao Nhận & Cam Kết Đổi Trả 24H Tại HaVi
Nhằm tạo sự minh bạch tối đa và hạn chế tranh chấp phát sinh, toàn bộ các đơn hàng vật tư inox do HaVi cung cấp đều được áp dụng quy trình biên bản 3 bên chuẩn hóa:
- Bước 1 – Lập biên bản kiểm tra hiện trường: Ngay khi xe chở hàng đến công trình, đại diện hai bên (Kỹ sư giao nhận HaVi và Kỹ sư giám sát của khách hàng) cùng tiến hành đo kiểm panme độ dày và đối chiếu tem nhãn Heat Number. Các thông số đo thực tế được ghi nhận trực tiếp vào Biên bản nghiệm thu bàn giao vật tư.
- Bước 2 – Ký xác nhận hoặc ghi nhận khiếm khuyết:
- Trường hợp Đạt (Pass): Hai bên ký biên bản bàn giao, HaVi chuyển giao toàn bộ bộ chứng chỉ gốc CO, CQ, Mill Certificate và xuất hóa đơn điện tử GTGT.
- Trường hợp Không đạt (Fail): Nếu phát hiện kiện hàng bị rách film xước sâu, móp méo do vận chuyển hoặc dung sai độ dày vượt ngưỡng cam kết trong hợp đồng, hai bên lập tức lập Biên bản ghi nhận sự cố có chữ ký xác nhận của lái xe và đại diện kho.
- Bước 3 – Thực hiện chính sách đổi trả thần tốc trong 24 giờ: HaVi cam kết đổi mới 100% kiện hàng bị lỗi kỹ thuật hoặc thu hồi hàng hóa ngay lập tức. Toàn bộ chi phí cẩu hạ, bốc xếp và vận chuyển phát sinh đều do HaVi chi trả 100%, không để ảnh hưởng đến tiến độ thi công của dự án.
5. Câu Hỏi Thường Gặp Khi Nghiệm Thu Inox Nhận Hàng (FAQ)
1. Nếu xưởng không có máy quang phổ PMI đắt tiền thì nghiệm thu mác thép inox bằng cách nào?
Trả lời: Quý khách có thể sử dụng lọ thuốc thử axit chuyên dụng (kết hợp pin 9V) để phân biệt nhanh Inox 201 và 304 chỉ trong 3 giây. Ngoài ra, HaVi luôn cử cán bộ kỹ thuật mang theo súng bắn quang phổ XRF chuyên dụng hỗ trợ test miễn phí tận nơi khi giao hàng số lượng lớn, hoặc hỗ trợ quý khách cắt mẫu niêm phong gửi đến viện Quatest 1 kiểm định độc lập.
2. Vì sao đo độ dày bằng thước kẹp cặp cơ thường không được chấp nhận khi nghiệm thu inox?
Trả lời: Thước kẹp cơ thông thường chỉ có vạch chia 0.05mm hoặc 0.02mm và lực bóp hàm đo phụ thuộc nhiều vào tay người đo, rất dễ gây sai số ép mép. Trong khi đó, dung sai của tấm inox cán nguội ASTM A480 chỉ dao động ±0.04mm đến ±0.08mm. Vì vậy, bắt buộc phải dùng panme điện tử có bánh cóc trợ lực (Ratchet Stop) để đảm bảo lực kẹp đồng đều và độ phân giải đạt 0.001mm.
3. Làm thế nào để phân biệt giữa Inox 304 và Inox 316 khi nghiệm thu tại hiện trường?
Trả lời: Cả 304 và 316 đều không đổi màu khi thử bằng axit thông thường. Điểm khác biệt mấu chốt duy nhất là Inox 316 chứa 2.0% – 3.0% nguyên tố Molypden (Mo). Do đó, cách duy nhất để phân biệt chính xác tại hiện trường là sử dụng máy phân tích quang phổ XRF (hiển thị hàm lượng Mo ≥ 2.0%) hoặc đối chiếu số Heat Number trên tem kiện với chứng chỉ Mill Test Certificate 3.1.
4. Sau khi ký biên bản giao nhận mà bóc màng film ra mới phát hiện vết xước thì có được đổi trả không?
Trả lời: Để tránh rủi ro tranh chấp, HaVi luôn khuyến nghị kỹ sư nghiệm thu lột kiểm tra ngẫu nhiên các mép film của tấm đại diện ngay trước khi ký biên bản. Tuy nhiên, nếu phát hiện lỗi xước có tính chất hệ thống từ quá trình cán luyện tại nhà máy sản xuất (vết xước chìm dưới màng film nguyên vẹn), HaVi vẫn tiếp nhận bảo hành, cử kỹ sư xuống hiện trường giám định và tiến hành đổi trả vật tư theo đúng chính sách chất lượng.
CÔNG TY CỔ PHẦN ĐẦU TƯ HAVI VIỆT NAM
Văn phòng đại diện: B04-L09 Biệt thự An Phú, Khu đô thị mới Dương Nội, Phường Dương Nội, Quận Hà Đông, TP. Hà Nội
Kho hàng: KCN Hưng Yên, Hà Nội
Hotline: 0963.800.396 | Email: ctcphavivn@gmail.com
Website: https://havivietnam.com