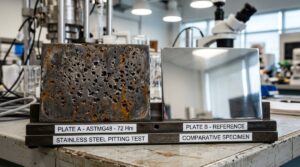
Ăn mòn điểm inox (Pitting Corrosion hay ăn mòn rỗ bề mặt inox) là hiện tượng ăn mòn điện hóa cục bộ cực kỳ nguy hiểm, đặc trưng bởi sự xuất hiện của các lỗ châm kim hoặc hốc rỗ siêu nhỏ ăn sâu theo phương thẳng đứng xuyên thủng vách kim loại, trong khi phần lớn diện tích bề mặt xung quanh vẫn duy trì độ sáng bóng nguyên vẹn. Tác nhân phá hủy cốt lõi là các anion halogen (chủ yếu là ion Clorua Cl⁻ trong nước biển, hóa chất tẩy rửa hoặc nước ngầm nhiễm mặn) xâm nhập và phá hủy cục bộ màng oxit crom thụ động (Cr₂O₃).
Để ngăn ngừa rủi ro rò rỉ bồn chứa hóa chất, bục vỡ đường ống áp lực và sập gãy kết cấu cơ khí, việc trang bị kiến thức kiểm soát ăn mòn điện hóa và chủ động chọn mác tấm inox theo môi trường (đặc biệt là các mác thép hợp kim chứa Molypden như SUS 316, 316L tại HaVi Việt Nam) là giải pháp kỹ thuật mang tính sống còn, đảm bảo tuổi thọ thiết bị vượt mốc 20 – 30 năm vận hành liên tục.
Trong kỹ thuật vật liệu luyện kim, thép không gỉ (inox) được ưu tiên hàng đầu nhờ khả năng tự thụ động hóa: khi tiếp xúc với oxy trong khí quyển, hàm lượng Crom tối thiểu 10.5% – 18% sẽ phản ứng tạo thành một lớp màng oxit crom (Cr₂O₃) vô định hình siêu mỏng (chỉ dày khoảng 1 đến 3 nanomet) bao bọc toàn bộ bề mặt.
Lớp màng này có khả năng tự phục hồi (Self-healing) tức thì khi bị trầy xước trong môi trường giàu oxy. Tuy nhiên, trong môi trường tồn tại các tác nhân ăn mòn đặc thù, cơ chế tự bảo vệ này có thể bị vô hiệu hóa cục bộ, mở đường cho “căn bệnh ngầm” ăn mòn điểm tàn phá kết cấu kim loại từ bên trong.
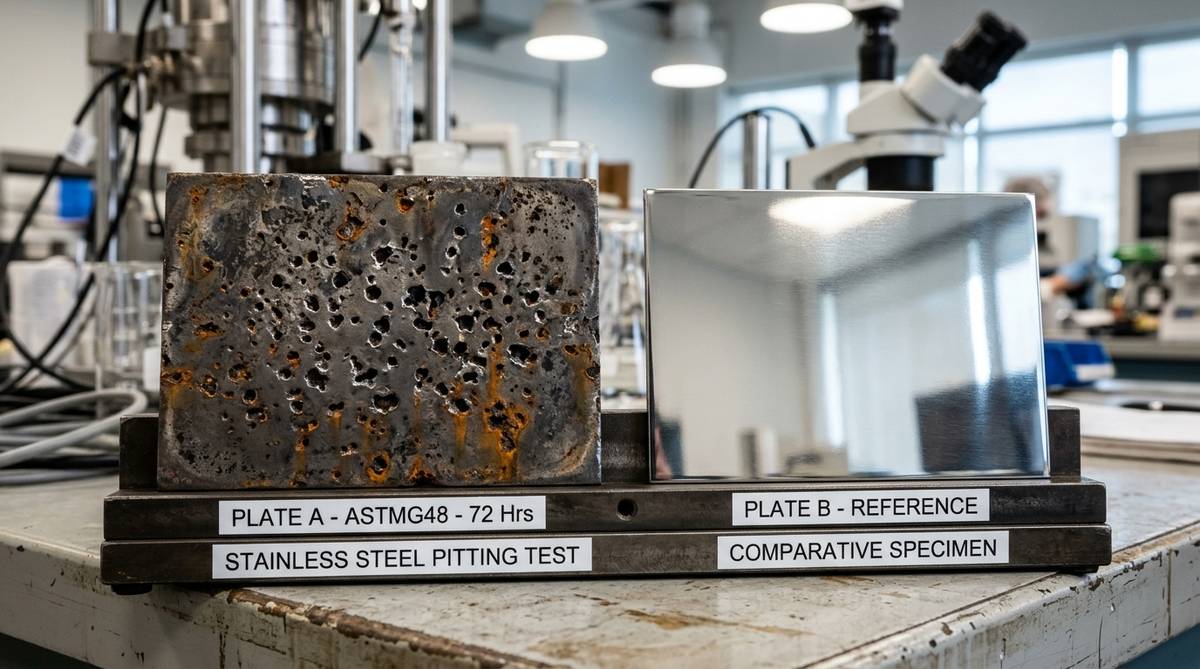
Hiện Tượng Ăn Mòn Điểm Inox (Pitting Corrosion) Là Gì & Vì Sao Cực Kỳ Nguy Hiểm?
Khác với hiện tượng ăn mòn đồng đều (General Corrosion) làm suy giảm từ từ độ dày toàn bộ bề mặt kim loại với tốc độ có thể đo đạc và dự báo chính xác bằng mm/năm, ăn mòn điểm inox thuộc nhóm ăn mòn cục bộ (Localized Corrosion). Đây được coi là một trong những dạng hư hỏng vật liệu xảo quyệt và nguy hiểm nhất đối với các kỹ sư cơ khí và nhà thầu lắp máy vì 3 đặc điểm chí tử:
- Cực kỳ khó phát hiện bằng mắt thường: Miệng hốc rỗ trên bề mặt ngoài thường rất bé, đôi khi chỉ tương đương lỗ kim bấm (đường kính từ 0.05 mm đến 0.5 mm) và bị che phủ bởi một lớp màng gỉ sắt hydrat hóa mỏng màu nâu đen. Do đó, trong các đợt kiểm tra trực quan định kỳ, nhân viên vận hành rất dễ bỏ qua.
- Tốc độ khoét sâu theo phương thẳng đứng cực nhanh: Dưới miệng hốc rỗ bé nhỏ là một buồng rỗng phình to dạng củ hành hoặc dạng hang ngầm (subsurface cavity). Tốc độ ăn mòn sâu vào lòng kim loại có thể đạt hàng milimet chỉ sau vài tuần, gây thủng xuyên tấm vách bồn chứa 3mm – 6mm bất ngờ.
- Khởi đầu của các thảm họa nứt gãy cơ học: Đáy của các hốc ăn mòn rỗ có bán kính cong cực nhỏ, đóng vai trò là điểm tập trung ứng suất (Stress Concentration Point). Dưới tác động của áp suất bên trong hoặc tải trọng kéo uốn, các vết rỗ này sẽ phát triển thành vết nứt ăn mòn ứng suất (SCC – Stress Corrosion Cracking) hoặc rách vỡ mỏi, dẫn đến phá hủy giòn kết cấu ngay tức khắc.
Cơ Chế Điện Hóa 3 Giai Đoạn Hình Thành Hốc Ăn Mòn Điểm
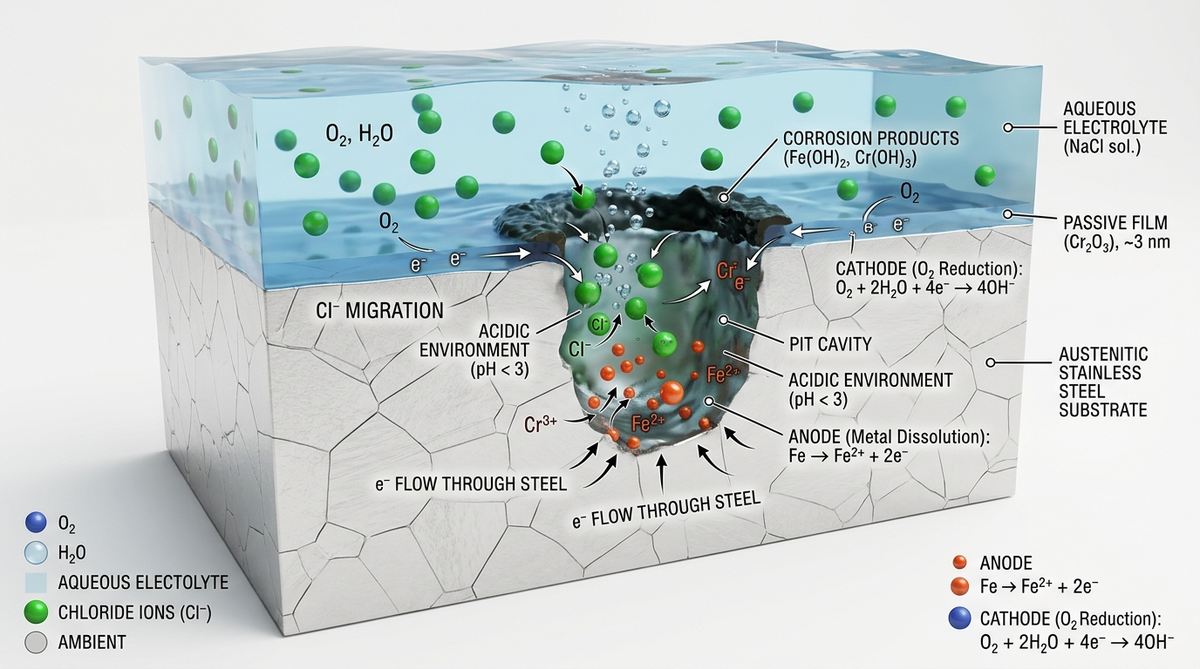
Quá trình ăn mòn rỗ diễn ra theo nguyên lý của một tế bào điện hóa (vi pin galvanic) với cơ chế tự xúc tác (Autocatalytic Mechanism). Quá trình này được các nhà khoa học luyện kim phân chia thành 3 giai đoạn nối tiếp nhau:
Giai đoạn 1: Khởi sinh điểm rỗ (Pit Initiation)
Màng oxit crom bảo vệ bề mặt inox không hoàn toàn đồng nhất 100%. Tại các vị trí khuyết tật tế vi như ranh giới hạt tinh thể, vị trí xuất hiện bao thể phi kim Mangan Sunfua (MnS), vết trầy xước cơ học hoặc dưới lớp cặn bẩn đọng ẩm, năng lượng tự do bề mặt cao hơn hẳn. Các anion Clorua (Cl⁻) có kích thước bán kính ion nhỏ và mật độ điện tích lớn sẽ cạnh tranh vị trí hấp phụ với các phân tử oxy, làm rạn nứt và đánh thủng lớp màng thụ động, để lộ nền kim loại trần trụi tiếp xúc trực tiếp với dung dịch chất điện phân.
Giai đoạn 2: Phát triển hốc rỗ tự xúc tác (Autocatalytic Propagation)
Ngay khi kim loại trần lộ ra, một cặp pin điện hóa galvanic vi mô được thiết lập giữa diện tích cực Anốt siêu nhỏ (đáy hốc rỗ trần trụi) và diện tích cực Catốt cực lớn (toàn bộ bề mặt inox thụ động xung quanh):
- Tại đáy hốc (Cực Anốt): Kim loại hòa tan mãnh liệt thành các cation mang điện tích dương:
Fe → Fe²⁺ + 2e⁻vàCr → Cr³⁺ + 3e⁻ - Tại bề mặt ngoài (Cực Catốt): Phản ứng khử oxy hòa tan tiêu thụ các electron tự do:
O₂ + 2H₂O + 4e⁻ → 4OH⁻
Sự tích tụ dày đặc của các ion dương Fe²⁺ và Cr³⁺ bên trong hốc rỗ sẽ thu hút một lượng lớn ion âm Cl⁻ từ môi trường bên ngoài di chuyển vào sâu trong lòng hốc để cân bằng điện tích. Tại đây xảy ra phản ứng thủy phân tạo dung dịch axit:
FeCl₂ + 2H₂O → Fe(OH)₂↓ + 2HCl
Kết quả là nồng độ ion hydro H⁺ tăng vọt, kéo độ pH tại đáy hốc rỗ tụt xuống mức cực kỳ axit (pH < 2, thậm chí có thể đạt ngưỡng pH = 1). Môi trường siêu axit cùng nồng độ ion clorua đậm đặc ngăn chặn hoàn toàn khả năng tái tạo màng Cr₂O₃, khiến tốc độ hòa tan kim loại tại đáy hốc tăng vọt theo cấp số nhân.
Giai đoạn 3: Ngăn chặn khép kín và xuyên thủng thành kim loại
Miệng hốc hẹp bị bịt kín bởi lớp kết tủa hydroxit sắt Fe(OH)₃ và cặn oxit gỉ sét xốp, ngăn cản oxy hòa tan khuếch tán từ môi trường ngoài vào đáy hốc. Hiện tượng “đói oxy” (Depletion of dissolved oxygen) tại cực anốt khiến phản ứng ăn mòn không bao giờ có thể tự dừng lại (chừng nào dung dịch điện phân còn tồn tại), dẫn tới hiện tượng đục thủng xuyên qua độ dày của tấm kim loại.
4 Tác Nhân Kích Hoạt Ăn Mòn Điểm Inox Trong Môi Trường Thực Tế
1. Nồng độ ion Clorua (Cl⁻) & Halogen
Ion Clorua trong hơi muối biển ven duyên hải, muối ăn NaCl trong chế biến thủy hải sản, hóa chất xử lý nước hồ bơi chứa Clo hoặc hóa chất khử trùng tẩy rửa công nghiệp là “kẻ thù số 1” gây thủng rỗ mác thép 201 và 304 thông thường.
2. Nhiệt độ vận hành (Ngưỡng CPT)
Nhiệt độ càng tăng, động học phản ứng điện hóa càng nhanh. Mỗi mác thép có một “Nhiệt độ ăn mòn rỗ tới hạn” (Critical Pitting Temperature – CPT). Vượt qua ngưỡng CPT, màng thụ động sẽ bị phá vỡ tự phát dù nồng độ muối ở mức thấp.
3. Ô nhiễm bề mặt & Bao thể phi kim
Mác thép giá rẻ có lẫn nhiều tạp chất phi kim như Mangan Sunfua (MnS), hoặc bề mặt bị nhiễm bụi sắt carbon từ đá mài, xỉ văng sau hàn là những ngòi nổ tạo ra các vi khe hở kích thích khởi sinh điểm rỗ cực sớm.
4. Tình trạng đọng nước tĩnh & Dịch rỉ khe
Dòng chảy tĩnh, cặn lắng đáy bồn hoặc các khe hở kết cấu dưới đệm gioăng cao su, bu-lông kẹp giữ tạo điều kiện thiếu hụt oxy cục bộ, biến ăn mòn khe (Crevice Corrosion) kết hợp thành ăn mòn điểm lan tỏa.
Chỉ Số PREN Và Bảng So Sánh Khả Năng Kháng Ăn Mòn Điểm Theo Chuẩn ASTM
Để định lượng hóa và so sánh khả năng chống ăn mòn điểm giữa các mác thép không gỉ khác nhau một cách khoa học, Hiệp hội Thử nghiệm và Vật liệu Hoa Kỳ (ASTM International) đã đưa ra công thức tính Chỉ số tương đương chống ăn mòn điểm (PREN – Pitting Resistance Equivalent Number):
Công thức tính chỉ số PREN tiêu chuẩn:
PREN = %Cr + 3.3 × (%Mo + 0.5 × %W) + 16 × %N
Trong đó: Cr (Crom) tạo màng thụ động; Mo (Molypden) và W (Vonfram) gia cố liên kết màng ức chế dòng hòa tan anốt; N (Nitơ) củng cố mạng tinh thể austenit và đệm trung hòa axit tại đáy hốc rỗ.
| Mác Thép (Mác Inox) | Cấu Trúc Tinh Thể | Crom (%Cr) | Molypden (%Mo) | Nitơ (%N) | Chỉ Số PREN | Kháng Ăn Mòn Rỗ |
|---|---|---|---|---|---|---|
| SUS 201 | Austenitic (Cr-Mn) | 16.0 – 18.0% | 0% (Không có) | ≤ 0.25% | 16 – 19 | Rất kém (Dễ thủng) |
| SUS 304 / 304L | Austenitic (Cr-Ni) | 18.0 – 20.0% | 0% (Không có) | ≤ 0.10% | 18 – 20 | Trung bình |
| SUS 316 / 316L | Austenitic (Cr-Ni-Mo) | 16.0 – 18.0% | 2.0 – 3.0% | ≤ 0.10% | 23 – 26 | Xuất sắc (Khuyên dùng) |
| SUS 317L | Austenitic cao cấp | 18.0 – 20.0% | 3.0 – 4.0% | ≤ 0.10% | 28 – 31 | Rất cao (Hóa chất mạnh) |
| Duplex 2205 (S32205) | Duplex (Austenite+Ferrite) | 22.0 – 23.0% | 3.0 – 3.5% | 0.14 – 0.20% | 34 – 36 | Đặc biệt vượt trội |
Từ bảng dữ liệu kỹ thuật trên, có thể nhận thấy nguyên tố Molypden (Mo) đóng vai trò mang tính bước ngoặt. Inox 304 dù chứa đến 18% Crom nhưng hoàn toàn không có Mo nên chỉ số PREN chỉ dừng ở mức 18–20. Khi đưa vào môi trường nước biển hoặc hóa chất chứa ion clorua vượt ngưỡng, màng thụ động của 304 rất dễ bị chọc thủng. Ngược lại, việc bổ sung từ 2.0% đến 3.0% Mo vào mác thép tấm inox 316 đã đẩy chỉ số PREN lên trên 25, giúp vật liệu đứng vững trước các dung dịch muối nồng độ cao.
| Môi Trường Vận Hành | Hàm Lượng Clorua (Cl⁻) | Nhiệt Độ Tối Đa An Toàn | Mác Inox Khuyến Nghị Sử Dụng |
|---|---|---|---|
| Nước cấp sinh hoạt đô thị | < 50 ppm Cl⁻ | ≤ 50°C | Inox 304 / 304L (Bồn nước, chậu rửa gia dụng) |
| Nước giếng khoan, ven biển < 5km | 100 – 250 ppm Cl⁻ | ≤ 30°C | Inox 316 / 316L (Bắt buộc dùng 316 nếu > 100 ppm) |
| Chế biến nước mắm, thủy hải sản | 1.000 – 5.000 ppm Cl⁻ | Nhiệt độ phòng (25 – 35°C) | Inox 316L chuyên dụng (Không dùng 304!) |
| Nước biển bão hòa & Hóa chất nóng | 19.000 – 35.000 ppm Cl⁻ | > 50°C | Thép Duplex 2205, Super Duplex 2507 |
4 Giải Pháp Kiểm Soát & Khắc Phục Triệt Để Hiện Tượng Ăn Mòn Điểm
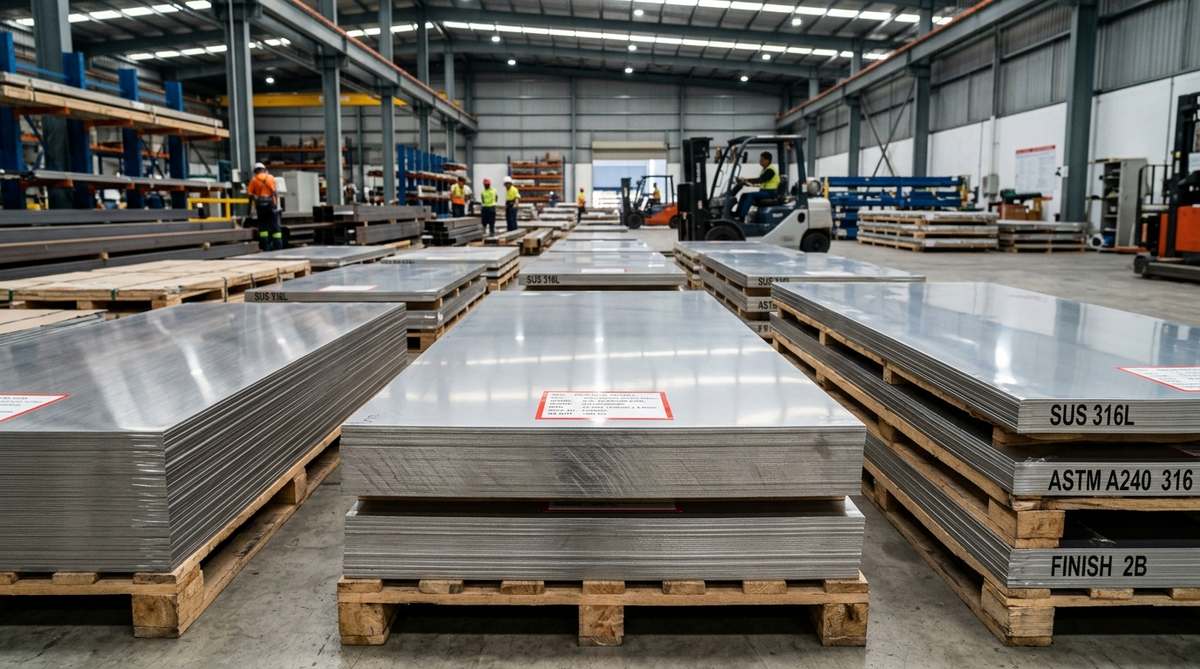
1. Lựa chọn mác thép inox đúng chuẩn kỹ thuật ngay từ bản vẽ
Sai lầm phổ biến nhất của các đơn vị gia công là “tiết kiệm chi phí ban đầu” bằng cách chọn inox 201 hoặc 304 cho môi trường có hơi muối biển hoặc tiếp xúc hóa chất Clo. Khi chi phí khắc phục sự cố rò rỉ, dừng máy dây chuyền và thay thế linh kiện phát sinh, con số thiệt hại thường gấp 10 – 20 lần phần chênh lệch giá vật tư ban đầu. Luôn yêu cầu chứng chỉ chất lượng nhà máy (Mill Test Certificate – CO/CQ) để kiểm soát hàm lượng Crom ≥ 16.5% và Molypden ≥ 2.0% cho các ứng dụng rủi ro cao.
2. Tẩy mối hàn và thụ động hóa bề mặt (Pickling & Passivation)
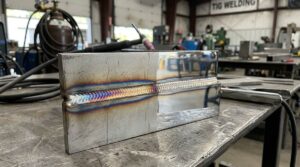
Sau quá trình hàn TIG/MIG hoặc cắt nhiệt, vùng ảnh hưởng nhiệt (HAZ) hình thành dải oxit màu nhiệt (Heat Tint) khiến lớp kim loại sát dưới chân mối hàn bị nghèo Crom (Chromium-depleted zone). Đây chính là “miếng mồi ngon” khởi sinh ăn mòn điểm. Bắt buộc phải thực hiện quy trình tẩy gỉ mối hàn (Pickling bằng dung dịch axit hỗn hợp HF-HNO₃) để bóc tách lớp oxit xỉ hàn, sau đó tiến hành thụ động hóa (Passivation bằng axit nitric HNO₃ nồng độ 20% hoặc axit citric) theo chuẩn ASTM A380 để khôi phục lớp màng bảo vệ Cr₂O₃ thuần khiết và đồng nhất.
3. Tối ưu thiết kế cơ khí & Chế độ bảo trì chống đọng muối
Trong khâu thiết kế kết cấu bồn bể và đường ống công nghiệp, cần chú ý:
- Thiết kế góc vát và độ dốc đáy bồn hợp lý nhằm đảm bảo dung dịch thoát hoàn toàn (Complete Drainage), không tạo các vũng đọng chất lỏng tù hãm.
- Ưu tiên hàn giáp mối liên tục (Full Penetration Butt Weld) thay vì hàn chồng mí (Lap Joint) nhằm loại bỏ triệt để các khe hở cơ học kẹp giữ bụi bẩn.
- Thiết lập chu kỳ xịt rửa định kỳ bằng nước ngọt sạch để cuốn trôi lớp muối kết tinh bám dính trên bề mặt thiết bị ngoài trời.
4. Phương pháp xử lý khi bề mặt inox đã xuất hiện vết rỗ
Nếu hiện tượng ăn mòn rỗ mới chớm ở mức độ nông (dưới 0.2 mm), cần lập tức khoanh vùng và xử lý theo các bước:
- Mài cơ học: Dùng đá mài hoặc nhám chuyên dụng cho inox (không chứa sắt) để mài phẳng loại bỏ hoàn toàn đáy hốc rỗ chứa cặn axit.
- Làm sạch dầu mỡ: Dùng dung môi axeton hoặc cồn công nghiệp tẩy sạch dầu nhờn và mạt bụi.
- Thụ động hóa hóa học: Quét gel thụ động hóa chuyên dụng lên vùng mài trong 30–60 phút để tái tạo lớp màng bảo vệ oxit crom mới.
- Kiểm tra chiều dày còn lại: Nếu vết rỗ đã ăn sâu trên 20% chiều dày danh định của tấm vách chịu áp, cần gia công cắt bỏ phân đoạn hỏng và hàn táp tấm inox mới đúng mác 316L theo quy trình kiểm tra không phá hủy NDT.
Câu Hỏi Thường Gặp Về Hiện Tượng Ăn Mòn Điểm Inox (FAQ)
1. Inox 304 có bị ăn mòn điểm không và khi nào cần đổi sang inox 316?
Có. Inox 304 có khả năng chống ăn mòn khí quyển tuyệt vời nhưng không chứa Molypden (chỉ số PREN chỉ đạt 18-20), do đó sẽ bị ăn mòn điểm nếu nồng độ ion Clorua vượt quá 100 ppm ở nhiệt độ phòng hoặc vượt quá 50 ppm ở nhiệt độ trên 50°C. Các công trình cách bờ biển dưới 5km, bồn chứa nước mắm, xưởng chế biến thực phẩm mặn hoặc bể chứa hóa chất bắt buộc phải đổi sang dùng inox 316 hoặc 316L để chống thủng rỗ.
2. Chỉ số PREN là gì và bao nhiêu thì chống được nước biển?
PREN (Pitting Resistance Equivalent Number) là chỉ số tương đương chống ăn mòn điểm tính dựa trên hàm lượng Crom, Molypden và Nitơ (%Cr + 3.3x%Mo + 16x%N). Để làm việc an toàn trong môi trường nước biển tĩnh ở nhiệt độ thường, vật liệu cần chỉ số PREN tối thiểu từ 25 (tương đương inox 316). Đối với nước biển ấm, nước làm mát tuần hoàn hoặc dàn khoan ngoài khơi, yêu cầu PREN phải ≥ 32 – 40 (như thép Duplex 2205 hoặc Super Duplex 2507).
3. Nước tẩy bồn cầu hoặc javen có gây ăn mòn điểm inox không?
Chắc chắn có. Hầu hết các loại nước tẩy bồn cầu cực mạnh đều chứa axit clohydric (HCl) hoặc hợp chất Clo giải phóng khí Cl₂, trong khi nước Javen chứa Natri hypoclorit (NaClO) có tính oxy hóa và nồng độ ion Cl⁻ cực kỳ đậm đặc. Tiếp xúc trực tiếp với các chất tẩy rửa này sẽ làm thủng lỗ rỗ bề mặt inox 201 và 304 chỉ trong vòng vài giờ. Khi vệ sinh inox, chỉ được dùng chất tẩy rửa trung tính hoặc dung dịch chuyên dụng không chứa axit vô cơ.
4. Bề mặt bóng BA, Hairline hay No.1 chống ăn mòn điểm tốt hơn?
Bề mặt càng nhẵn mịn thì khả năng chống ăn mòn điểm càng cao. Bề mặt bóng gương BA hoặc 2B có độ nhám Ra cực thấp (Ra < 0.2 μm) giúp các giọt ẩm chứa muối khó bám dính và dễ dàng bị nước mưa rửa trôi. Ngược lại, bề mặt cán nóng No.1 hoặc xước Hairline sâu tạo ra nhiều rãnh vi mô đọng muối và bụi bẩn, làm tăng nguy cơ khởi sinh hốc rỗ gấp 2 đến 3 lần trong cùng điều kiện môi trường.
CÔNG TY CỔ PHẦN ĐẦU TƯ HAVI VIỆT NAM
Văn phòng đại diện: B04-L09 Biệt thự An Phú, Khu đô thị mới Dương Nội, Phường Dương Nội, Quận Hà Đông, TP. Hà Nội
Kho hàng: KCN Hưng Yên, Hà Nội
Hotline: 0963.800.396 | Email: ctcphavivn@gmail.com
Website: https://havivietnam.com