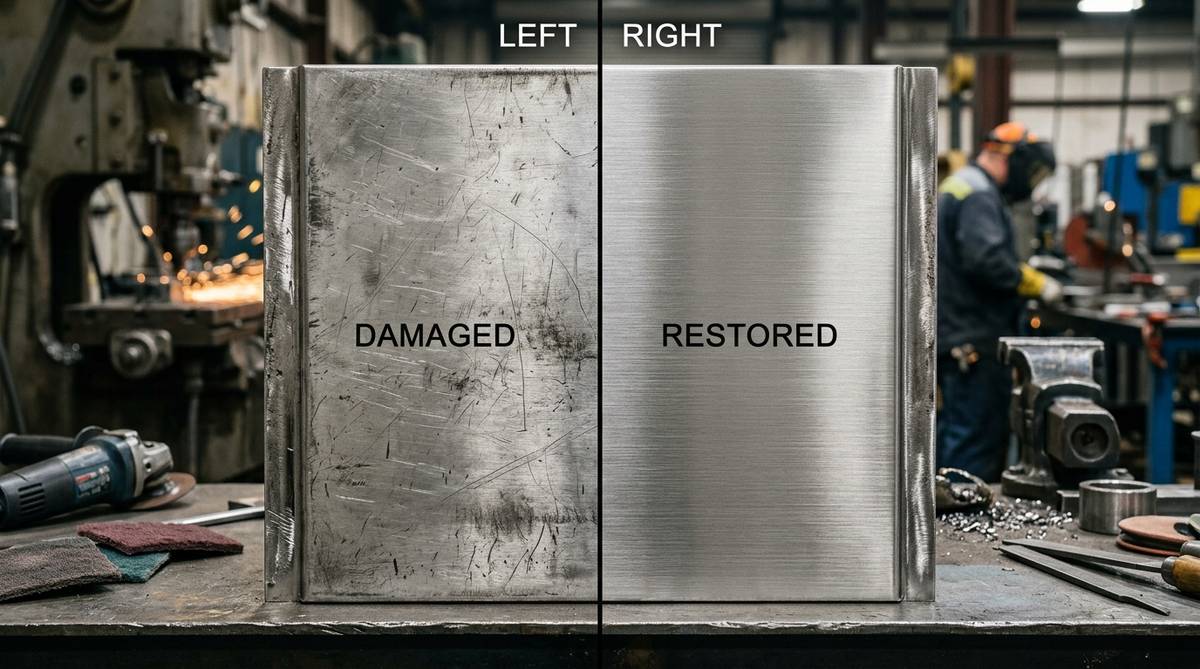
Xử lý xước bề mặt inox hiệu quả đòi hỏi phương pháp phục hồi chuyên biệt căn cứ theo chủng loại bề mặt nguyên bản (vân xước sọc Hairline/No.4 hay bóng gương BA/No.8 Mirror) và cấp độ tổn thương cơ học. Nguyên tắc kỹ thuật bắt buộc là tuân thủ chuỗi chuyển bậc độ nhám (Grit Progression từ P180 đến P2000), kết hợp máy mài xước tịnh tiến hoặc đĩa đánh bóng nỉ lơ sáp chuyên dụng, đảm bảo xóa sạch rãnh xước, đồng nhất màu sắc ánh kim mà không làm lõm méo phôi tấm kim loại.
Tại Công ty Cổ phần Đầu tư HaVi Việt Nam, các dòng tấm inox theo bề mặt (2B mờ công nghiệp, No.4 sọc xước ngắn, Hairline chỉ xước dài hay BA/Mirror gương sáng) đều được kiểm định độ nhám vi mô Ra nghiêm ngặt và phủ film bảo vệ chuyên dụng chống trầy xước trong suốt hành trình gia công, lắp đặt tại công trình.
Trong ngành cơ khí trang trí nội ngoại thất, sản xuất cabin thang máy, thiết bị bếp công nghiệp và bồn bể thực phẩm, vết trầy xước trên inox là sự cố phổ biến nhất gây từ chối nghiệm thu từ phía chủ đầu tư. Dù chỉ là một vết cào xước nhẹ do mạt sắt hay va quệt trong quá trình vận chuyển lắp đặt, tính đồng nhất của bề mặt kim loại tấm sẽ bị phá vỡ, làm giảm nghiêm trọng giá trị thương mại của sản phẩm.
Việc nắm vững quy trình xử lý xước bề mặt inox đúng tiêu chuẩn kỹ thuật không chỉ giúp thợ cơ khí phục hồi nguyên trạng chi tiết trong thời gian ngắn nhất mà còn ngăn ngừa nguy cơ oxy hóa ăn mòn rỗ tại các khe rãnh xước hở.
Phân Loại 3 Cấp Độ Vết Xước Bề Mặt Inox Trước Khi Xử Lý
Sai lầm phổ biến nhất của thợ mới vào nghề là dùng ngay đĩa ráp thô chà mạnh vào mọi vết xước, dẫn đến hiện tượng “cháy bề mặt”, tạo vết lõm sâu không thể khắc phục. Trước khi can thiệp cơ học, kỹ sư hoàn thiện cần phân loại chính xác chiều sâu rãnh xước bằng mắt thường và móng tay:
1. Cấp độ 1: Vết xước lông mèo vi mô
Đây là những vết xước mờ mờ li ti có chiều sâu dưới 5 micromet (μm), phát sinh do lau chùi bằng khăn thô ráp dính bụi cát hoặc do cọ xát nhẹ giữa các tấm inox khi bóc tách film bảo vệ. Dùng đầu ngón tay hoặc móng tay lướt nhẹ qua vết xước hoàn toàn không cảm nhận được gờ rãnh. Cấp độ này chỉ cần xử lý nhẹ nhàng bằng nỉ xước mịn Scotch-Brite hoặc kem lơ đánh bóng hoàn thiện mà không cần mài mòn kim loại nền.
2. Cấp độ 2: Vết xước cọ quẹt trung bình
Vết xước có độ sâu từ 5 đến 25 μm, thường do phoi tiện, mạt kim loại sắc nhọn, cạnh thước đo hoặc công cụ cơ khí tì trượt lên bề mặt. Khi dùng móng tay cà ngang vết xước, ta cảm nhận rõ gờ cấn nhẹ. Với cấp độ này, bắt buộc phải dùng giấy ráp hạ bậc (từ P400 đến P800) để mài phẳng mép gờ rãnh xước trước khi tiến hành tái tạo vân sọc hoặc đánh bóng gương.
3. Cấp độ 3: Vết rãnh xước sâu do va đập cơ học
Vết rãnh có độ sâu trên 25 – 50 μm, đáy rãnh làm lộ rõ gờ kim loại bị xé rách do va đập với góc máy hàn, càng xe nâng hoặc rơi tự do của dụng cụ nặng. Móng tay khi cào qua sẽ bị mắc kẹt lại trong rãnh. Cấp độ 3 đòi hỏi quy trình mài phá thô bằng đĩa nhám P180 – P240, hạ phẳng dần toàn bộ khu vực lân cận để tránh tạo hố lõm (Valley effect), sau đó mới chuyển tiếp qua các bước đánh bóng trung gian và tinh.
| Cấp Độ Tổn Thương | Chiều Sâu Rãnh Xước | Dấu Hiệu Nhận Biết Lâm Sàng | Phương Pháp Phục Hồi Chuẩn |
|---|---|---|---|
| Cấp 1: Xước lông mèo vi mô | < 5 micromet (μm) | Vết quầng sáng mờ dưới ánh đèn; móng tay lướt qua trơn tru không gợn. | Dùng miếng nỉ xước Scotch-Brite đỏ/xám vuốt tay nhẹ hoặc bánh vải cotton + lơ sáp xanh. |
| Cấp 2: Xước cọ quẹt trung bình | 5 – 25 micromet (μm) | Đường xước lộ rõ màu kim loại sáng; móng tay cà ngang cảm nhận gờ nhẹ. | Mài nhám nước P400 → P600 → P800, sau đó kéo vân sọc Hairline hoặc đánh bóng nỉ trắng. |
| Cấp 3: Vết rãnh xước sâu | > 25 – 50 micromet (μm) | Vết rãnh sâu có gờ bavia sắc nhọn; móng tay bị giữ chặt khi trượt qua. | Mài hạ bậc thô P180 → P240 → P320 trên diện rộng, kế tiếp chuỗi hoàn thiện tinh chuyên sâu. |
Quy Trình Phục Hồi Inox Bề Mặt Xước Hairline / No.4
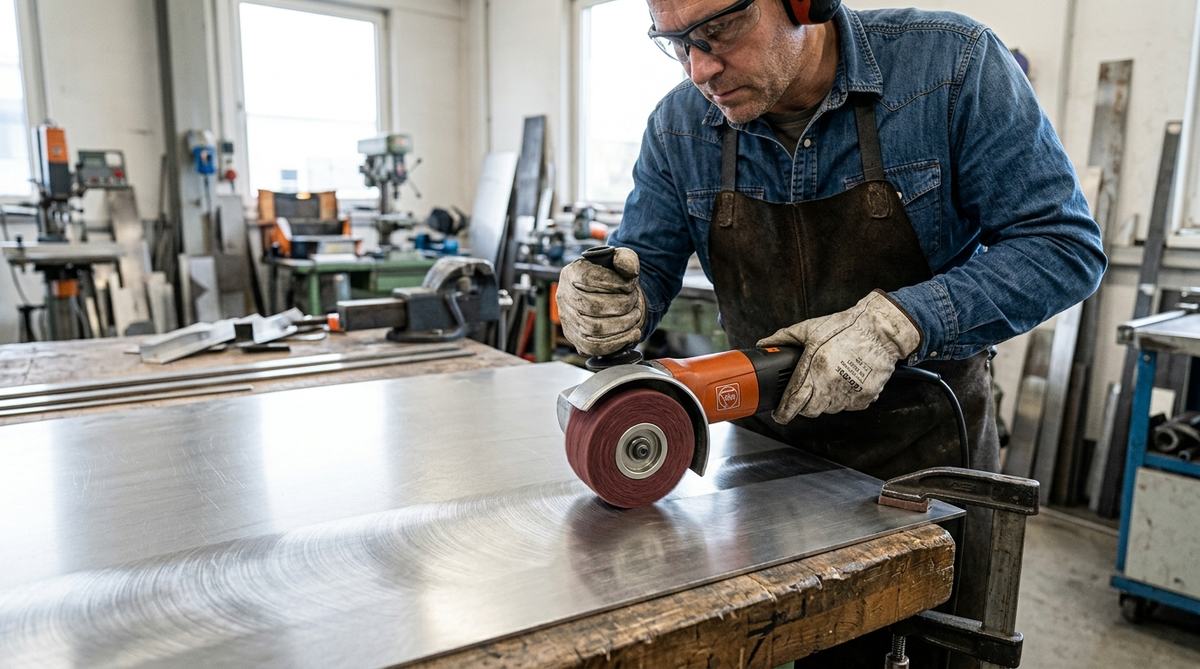
Bề mặt No.4 (sọc xước ngắn hạt mịn) và Hairline (sọc xước dài thẳng tắp như sợi tóc) là hai kiểu bề mặt trang trí phổ biến nhất trên vách cabin thang máy, cửa đi sảnh tòa nhà và mặt bàn bếp công nghiệp. Nguyên tắc vàng khi phục hồi bề mặt xước là luôn mài tịnh tiến 100% song song theo chiều vân sọc nguyên bản, tuyệt đối không đánh xoay tròn:
Bước 1: Làm sạch và xác định hướng vân
Dùng cồn công nghiệp Acetone hoặc dung dịch tẩy rửa nhẹ lau sạch bụi dầu mỡ trên khu vực cần xử lý. Quan sát kỹ dưới ánh sáng nghiêng để xác định đường vân sọc ban đầu chạy dọc hay chạy ngang tấm kim loại.
Bước 2: Mài phẳng rãnh xước bằng giấy ráp mịn
Nếu vết xước thuộc cấp độ 2 hoặc 3, bọc giấy ráp nước (Silicon Carbide) quanh một khối đệm cao su hoặc gỗ phẳng (Hard Sanding Block). Nhúng ướt giấy ráp bằng nước sạch có pha vài giọt dầu rửa chén để bôi trơn giảm nhiệt. Kéo nhẹ nhàng từng đường dứt khoát theo đúng hướng vân. Bắt đầu từ nhám P240 hoặc P320 cho đến khi rãnh xước biến mất, sau đó chuyển lên P400 để xóa vết ráp thô.
Bước 3: Tái tạo đường vân Hairline bằng máy đánh xước chuyên dụng
Để đưa vùng phục hồi hòa tiệp hoàn toàn vào bề mặt chung của tấm, sử dụng máy đánh xước cầm tay (Burnishing Machine) lắp quả lô bánh nỉ nỉ cước tổng hợp Scotch-Brite (độ nhám Medium hoặc Fine tương đương P180 – P240). Điều chỉnh tốc độ vòng tua máy ở mức vừa phải (khoảng 1.800 – 2.500 vòng/phút). Đặt con lăn tiếp xúc đều mặt phẳng và đẩy đều tay theo đường thẳng dài. Đối với xưởng nhỏ hoặc sửa chữa tại chỗ, thợ có thể dùng miếng nỉ nỉ cước Scotch-Brite đỏ cầm tay kẹp vào dưỡng dẫn hướng thẳng để vuốt thủ công.
Quy Trình Phục Hồi Inox Bề Mặt Gương BA / No.8 Mirror
Khác với bề mặt sọc xước, bề mặt inox gương BA (Bright Annealed) và No.8 Mirror đòi hỏi độ phẳng quang học tuyệt đối (Ra ≤ 0.02 μm) để phản xạ hình ảnh sắc nét không méo mó. Việc xử lý xước trên inox gương là bài toán thử thách tay nghề cao nhất:
Bước 1: Mài tinh xóa xước bằng nhám siêu mịn
Dùng nhám nước siêu mịn bắt đầu từ P800, chuyển dần lên P1200, P1500 và kết thúc ở P2000 hoặc P3000. Mài xoay tròn theo hình số 8 đồng thời đổi hướng 90° sau mỗi cấp nhám để triệt tiêu các rãnh xước cơ học của bước trước. Bề mặt inox sau bước này sẽ chuyển sang màu mờ sương đồng nhất, không còn sót bất kỳ rãnh cào sâu nào.
Bước 2: Đánh bóng phá vết mờ bằng sáp đánh bóng thô
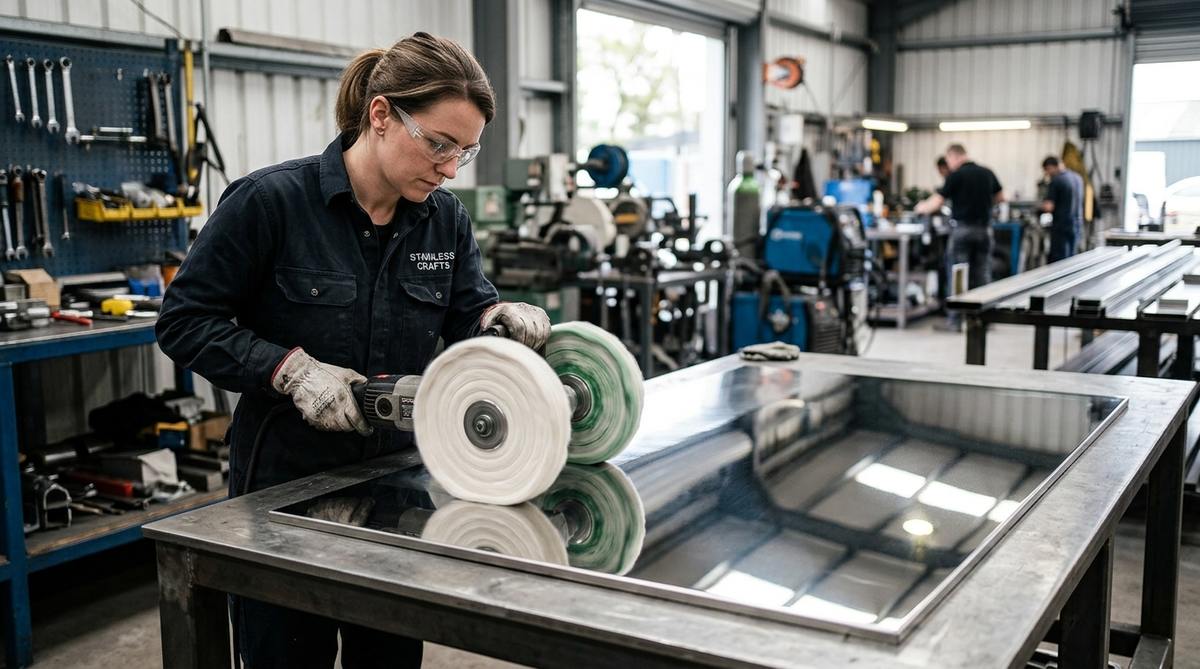
Lắp đĩa bánh vải sợi xơ dừa (Sisal Buffing Wheel) hoặc bánh vải cứng may nhiều đường vào máy đánh bóng điều tốc (tốc độ cài đặt 2.500 – 3.200 vòng/phút). Bôi sáp lơ đánh bóng màu nâu hoặc màu trắng (Brown/White Rouge chứa hạt nhôm oxit Al2O3). Đánh đều lực theo hình xoắn ốc để xóa mờ hoàn toàn lớp sương nhám P2000.
Bước 3: Đánh bóng gương hoàn thiện tạo độ sâu quang học
Thay bánh vải cotton mềm nguyên chất (Loose Cotton Buff). Bôi sáp lơ màu xanh lá cây chuyên dụng cho inox (Green Rouge chứa hạt Crom Oxit siêu mịn 0.5 μm). Đánh bóng với lực tì rất nhẹ lướt đều trên bề mặt. Hạt oxit siêu mịn sẽ lấp đầy và san phẳng các vi gợn còn sót lại, đưa tấm inox trở lại độ phản chiếu sâu như gương thật.
| Kiểu Bề Mặt Cần Phục Hồi | Chuỗi Độ Hạt Nhám Sử Dụng | Dụng Cụ / Vật Liệu Đánh Bóng | Độ Bóng Hoàn Thiện Đạt Chuẩn |
|---|---|---|---|
| Bề mặt sọc xước ngắn No.4 | P180 → P240 → P320 (nhám khô hoặc nước) | Bánh nỉ xơ ráp Scotch-Brite đỏ (Medium) vuốt tịnh tiến. | Độ nhám Ra 0.2 – 0.6 μm, sọc xước ngắn phân bố đều. |
| Bề mặt xước dài Hairline (HL) | P240 → P320 → P400 | Quả lô nỉ kéo sợi hoặc đai ráp máy đánh xước linear. | Độ nhám Ra 0.15 – 0.35 μm, đường xước thẳng tắp không đứt đoạn. |
| Bề mặt sáng bóng ủ BA | P600 → P1000 → P1500 → P2000 | Bánh vải Sisal + sáp lơ trắng, sau đó bánh nỉ + sáp xanh. | Độ nhám Ra 0.05 – 0.1 μm, phản chiếu sáng rõ nét. |
| Bề mặt siêu gương No.8 Mirror | P800 → P1500 → P2000 → P3000 | Bánh vải cotton xốp mềm nhiều lớp + sáp lơ xanh tinh khiết. | Độ nhám Ra ≤ 0.02 μm, hiệu ứng gương quang học 100%. |
4 Sai Lầm Nghiêm Trọng Khi Đánh Bóng Phục Hồi Inox
Để tránh làm hỏng toàn bộ tấm inox hoặc phát sinh chi phí đền bù vật tư, thợ hoàn thiện tuyệt đối phải tránh 4 sai phạm kỹ thuật sau:
- Dùng chung dụng cụ mài với thép carbon: Tuyệt đối không dùng chung đĩa mài ráp, bánh nỉ hay chổi cước đã từng mài sắt thép thông thường để xử lý inox. Các hạt ion sắt tự do (Free Iron) sẽ găm sâu vào bề mặt inox, chỉ sau vài ngày gặp độ ẩm không khí sẽ phản ứng sinh rỉ sét vàng ố khắp khu vực vừa đánh bóng.
- Đánh bóng theo quỹ đạo tròn trên bề mặt Hairline: Mọi thao tác xoay tròn trên inox Hairline hoặc No.4 sẽ phá vỡ định hướng vân quang học, tạo ra các vệt xoáy “mắt cua” lồi lõm cực kỳ mất thẩm mỹ và không thể sửa chữa nếu không mài phẳng lại toàn bộ tấm.
- Tì lực máy quá mạnh gây hiện tượng quá nhiệt: Inox có độ dẫn nhiệt rất kém. Việc đè mạnh máy đánh bóng tại một vị trí sẽ khiến nhiệt độ cục bộ tăng vọt lên trên 300°C, làm bề mặt kim loại bị ố vàng nhiệt (Heat tint), thậm chí làm cong vênh biến dạng tấm inox mỏng dưới 1.2 mm.
- Bỏ qua bước thụ động hóa bảo vệ sau khi mài cơ học: Quá trình mài phá bề mặt bằng giấy ráp đã bóc đi lớp màng thụ động Crom Oxit tự nhiên. Sau khi phục hồi thẩm mỹ xong, bắt buộc phải lau sạch sáp đánh bóng bằng cồn hữu cơ và quét dung dịch thụ động hóa (Axit Citric hoặc Axit Nitric nhẹ) để tái sinh lớp màng chống gỉ bền vững.
Câu Hỏi Thường Gặp (FAQ) Về Xử Lý Xước Bề Mặt Inox
1. Có thể phục hồi bề mặt inox xước sọc Hairline bằng tay thủ công không?
Có thể thực hiện tốt đối với các vết xước nhỏ cục bộ. Thợ có thể dùng miếng nỉ xước Scotch-Brite đỏ kẹp chặt vào một khối gỗ phẳng, sử dụng thanh nhôm kẹp cố định làm dưỡng dẫn hướng và vuốt nhẹ nhàng theo một chiều song song với đường vân sọc ban đầu. Tuy nhiên, với diện tích xước lớn trên 0.5 m², bắt buộc phải dùng máy đánh xước chuyên dụng để đảm bảo độ đồng đều và thẳng tắp của sợi vân.
2. Tấm inox mạ màu PVD (như vàng gương, đen titan, đồng xước) bị trầy có đánh bóng phục hồi được không?
Rất khó và không khuyến khích đánh bóng cục bộ. Lớp mạ titan màu PVD có độ dày siêu mỏng chỉ từ 0.3 đến 1.5 micromet. Khi mài giấy ráp hoặc đánh bóng bằng lơ sáp, lớp mạ màu sẽ bị mài thủng làm lộ lớp inox trắng nguyên bản bên dưới, tạo vệt loang lệch màu rất rõ ràng. Với inox màu PVD bị xước sâu, giải pháp tối ưu duy nhất là thay tấm mới hoặc dùng bút dặm màu chuyên dụng cho các vị trí góc khuất.
3. Dùng kem đánh răng hoặc bột baking soda có xóa được vết xước trên inox không?
Kem đánh răng hoặc baking soda chỉ có tác dụng hỗ trợ tẩy rửa ố bẩn bám dính hoặc làm mờ nhẹ các vết xước cực kỳ nông (dưới 1 μm) trong đồ gia dụng gia đình nhờ các hạt mài canxi cacbonat siêu mịn. Đối với vết xước cơ học trong công trình công nghiệp và xưởng cơ khí B2B, các chất này hoàn toàn không có khả năng phục hồi được độ bóng hoặc vân xước kim loại tiêu chuẩn.
4. Làm thế nào để lau sạch lớp sáp lơ đánh bóng dính chặt trên tấm inox sau khi hoàn thiện?
Sáp lơ đánh bóng có gốc dầu mỡ hữu cơ rất khó rửa bằng nước thông thường. Cách chuẩn nhất là rắc một lớp mỏng bột đá vôi mịn (bột canxi cacbonat CaCO3 hoặc bột mì tinh), sau đó dùng khăn vải sợi microfiber sạch lau nhẹ nhàng. Bột mịn sẽ hút sạch toàn bộ gốc dầu của sáp lơ mà không gây trầy xước lại bề mặt, để lại tấm inox sáng bóng khô ráo hoàn hảo.
CÔNG TY CỔ PHẦN ĐẦU TƯ HAVI VIỆT NAM
Văn phòng đại diện: B04-L09 Biệt thự An Phú, Khu đô thị mới Dương Nội, Phường Dương Nội, Quận Hà Đông, TP. Hà Nội
Kho hàng: KCN Hưng Yên, Hà Nội
Hotline: 0963.800.396 | Email: ctcphavivn@gmail.com
Website: https://havivietnam.com