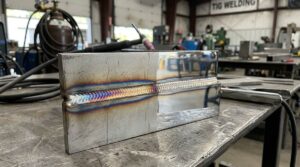
Inox ố vàng sau hàn (hay hiện tượng nhiệt màu Heat Tint) là tình trạng bề mặt kim loại tại vùng ảnh hưởng nhiệt (HAZ – Heat Affected Zone) bị oxy hóa mạnh ở nhiệt độ từ 300°C đến hơn 800°C, phá hủy lớp màng thụ động Crom Oxit (Cr2O3) bảo vệ tự nhiên. Khi Crom kết hợp với Cacbon tạo kết tủa Cacbit Crom (Cr23C6), vùng kim loại xung quanh mối hàn rơi vào trạng thái “nghèo Crom” và hình thành lớp oxit sắt màu vàng rơm, tím hoặc nâu cháy, khiến vật liệu mất hoàn toàn khả năng chống gỉ sét cục bộ.
Tại Công ty Cổ phần Đầu tư HaVi Việt Nam, các kỹ sư luyện kim luôn khuyến cáo xưởng cơ khí lựa chọn nguồn tấm inox chất lượng đúng mác (SUS 304, SUS 316 chuẩn hàm lượng Cr ≥ 18%, Carbon ≤ 0.08%) kết hợp với việc kiểm soát dòng hàn và khí bảo vệ Argon tinh khiết 99.99% để triệt tiêu nguy cơ cháy rỗ mối hàn và tiết kiệm tối đa chi phí tẩy rửa sau gia công.
Trong ngành cơ khí chế tạo bồn bể thực phẩm, thiết bị y tế, ống thông gió và kết cấu kiến trúc cao cấp, chất lượng thẩm mỹ và độ bền ăn mòn của mối hàn quyết định trực tiếp tới tỷ lệ nghiệm thu đơn hàng B2B. Nhiều thợ hàn thường lầm tưởng vệt ố vàng chỉ là vết bẩn bề mặt vô hại có thể chà nhẹ là sạch; tuy nhiên, dưới góc nhìn luyện kim học thực nghiệm, một mối hàn inox bị đổi màu nhiệt nếu không được làm sạch triệt để và phục hồi lớp màng thụ động (Passivation) sẽ nhanh chóng phát triển thành các điểm rỗ gỉ ăn mòn kẽ nứt (Crevice Corrosion) chỉ sau vài tuần tiếp xúc với độ ẩm môi trường.
Bản Chất Luyện Kim Của Hiện Tượng Inox Ố Vàng Sau Hàn
Thép không gỉ (Inox) sở dĩ có khả năng tự chống lại sự ăn mòn của môi trường khí quyển là nhờ chứa tối thiểu 10.5% – 12% Crom trong thành phần hợp kim. Khi tiếp xúc với oxy tự nhiên trong không khí ở nhiệt độ phòng, Crom nhanh chóng phản ứng tạo thành một lớp màng oxit Crom (Cr2O3) siêu mỏng (độ dày chỉ khoảng 2 – 5 nanomet), trong suốt, bám dính chặt chẽ và có khả năng tự tái tạo khi bị trầy xước.
1. Sự hình thành lớp nhiệt màu (Heat Tint Oxide Layer)
Trong quá trình hàn hồ quang (như hàn TIG, MIG hay que hàn điện), hồ quang sinh nhiệt độ cục bộ lên tới hơn 3.000°C tại vũng hàn. Khi mối hàn vừa hoàn thành và nguội dần trong không khí, vùng kim loại lân cận (vùng HAZ) duy trì nhiệt độ từ 300°C đến 850°C. Ở dải nhiệt độ này, tốc độ khuếch tán và phản ứng giữa oxy trong không khí với sắt (Fe) và niken (Ni) tăng vọt, tạo nên lớp vảy oxit sắt (Fe2O3, Fe3O4) dày hơn bình thường gấp hàng chục đến hàng trăm lần (từ 20 nm đến hơn 300 nm). Hiện tượng khúc xạ ánh sáng qua màng oxit dày này tạo ra quang phổ màu sắc từ vàng rơm nhạt, vàng rơm sẫm, tím than đến xanh lam và xám xịt.
2. Vùng kim loại nghèo Crom (Chromium-Depleted Layer)
Nguy hiểm hơn cả lớp vảy ố vàng bên ngoài chính là lớp kim loại nền nằm ngay sát dưới lớp oxit đó. Vì nguyên tố Crom bị hút cạn kiệt lên bề mặt để tham gia phản ứng oxy hóa và tạo kết tủa Cacbit Crom (Cr23C6) tại biên giới hạt kim loại ở dải nhiệt độ 450°C – 850°C (hiện tượng mẫn cảm hóa Sensitization), hàm lượng Crom trong lớp kim loại nền này tụt giảm xuống dưới ngưỡng an toàn 12%. Kết quả là vùng chân mối hàn mất hoàn toàn tính năng “không gỉ” và trở thành điểm cực yếu trước sự tấn công của hơi ẩm, muối khoáng và hóa chất.
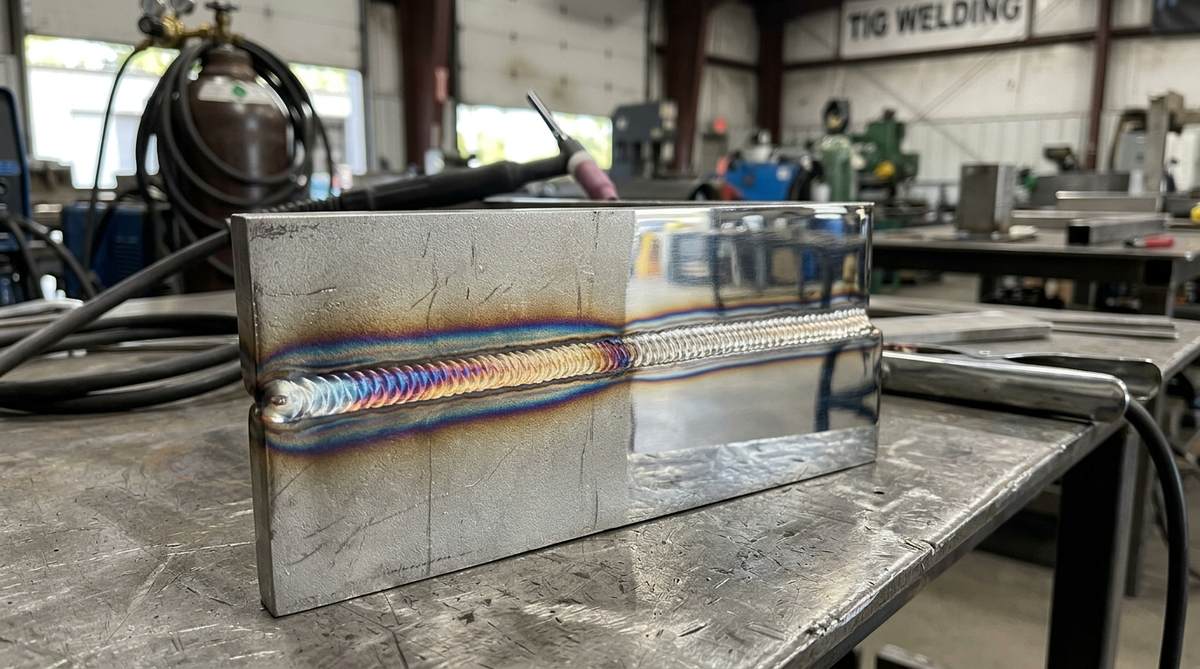
| Màu Sắc Vệt Ố Hàn (Heat Tint) | Dải Nhiệt Độ Hình Thành | Độ Dày Màng Oxit | Mức Độ Suy Giảm Khả Năng Chống Gỉ & Khuyến Nghị |
|---|---|---|---|
| Vàng rơm nhạt (Light Straw) | Khoảng 290°C – 340°C | 20 – 35 nm | Suy giảm nhẹ. Chấp nhận được trong kết cấu dân dụng khô ráo, nhưng bắt buộc tẩy sạch trong ngành thực phẩm. |
| Vàng đồng / Nâu rơm (Straw / Brown) | Khoảng 350°C – 430°C | 40 – 65 nm | Suy giảm từ 30% – 50%. Màng oxit giàu sắt, rất dễ bị ố rỉ điểm khi tiếp xúc độ ẩm môi trường hoặc mưa gió. |
| Tím than / Xanh lam (Purple / Blue) | Khoảng 450°C – 550°C | 70 – 120 nm | Suy giảm nghiêm trọng (> 70%). Vùng biên hạt bắt đầu kết tủa cacbit crom, bắt buộc phải tẩy hóa chất hoặc điện hóa. |
| Xám đen / Cháy vảy (Grey / Black Scale) | Trên 600°C – 850°C | > 250 nm | Mất hoàn toàn tính chống gỉ. Bề mặt xốp rỗ xỉ than, không đạt tiêu chuẩn kỹ thuật cho mọi công trình B2B. |
4 Nguyên Nhân Kỹ Thuật Khiến Mối Hàn Inox Bị Ố Vàng
Trong xưởng gia công thực tế, hiện tượng mối hàn inox bị xỉn màu và ố vàng thường bắt nguồn từ 4 lỗi vận hành kỹ thuật phổ biến sau:
1. Thiếu hụt hoặc phân phối khí bảo vệ (Shielding Gas) không chuẩn
Khí trơ Argon đóng vai trò như một bức tường ngăn cách tuyệt đối giữa vũng kim loại lỏng nóng chảy với oxy trong không khí. Khi lưu lượng khí Argon cài đặt quá thấp (dưới 8 lít/phút) hoặc chụp khí hàn (Gas Nozzle) quá nhỏ, luồng khí không thể bao phủ toàn bộ vùng HAZ. Ngược lại, nếu lưu lượng khí quá cao (trên 18 lít/phút) sẽ gây hiện tượng dòng xoáy (Turbulent Flow) hút ngược không khí bên ngoài vào vũng hàn. Ngoài ra, việc dùng khí Argon lẫn tạp chất có độ tinh khiết dưới 99.99% cũng là nguyên nhân trực tiếp khiến mối hàn bị xỉn vàng ngay khi vừa dứt hồ quang.
2. Không xông khí bảo vệ mặt sau (Back Purging) khi hàn ống, bồn bể
Khi hàn ngấu toàn phần hai mép tấm hoặc hàn nối ống inox công nghiệp, mặt trong của mối hàn tiếp xúc trực tiếp với không khí tự do chứa 21% oxy. Nếu thợ hàn chỉ tập trung xông khí mặt ngoài mà không làm kín khoang trong để xông khí lót đáy (Back Purging) với nồng độ oxy dư dưới 50 ppm, mặt sau của mối hàn sẽ bị cháy đen sùi bọt (hiện tượng Sugar Coating hay cặn đường hàn) cực kỳ nguy hiểm.
3. Nhiệt lượng hàn (Heat Input) quá lớn và tốc độ di chuyển chậm
Cài đặt dòng điện hàn (Amperage) quá cao so với độ dày tấm inox hoặc thợ hàn rê mỏ quá chậm sẽ tích lũy lượng nhiệt khổng lồ vào phôi hàn. Do inox có hệ số dẫn nhiệt kém hơn thép carbon khoảng 3 lần, nhiệt lượng bị giữ lại rất lâu tại vùng HAZ, kéo dài thời gian kim loại ở dải nhiệt độ phản ứng oxy hóa và làm vùng ố vàng lan rộng ra hai bên mép mép hàn từ 15 – 30 mm.
4. Cắt dòng khí trơ quá sớm (Post-Flow Time quá ngắn)
Nhiều thợ hàn có thói quen nhấc mỏ hàn ra khỏi vị trí kết thúc ngay khi vừa tắt hồ quang. Khi kim loại vũng hàn còn đang ở nhiệt độ trên 500°C mà mất đi lớp khí bảo vệ Argon che chắn, oxy lập tức tràn vào tạo nên một điểm lõm cháy vàng sẫm hoặc đen xì ở cuối đường hàn. Thời gian trễ khí (Post-flow) bắt buộc phải được duy trì từ 5 đến 10 giây cho đến khi mối hàn nguội hẳn dưới 250°C.
3 Phương Pháp Xử Lý Ố Vàng Mối Hàn Inox Nhanh Và Triệt Để Nhất
Để đưa mối hàn trở về trạng thái sáng bóng và khôi phục màng thụ động chống gỉ, các xưởng gia công hiện nay áp dụng 3 giải pháp công nghệ chính:
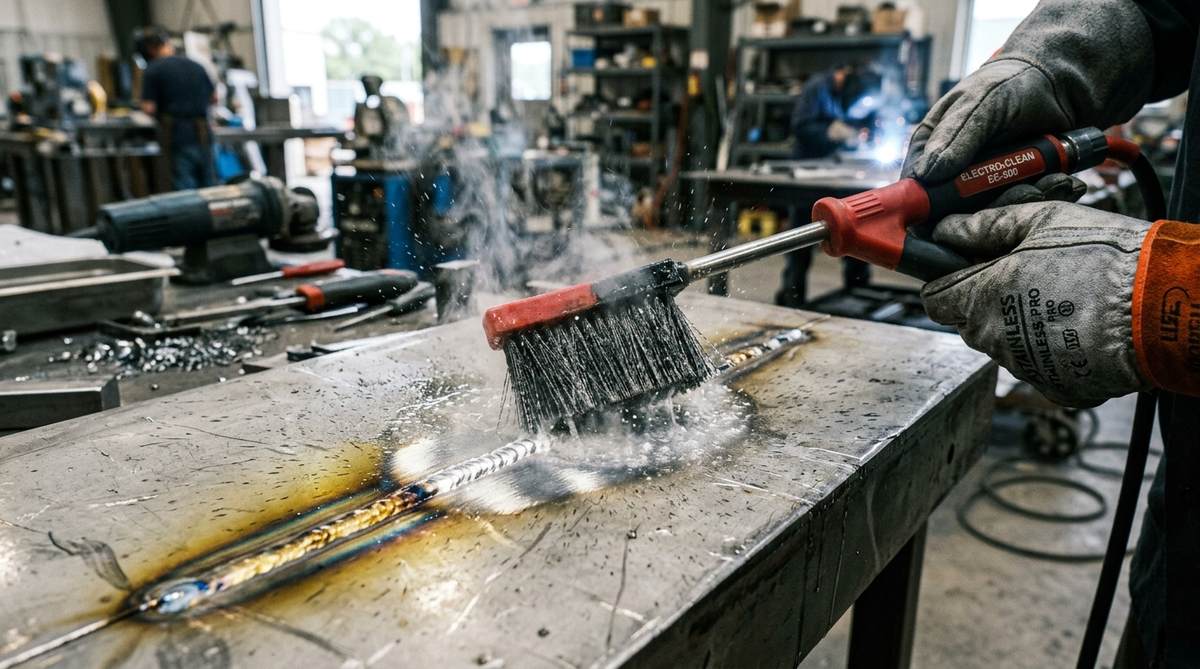
1. Phương pháp tẩy điện hóa (Electrochemical Weld Cleaning) – Khuyên dùng số 1
Đây là công nghệ làm sạch mối hàn hiện đại và tối ưu nhất cho ngành cơ khí chính xác hiện nay. Thiết bị sử dụng dòng điện xoay chiều (AC) hoặc một chiều (DC) kết hợp chổi quét sợi carbon dẫn điện nhúng trong dung dịch điện giải gốc axit photphoric (Phosphoric Acid) nồng độ an toàn.
- Cơ chế tác động: Dòng điện phân ly hòa tan lớp oxit sắt ố vàng trong chớp mắt chỉ sau 2 – 5 giây lướt chổi, đồng thời giải phóng oxy kích hoạt phản ứng thụ động hóa (Passivation) tạo ngay màng Cr2O3 tinh khiết trên bề mặt.
- Ưu điểm vượt trội: Không làm mòn biến dạng kim loại nền, không để lại vết loang ố mờ, không tạo khói độc hydrofluoric nguy hiểm, và làm sạch được cả các góc kẹt phức tạp.
2. Phương pháp hóa học dùng gel tẩy mối hàn (Pickling Paste)
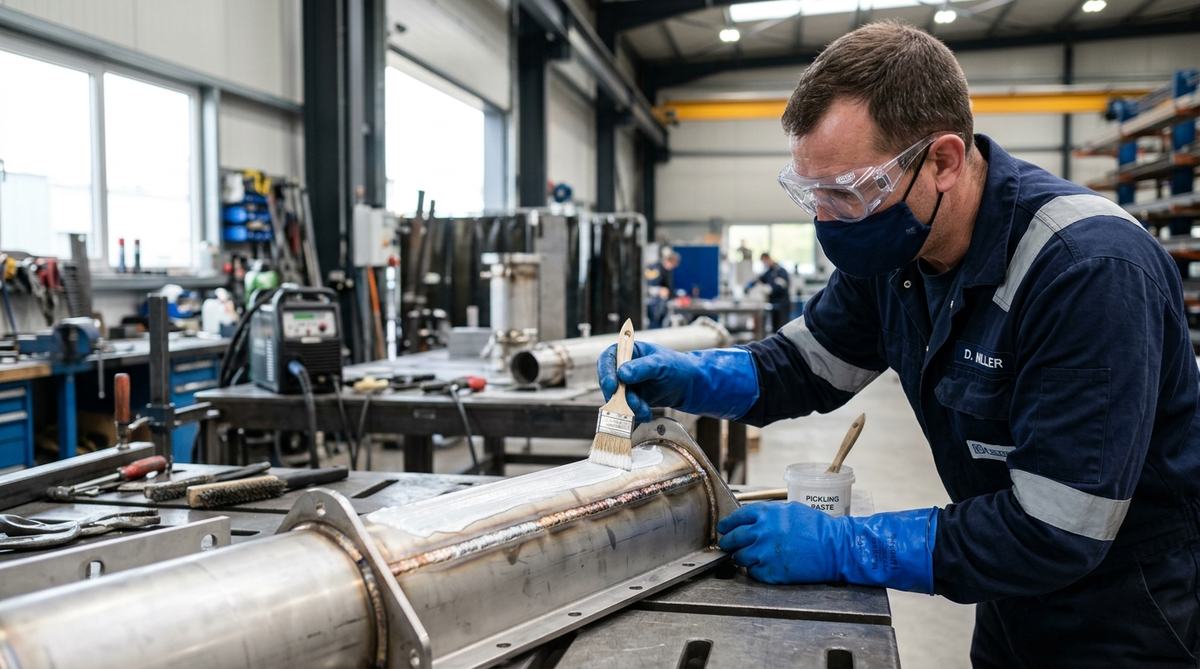
Dung dịch gel tẩy mối hàn (thường chứa hỗn hợp Axit Nitric HNO3 và Axit Flohydric HF) được quét trực tiếp lên vệt ố vàng bằng cọ quét nhựa chuyên dụng. Gel được giữ nguyên trên bề mặt từ 15 đến 45 phút tùy theo nhiệt độ môi trường và mác thép, sau đó xịt rửa áp lực cao bằng nước sạch.
- Ưu điểm: Chi phí đầu tư ban đầu cực thấp, không cần máy móc cồng kềnh, phù hợp xử lý các cấu kiện tĩnh ngoài trời hoặc các tấm kết cấu siêu lớn.
- Nhược điểm cần lưu ý: Axit HF có tính ăn mòn rất mạnh và độc hại với da và hệ hô hấp; nước thải sau rửa phải được trung hòa bằng vôi bột hoặc xút (NaOH) trước khi thải ra môi trường để tránh vi phạm quy chuẩn xả thải công nghiệp.
3. Phương pháp cơ học (Mechanical Grinding & Polishing)
Sử dụng máy mài góc gắn bánh nỉ, đĩa ráp xếp (Flap disc) hoặc sáp đánh bóng kết hợp chổi cước thép không gỉ để đánh bay lớp vảy oxit trên bề mặt mối hàn.
- Cảnh báo nghiêm ngặt: Tuyệt đối không dùng đá mài hoặc chổi cước làm từ thép carbon để đánh mối hàn inox. Bụi sắt tự do (Free Iron) từ đá mài sẽ găm sâu vào bề mặt inox, tạo thành hàng nghìn ổ pin ăn mòn galvanic gây rỉ sét diện rộng chỉ sau 24 – 48 giờ.
- Hạn chế: Đánh bóng cơ học chỉ mài mòn lớp vảy màu ngoài cùng nhưng không khôi phục được lớp kim loại nghèo Crom bên dưới, do đó vẫn cần quét dung dịch thụ động hóa (Passivation Chemical) để đảm bảo độ bền lâu dài.
| Tiêu Chí Kỹ Thuật | Tẩy Điện Hóa (Chổi Carbon) | Gel Tẩy Axit (Pickling Paste) | Mài & Đánh Bóng Cơ Học |
|---|---|---|---|
| Tốc độ xử lý | Cực nhanh (2 – 5 giây/mối hàn) | Chậm (chờ ngấm 15 – 45 phút) | Trung bình (phụ thuộc tay nghề thợ) |
| Hiệu quả phục hồi chống gỉ | Rất cao (tự tạo màng Cr2O3 tức thì) | Cao (loại bỏ hoàn toàn lớp nghèo Cr) | Thấp (bắt buộc phải thụ động hóa sau đó) |
| Chất lượng thẩm mỹ bề mặt | Sáng bóng tự nhiên, không loang lổ | Tạo vệt màu trắng mờ (khắc axit) | Để lại vết xước xước cơ học |
| An toàn sức khỏe & Môi trường | An toàn cao, dung dịch điện giải hữu cơ | Độc hại cao (axit HF), cần xử lý nước thải | Phát sinh nhiều bụi kim loại mịn |
| Ứng dụng tối ưu trong dự án | Thiết bị inox vi sinh, y tế, nội thất cao cấp | Bồn bể hóa chất lớn, đường ống công nghiệp | Khung cửa, lan can, kết cấu cơ khí thô |
Quy Trình Phòng Ngừa Ố Vàng Khi Hàn Inox Cho Xưởng Cơ Khí
“Phòng bệnh hơn chữa bệnh” – việc thiết lập chuẩn quy trình hàn ngay từ đầu sẽ giúp các đơn vị gia công tiết kiệm đến 80% thời gian và chi phí xử lý nhiệt màu hoàn thiện:
- Lựa chọn vật liệu phôi inox chuẩn mác: Luôn sử dụng tấm inox, cuộn inox có chứng chỉ xuất xưởng CO/CQ rõ ràng từ các nhà máy danh tiếng (Posco, Hyundai, Tisco). Mác inox đạt chuẩn tỷ lệ Crom/Niken và hàm lượng tạp chất Lưu huỳnh/Photpho thấp sẽ cho khả năng thoát nhiệt và chống oxy hóa vượt trội khi hàn.
- Vệ sinh mép hàn trước khi bắt đầu: Lau sạch dầu mỡ, bụi bẩn và hơi ẩm tại vùng mép hàn bằng dung dịch cồn công nghiệp Acetone. Tuyệt đối không hàn trên bề mặt còn dính dầu bôi trơn dập cắt.
- Sử dụng chụp khí hàn lớn gắn lưới lọc khí (Gas Lens): Chụp khí gắn Gas Lens giúp luồng khí Argon thổi ra theo phương song song dạng dòng chảy tầng (Laminar Flow), mở rộng vùng bảo vệ lên gấp 3 lần so với mỏ hàn thông thường và loại bỏ triệt để hiện tượng xoáy khí.
- Tối ưu hóa thông số nhiệt lượng: Ứng dụng công nghệ hàn TIG xung (Pulse TIG) cho phép xen kẽ giữa dòng đỉnh làm ngấu mối hàn và dòng nền làm nguội nhanh, giảm nhiệt lượng tổng thể đưa vào phôi từ 30% đến 40%.
- Kẹp thanh đồng tản nhiệt (Copper Chill Bars): Khi hàn các tấm inox mỏng dưới 2mm, việc lót thanh đồng đỏ nguyên chất phía sau mối hàn sẽ giúp dẫn truyền và giải phóng nhiệt lượng cục bộ tức thì, ngăn ngừa cong vênh và triệt tiêu vệt ố màu vàng rơm.
Câu Hỏi Thường Gặp (FAQ) Về Inox Ố Vàng Sau Hàn
1. Mối hàn inox bị ố vàng nhạt nếu không tẩy rửa có bị gỉ sét không?
Có. Dù là màu vàng rơm nhạt, lớp oxit này vẫn chủ yếu là oxit sắt không bền vững, bên dưới là lớp kim loại bị hao hụt Crom. Trong môi trường trong nhà khô ráo, mối hàn có thể duy trì được vài tháng, nhưng khi đặt ngoài trời, gần biển hoặc trong môi trường tiếp xúc hóa chất/nước muối, vị trí ố vàng sẽ nhanh chóng trở thành tâm điểm phát sinh rỉ sét và thủng rỗ mối hàn.
2. Tại sao mối hàn inox 316 ít bị ố vàng hơn inox 201 và 304?
Inox 316 chứa thêm từ 2.0% đến 3.0% Molypden (Mo) cùng hàm lượng Niken cao hơn (10% – 14%). Nguyên tố Molypden giúp củng cố độ bền của màng thụ động ở nhiệt độ cao, ngăn chặn phản ứng khuếch tán oxy nhanh chóng, đồng thời giảm xu hướng kết tủa cacbit crom ở biên hạt, giúp mối hàn giữ màu sáng hơn và chống ăn mòn tốt hơn rất nhiều so với mác 304 và 201.
3. Tẩy mối hàn điện hóa có làm mờ độ bóng của tấm inox gương BA hay xước Hairline không?
Không. Khác với gel tẩy axit gây ăn mòn trắng đục mờ bề mặt hoặc mài cơ học làm xước nát sọc vân, phương pháp điện hóa sử dụng dòng điện điều tần và đầu chổi sợi carbon mềm chỉ hòa tan chọn lọc lớp oxit nhiệt màu. Thiết bị tẩy điện hóa cao cấp thậm chí còn có chế độ đánh bóng điện hóa (Electropolishing) giúp tăng thêm độ bóng sáng cho bề mặt gương BA và giữ nguyên vân xước Hairline ban đầu.
4. Đánh bóng cơ học bằng sáp và bánh nỉ có thay thế được quá trình thụ động hóa không?
Không thể thay thế hoàn toàn. Đánh bóng cơ học chỉ bóc tách lớp oxit ngoài cùng để tạo cảm giác sáng mắt về mặt cơ học. Vùng kim loại bên dưới vẫn còn tồn tại vi nứt tế vi và nghèo Crom. Nếu không được lau dung dịch thụ động hóa chứa Axit Nitric hoặc Axit Citric để hòa tan các ion sắt tự do và kích hoạt Crom tạo màng Cr2O3 mới, mối hàn vẫn có nguy cơ oxy hóa tái phát rất nhanh.
CÔNG TY CỔ PHẦN ĐẦU TƯ HAVI VIỆT NAM
Văn phòng đại diện: B04-L09 Biệt thự An Phú, Khu đô thị mới Dương Nội, Phường Dương Nội, Quận Hà Đông, TP. Hà Nội
Kho hàng: KCN Hưng Yên, Hà Nội
Hotline: 0963.800.396 | Email: ctcphavivn@gmail.com
Website: https://havivietnam.com