Pickling passivation inox (tẩy gỉ hóa học và thụ động hóa bề mặt) là quy trình xử lý bề mặt hai giai đoạn bắt buộc theo tiêu chuẩn quốc tế ASTM A380 và ASTM A967. Trong đó, giai đoạn tẩy gỉ (Pickling) sử dụng hỗn hợp axit mạnh để bóc tách triệt để lớp vảy oxit nhiệt màu, xỉ hàn và lớp kim loại nghèo Crom; tiếp theo, giai đoạn thụ động hóa (Passivation) sử dụng chất oxy hóa để thúc đẩy tái tạo màng Crom Oxit (Cr2O3) đồng nhất, khôi phục 100% khả năng chống ăn mòn hóa học cho chi tiết gia công.
Tại Công ty Cổ phần Đầu tư HaVi Việt Nam, toàn bộ các quy cách tấm inox bề mặt No.1 cán nóng công nghiệp và tấm cán nguội sau khi chế tạo bồn bể, đường ống công nghiệp đều được tư vấn áp dụng chuẩn hóa chất tẩy rửa chính xác, đảm bảo độ bền vượt trội trước môi trường hóa chất, dược phẩm và nước biển.
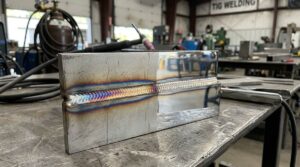
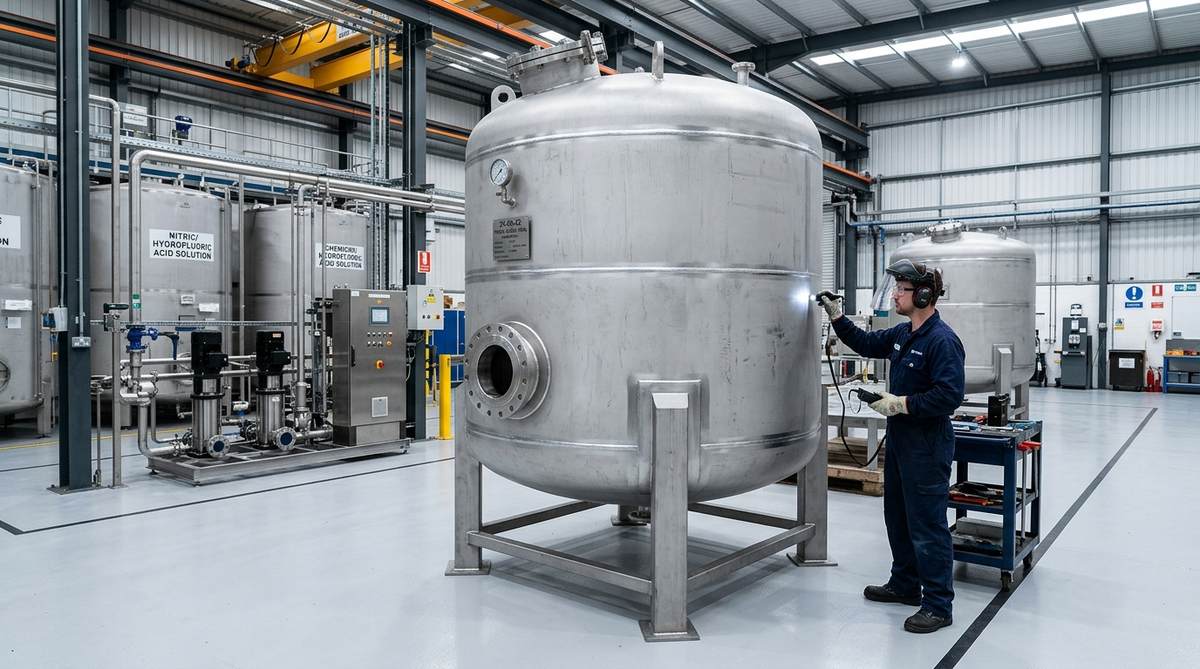
Trong các công trình cơ khí chế tạo phục vụ ngành thực phẩm, bia rượu nước giải khát, hóa chất và dầu khí, việc nghiệm thu mối hàn inox không chỉ dừng lại ở thử nghiệm không phá hủy (NDT) kiểm tra độ ngấu hay khuyết tật cơ học.
Tiêu chuẩn khắt khe nhất của các chủ đầu tư quốc tế chính là chất lượng bề mặt hóa học sau hàn: mối hàn phải sạch xỉ than, không còn ion sắt tự do (Free Iron Contamination) và phải sở hữu lớp màng thụ động hóa đạt chuẩn đo đạc thế điện hóa. Nắm vững nguyên lý và quy trình kỹ thuật pickling passivation là chìa khóa giúp các đơn vị gia công cơ khí B2B vượt qua mọi bài kiểm tra nghiệm thu khắt khe nhất.
Bản Chất Luyện Kim Của Quá Trình Pickling & Passivation Inox
Nhiều kỹ sư và thợ gia công thường gộp chung hai khái niệm “Pickling” và “Passivation” làm một. Tuy nhiên, về mặt hóa học và luyện kim học, đây là hai quá trình nối tiếp nhau với bản chất và mục tiêu hoàn toàn khác biệt:
1. Quá trình tẩy axit (Pickling) – Bóc tách cơ học hóa học
Khi hàn, nhiệt độ cao làm phát sinh lớp nhiệt màu oxit sắt dày đặc (Heat Tint) và vùng kim loại nghèo Crom (Chromium-Depleted Layer) nằm sâu từ 1 đến 5 micromet bên dưới mối hàn.
Quá trình Pickling sử dụng hỗn hợp Axit Nitric (HNO3) và Axit Flohydric (HF) có tính ăn mòn cực mạnh. Axit HF có khả năng hòa tan trực tiếp oxit sắt và oxit silic khó tan, trong khi HNO3 giữ vai trò oxy hóa kim loại nền. Quá trình này thực sự ăn mòn và bóc đi một lớp vi mỏng bề mặt inox (khoảng 1 – 3 μm), loại bỏ triệt để cả lớp vảy màu lẫn lớp kim loại nghèo Crom, trả lại bề mặt kim loại nền thuần khiết giàu Crom nguyên bản.
2. Quá trình thụ động hóa (Passivation) – Tái sinh màng bảo vệ
Sau khi Pickling, bề mặt inox dù đã sạch oxit nhưng vẫn ở trạng thái hoạt hóa (Active State), rất nhạy cảm với môi trường bên ngoài. Passivation là bước xử lý tiếp theo bằng dung dịch Axit Nitric (15% – 25%) hoặc dung dịch Axit Citric hữu cơ (4% – 10%).
Axit thụ động hóa chỉ hòa tan có chọn lọc các hạt sắt tự do (Free Iron) găm trên bề mặt phôi mà không ăn mòn kim loại nền, tạo điều kiện tối ưu để nguyên tử Crom phản ứng với oxy trong dung dịch, đẩy nhanh tốc độ hình thành lớp màng Crom Oxit (Cr2O3) dày đặc, bền vững với tỷ lệ Cr/Fe trên bề mặt đạt mức tối ưu từ 1.5 đến 2.5.
| Tiêu Chí Kỹ Thuật | Giai Đoạn Tẩy Axit (Pickling) | Giai Đoạn Thụ Động Hóa (Passivation) |
|---|---|---|
| Mục đích cốt lõi | Loại bỏ vảy xỉ hàn, oxit nhiệt màu (Heat Tint) và bóc lớp kim loại nghèo Crom. | Loại bỏ sắt tự do nhiễm bẩn, thúc đẩy hình thành lớp màng thụ động Cr2O3. |
| Hóa chất điển hình | Hỗn hợp Axit Nitric (10-25%) + Axit Flohydric (1-8%) dạng lỏng hoặc paste. | Axit Nitric (20-25%) hoặc Axit Citric sinh học (4-10%) kèm chất đệm. |
| Tác động lên bề mặt | Ăn mòn bóc tách vi mô (bào mòn 1 – 3 μm kim loại nền), tạo bề mặt mờ nhạt. | Không ăn mòn kim loại nền, giữ nguyên độ bóng và biên dạng ban đầu. |
| Thời gian & Nhiệt độ | 15 – 60 phút ở nhiệt độ phòng (20°C – 35°C), kiểm soát chặt tránh over-pickling. | 20 – 30 phút ở nhiệt độ phòng, hoặc 10 – 15 phút ở nhiệt độ 50°C – 60°C. |
| Tiêu chuẩn quốc tế | ASTM A380 / EN 2516 Class C | ASTM A967 / AMS 2700 / ISO 16048 |
Quy Trình 5 Bước Thực Hiện Pickling & Passivation Chuẩn ASTM A380
Để đảm bảo chất lượng xử lý hóa học đồng đều và ngăn ngừa lỗi rỗ mặt hoặc ăn mòn quá mức, các đơn vị thi công cần tuân thủ nghiêm ngặt quy trình 5 bước sau:
Bước 1: Tẩy dầu mỡ và làm sạch sơ bộ (Degreasing)
Đây là bước quan trọng nhất nhưng thường bị thợ bỏ qua. Màng dầu mỡ gia công, dấu vân tay, bụi đất bám trên inox hoạt động như một lớp màng ngăn cản axit tiếp xúc với kim loại. Bắt buộc phải sử dụng dung dịch kiềm nhẹ (Alkaline Cleaner) hoặc dung môi hữu cơ lau sạch toàn bộ bề mặt, sau đó rửa lại bằng nước sạch. Nếu bề mặt có vết nước đọng thành giọt tròn thay vì màng nước trải đều (hiện tượng Water-break test thất bại), chứng tỏ dầu mỡ vẫn chưa được tẩy sạch hoàn toàn.
Bước 2: Tiến hành tẩy gỉ mối hàn (Pickling)
Tùy theo kích thước và hình dáng cấu kiện, áp dụng 1 trong 3 phương pháp thi công:
- Quét gel tẩy mối hàn (Pickling Paste): Áp dụng cho các đường hàn cục bộ, bồn bể kích thước lớn hoặc cấu kiện lắp đặt cố định tại công trình. Quét một lớp gel dày khoảng 1 – 2 mm trùm phủ đường hàn và vùng HAZ rộng ra hai bên mép ít nhất 15 mm.
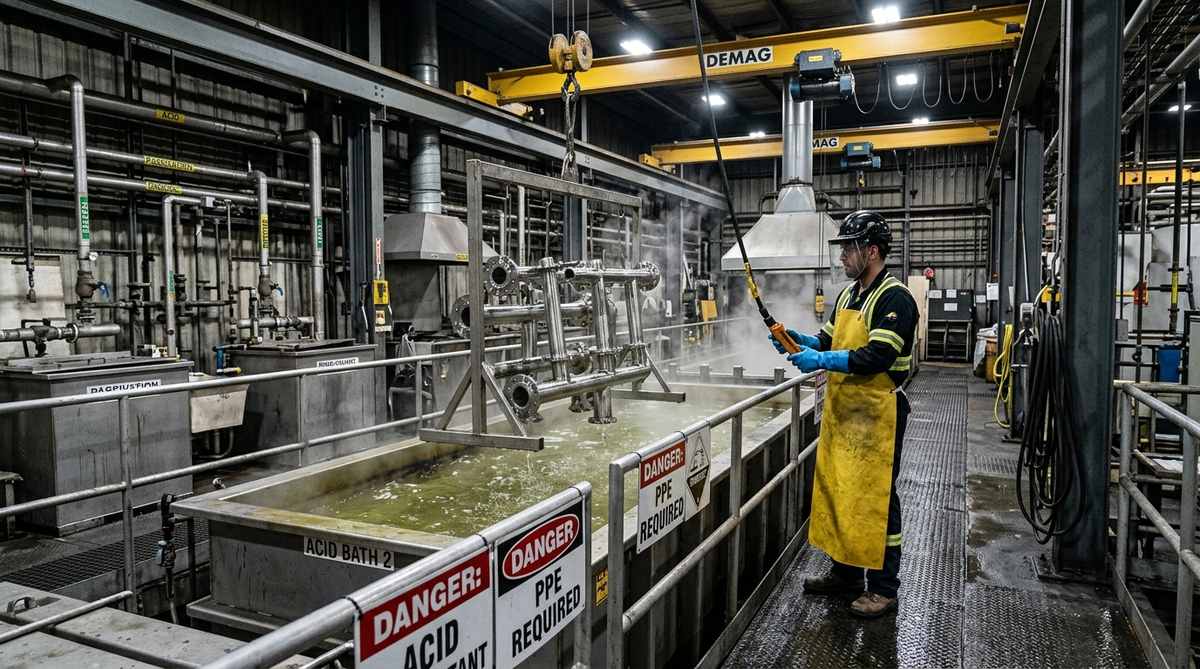
- Ngâm trong bể chứa (Bath Immersion): Áp dụng cho phụ kiện van vòi, cụm ống spool, chi tiết nhỏ gia công hàng loạt. Chi tiết được hạ ngập hoàn toàn trong bể composite chứa dung dịch axit có hệ thống khuấy đảo sục khí.
- Phun dung dịch (Spray Pickling): Dùng súng phun kháng axit áp lực thấp phủ đều toàn bộ mặt trong hoặc mặt ngoài bồn bể thể tích lớn trong buồng kín chuyên dụng.
Bước 3: Rửa trung gian bằng nước sạch áp lực cao
Khi quan sát thấy vệt ố vàng nhiệt màu đã bị hòa tan hoàn toàn và bề mặt chuyển sang màu xám mờ đồng nhất, dùng máy xịt rửa áp lực cao (tối thiểu 100 – 150 bar) xối sạch toàn bộ gel axit tồn đọng. Nước rửa phải là nước ngọt sạch có hàm lượng ion Clorua (Cl-) thấp dưới 50 ppm để tránh nguy cơ ăn mòn rỗ kẽ hở ngay sau rửa.
Bước 4: Thụ động hóa bề mặt (Passivation)
Ngâm chi tiết hoặc quét phủ dung dịch thụ động hóa chứa Axit Nitric 20% (hoặc Axit Citric 5% pH 3.5 – 4.5) lên toàn bộ bề mặt. Duy trì thời gian tiếp xúc từ 20 đến 45 phút ở nhiệt độ thường. Bước này giúp loại trừ nốt các phần tử ion sắt tự do siêu nhỏ và ép các nguyên tử Crom trên bề mặt liên kết với oxy tạo lớp màng thụ động Cr2O3 hoàn hảo.
Bước 5: Rửa hoàn thiện, sấy khô và kiểm tra chất lượng
Xối rửa lại lần cuối bằng nước sạch khử ion (DI Water) để loại bỏ mọi dư lượng axit, sau đó thổi khô bằng khí nén sạch không dầu. Tiến hành kiểm tra nghiệm thu độ thụ động hóa theo tiêu chuẩn ASTM A380 / ASTM A967.
| Nhóm Mác Thép Inox | Thành Phần Dung Dịch Pickling | Dung Dịch Passivation Khuyến Nghị | Thời Gian Ngâm & Nhiệt Độ |
|---|---|---|---|
| Austenitic phổ thông (304, 304L, 321) | 10 – 15% HNO3 + 1.5 – 3.0% HF (theo thể tích) | 20 – 25% HNO3 hoặc 4 – 10% Citric Acid | Pickling: 20 – 40 phút (20°C – 30°C) Passivation: 20 – 30 phút |
| Austenitic Mo cao (316, 316L, 317L) | 15 – 20% HNO3 + 2.0 – 4.0% HF | 20 – 30% HNO3 + 2 – 4% Na2Cr2O7 (hoặc Citric 10%) | Pickling: 30 – 60 phút (25°C – 40°C) Passivation: 30 – 45 phút |
| Ferritic & Martensitic (430, 410, 420) | Cấm dùng HF đậm đặc! Dùng 8 – 11% HNO3 + 0.5 – 1.0% HF | Ưu tiên dùng Axit Citric 4 – 8% có chất ức chế | Kiểm soát chặt chẽ: 10 – 15 phút, nhiệt độ ≤ 25°C để tránh rỗ mặt |
| Duplex & Super Duplex (2205, 2507) | 18 – 25% HNO3 + 3.0 – 5.0% HF | 25% HNO3 ở nhiệt độ 40°C – 50°C | Pickling: 45 – 90 phút Passivation: 30 – 60 phút |
Quy Chuẩn An Toàn Lao Động & Xử Lý Nước Thải Chứa Axit
Hóa chất tẩy gỉ inox chứa Axit Flohydric (HF) và Axit Nitric (HNO3) tiềm ẩn mối nguy hiểm hóa học nghiêm trọng nếu đơn vị thi công không tuân thủ nghiêm ngặt các quy định an toàn B2B:
1. Trang bị phương tiện bảo hộ cá nhân (PPE) chuyên biệt
- Quần áo bảo hộ kháng axit: Sử dụng tạp dề hoặc bộ áo liền quần bằng nhựa PVC, Neoprene hoặc Cao su Butyl chống thấm tuyệt đối.
- Găng tay và ủng bảo hộ: Găng tay cao su dày chịu hóa chất cổ dài phủ qua khuỷu tay; ủng cao su chống trượt có lót mũi thép.
- Bảo vệ mắt và hô hấp: Kính bảo hộ kín khít kết hợp mặt nạ che toàn mặt (Face Shield); mặt nạ phòng độc trang bị phin lọc hơi axit vô cơ chuẩn ABEK.
- Thuốc giải độc đặc hiệu Axit HF: Luôn dự trữ sẵn tuýp gel Canxi Gluconat 2.5% (Calcium Gluconate Gel) tại trạm y tế xưởng. Nếu vô tình bị axit dính vào da, phải rửa nước liên tục 5 phút và lập tức thoa gel canxi để trung hòa ion F-, ngăn chặn độc chất thấm sâu hủy hoại tủy xương.
2. Quy chuẩn xử lý nước thải tẩy axit
Nước rửa sau quá trình Pickling chứa lượng lớn ion kim loại nặng (Fe2+, Cr3+, Ni2+, F-) và độ pH cực thấp (pH 1.0 – 2.0). Nước thải này tuyệt đối không được xả trực tiếp ra cống thoát công cộng. Xưởng gia công bắt buộc phải thu gom về bể lắng trung hòa, châm vôi sữa Ca(OH)2 hoặc xút NaOH để nâng pH lên 8.5 – 9.0 nhằm kết tủa ion Florua dưới dạng CaF2 và kết tủa hydroxit kim loại nặng, sau đó chuyển giao bùn thải nguy hại cho đơn vị môi trường có chức năng xử lý.
Câu Hỏi Thường Gặp (FAQ) Về Pickling Passivation Inox
1. Có thể chỉ tẩy gỉ (Pickling) mà bỏ qua bước thụ động hóa (Passivation) được không?
Không nên. Sau khi tẩy gỉ, bề mặt kim loại bị bóc tách trở nên cực kỳ trần trụi và hoạt hóa. Mặc dù inox có thể tự thụ động hóa trong không khí tự nhiên sau 24 – 48 giờ, nhưng màng oxit tự nhiên này mỏng manh và không đồng đều. Nếu trong thời gian chờ đợi này phôi tiếp xúc với bụi sắt, nước mưa hoặc hóa chất, bề mặt sẽ bị gỉ ố ngay lập tức. Bước thụ động hóa bằng hóa chất là biện pháp cưỡng bức tạo màng Cr2O3 hoàn chỉnh ngay tại xưởng.
2. Tiêu chuẩn nào dùng để nghiệm thu chất lượng màng thụ động hóa inox sau xử lý?
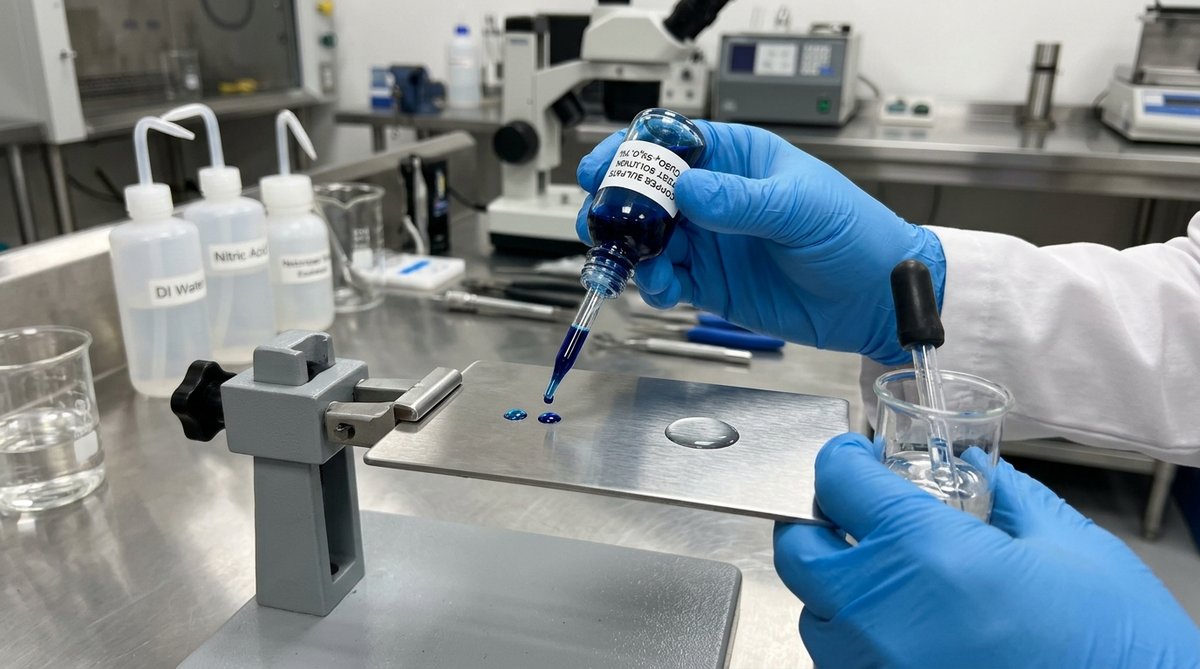
Tiêu chuẩn thông dụng nhất là ASTM A967 (Standard Specification for Chemical Passivation Treatments for Stainless Steel Parts) và ASTM A380. Các phương pháp thử nghiệm gồm: Thử nghiệm làm ướt bằng nước (Water Immersion Test), Thử nghiệm phun sương muối (Salt Spray Test), Thử nghiệm dung dịch Đồng Sunfat (Copper Sulfate Test cho mác inox chứa Cr > 16%), và Thử nghiệm Ferroxyl Test để phát hiện vi vết ion sắt tự do.
3. Tại sao bề mặt inox sau khi ngâm tẩy pickling lại bị mờ đục màu bạc cát?
Do axit Pickling (đặc biệt là HF) ăn mòn vi mô và hòa tan chọn lọc bề mặt kim loại với độ sâu từ 1 đến 3 micromet, làm thay đổi cấu trúc phản xạ ánh sáng từ phẳng gương sang bề mặt vi nhám tán xạ. Đây là hiện tượng bình thường của quá trình tẩy axit (tương tự như bề mặt No.1 cán nóng). Nếu sản phẩm đòi hỏi độ bóng cao (BA hoặc Hairline), chi tiết cần được đánh bóng cơ học hoặc đánh bóng điện hóa (Electropolishing) sau bước Pickling.
4. Axit Citric có thể thay thế hoàn toàn Axit Nitric trong quá trình Passivation không?
Hoàn toàn có thể cho bước Passivation (được phê chuẩn theo tiêu chuẩn ASTM A967 Citric Formulations). Axit Citric là axit hữu cơ an toàn cho sức khỏe, thân thiện với môi trường, chỉ hòa tan sắt tự do mà không bao giờ ăn mòn kim loại nền, đặc biệt phù hợp trong sản xuất thiết bị y tế và bồn bể thực phẩm vi sinh. Tuy nhiên, Axit Citric không thể thay thế cho Axit Nitric + HF trong bước Pickling để tẩy lớp vảy xỉ hàn cứng.
CÔNG TY CỔ PHẦN ĐẦU TƯ HAVI VIỆT NAM
Văn phòng đại diện: B04-L09 Biệt thự An Phú, Khu đô thị mới Dương Nội, Phường Dương Nội, Quận Hà Đông, TP. Hà Nội
Kho hàng: KCN Hưng Yên, Hà Nội
Hotline: 0963.800.396 | Email: ctcphavivn@gmail.com
Website: https://havivietnam.com