Inox cho nhà máy hoá chất bắt buộc phải sử dụng mác thép SUS 316 hoặc SUS 316L (Low Carbon ≤ 0.03%) thay vì SUS 304 khi môi trường vận hành xuất hiện ion Clorua (Cl– > 200 ppm), dung dịch axit Sunfuric (H2SO4) loãng nóng, axit Photphoric, axit Axetic đậm đặc, hoặc hơi hóa chất ăn mòn ở nhiệt độ trên 50°C. Nhờ bổ sung 2.0% – 3.0% Molypden (Mo) cùng hàm lượng Niken cao (10.0% – 14.0%), inox 316 nâng chỉ số kháng rỗ PREN vượt ngưỡng 23.1 – 25.0, tạo lớp màng thụ động MoO2 kép triệt tiêu nguy cơ ăn mòn lỗ (Pitting), ăn mòn kẽ hở và nứt vỡ rão ứng suất (SCC) gây bục đường ống, rò rỉ hóa chất độc hại.
Tại Tổng kho Inox Havi, chúng tôi nhập khẩu và phân phối trực tiếp các dòng phôi tấm inox 316/316L cán nóng No.1 (độ dày 3.0mm – 50.0mm) và cán nguội 2B (0.5mm – 3.0mm) từ Posco, Acerinox, Outokumpu, đầy đủ chứng chỉ Mill Test Certificate (CO/CQ) kiểm định thành phần hóa học quang phổ. Quý kỹ sư cơ điện (MEP), chủ đầu tư nhà máy hóa chất và xưởng gia công bồn bể có thể tham khảo danh mục các mác tấm inox HaVi phân phối để tính toán quy cách phôi tối ưu và dự toán ngân sách thi công chính xác nhất.
📞 Tư vấn vật liệu chịu hóa chất & Cung cấp chứng chỉ CO/CQ xuất xưởng: Hotline: 0963.800.396
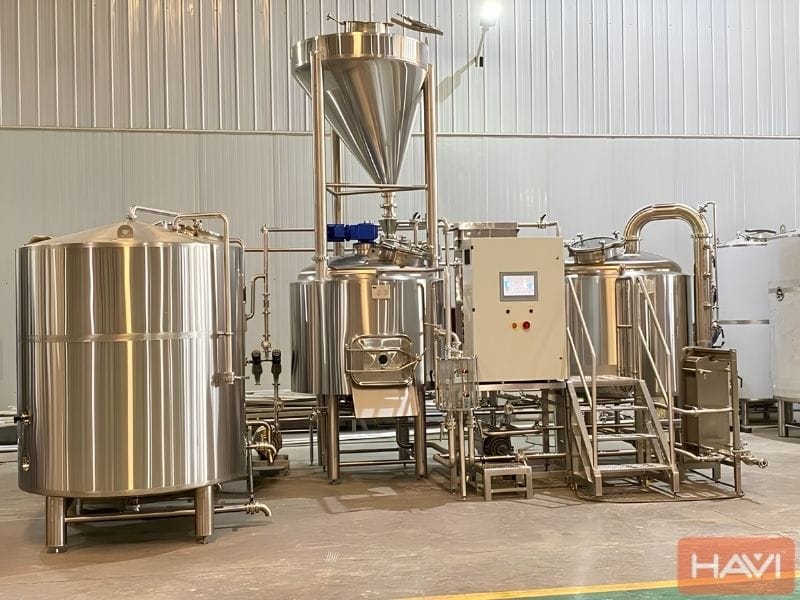
Hình 1: Hệ thống bồn phản ứng và tháp chưng cất hóa chất chế tạo từ tấm inox 316L cán nóng dày chịu áp lực và ăn mòn hóa chất cao.
1. Vì sao inox 304 bị “bại trận” trong môi trường hóa chất công nghiệp?
Trong khi inox 304 là “ông vua” phổ thông trong dân dụng và các dây chuyền inox cho ngành thực phẩm tiêu chuẩn, thì tại các nhà máy sản xuất hóa chất, việc lạm dụng inox 304 là nguyên nhân hàng đầu dẫn đến sự cố rò rỉ bồn chứa, thủng đường ống áp lực và sập đổ kết cấu chỉ sau vài tháng vận hành.
Khả năng chống gỉ của thép không gỉ bắt nguồn từ lớp màng thụ động oxit crom (Cr2O3) siêu mỏng (1 – 3 nanomet) tự hình thành trên bề mặt khi tiếp xúc với oxy. Tuy nhiên, trong môi trường sản xuất hóa chất công nghiệp, màng thụ động của SUS 304 liên tục bị tấn công bởi 4 cơ chế phá hủy vật lý – hóa học cực kỳ nguy hiểm:
- Ăn mòn lỗ (Pitting Corrosion): Các ion halogenua, đặc biệt là ion Clorua (Cl–), có kích thước ion cực nhỏ và hoạt tính hóa học mạnh. Chúng xuyên thủng màng Cr2O3 tại các điểm khuyết tật vi mô, tạo thành các hố rỗ sâu li ti dạng hình nón. Bên ngoài bề mặt tấm inox 304 trông vẫn sáng bóng, nhưng bên trong thành kim loại đã bị xâm thực ăn sâu đến mức thủng bục đột ngột.
- Ăn mòn kẽ hở (Crevice Corrosion): Xảy ra tại các vị trí tiếp giáp mặt bích (flange), đệm làm kín gasket, mối ghép bulong hoặc dưới lớp cặn lắng hóa chất. Tại các khe hẹp này, oxy bị cô lập không thể khuếch tán vào để tái tạo màng crom oxit, trong khi ion Cl– tích tụ đậm đặc biến dung dịch tại kẽ hở thành axit có tính ăn mòn gấp hàng chục lần dung dịch tổng thể.
- Nứt rão ăn mòn dưới ứng suất (Stress Corrosion Cracking – SCC): Sự kết hợp giữa ứng suất dư (từ công đoạn uốn lượn, lốc bồn, hàn nhiệt) và môi trường chứa clorua ở nhiệt độ trên 50°C – 60°C làm inox 304 bị rạn nứt giòn dọc theo ranh giới hạt tinh thể kim loại mà không hề có dấu hiệu biến dạng dẻo cảnh báo trước.
- Ăn mòn tinh giới (Intergranular Corrosion do kết tủa Carbide Crom): Khi hàn tấm inox 304 thông thường (hàm lượng Carbon ~0.08%), vùng ảnh hưởng nhiệt HAZ (450°C – 850°C) khiến Crom kết hợp với Carbon tạo thành Cr23C6 kết tủa tại biên giới hạt, làm vùng lân cận bị “nghèo Crom” (< 12% Cr) và nhanh chóng bị axit ăn mòn mục nát đường hàn.
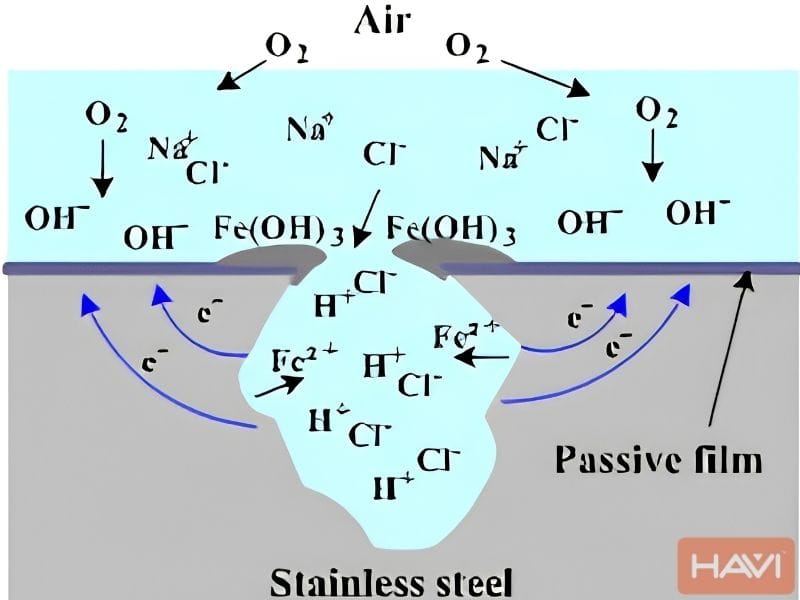
Hình 2: Cơ chế ăn mòn rỗ Pitting: Ion Cl- đâm thủng màng thụ động của inox 304, trong khi màng kép của inox 316 ngăn chặn hiệu quả.
2. “Vũ khí bí mật” của SUS 316: Vì sao 2% – 3% Molypden tạo nên bước ngoặt?
Điểm cốt lõi giúp thép không gỉ SUS 316 và SUS 316L trở thành chuẩn mực bắt buộc cho ngành hóa chất nằm ở việc bổ sung nguyên tố hợp kim quý: Molypden (Mo) với tỷ lệ từ 2.0% đến 3.0% cùng việc nâng hàm lượng Niken (Ni) lên 10.0% – 14.0% (so với chỉ 8.0% – 10.5% ở inox 304).
Vai trò của Molypden trong cấu trúc mạng tinh thể Austenit của thép không gỉ được thể hiện qua 3 cơ chế bảo vệ chuyên sâu:
- Củng cố màng thụ động liên kết kép: Molypden tham gia vào cấu trúc màng oxit dưới dạng ion MoO42- (molybdate) xen kẽ cùng Cr2O3. Hợp chất này có ái lực cực thấp với Clorua, ngăn không cho ion Cl– hấp phụ và phá hủy màng bảo vệ kim loại nền.
- Cơ chế tự phục hồi lỗ rỗ vi mô: Nếu một điểm rỗ cực nhỏ xuất hiện, các nguyên tử Molypden lập tức hòa tan tạo thành muối molybdate phân cực, trung hòa axit bên trong đáy hố rỗ và kích hoạt quá trình tái thụ động hóa tức thì, cô lập không cho hố rỗ phát triển mở rộng.
- Nâng vọt chỉ số kháng ăn mòn rỗ PREN: Trong ngành luyện kim quốc tế, khả năng chống ăn mòn rỗ của thép không gỉ được lượng hóa chuẩn xác bằng công thức Pitting Resistance Equivalent Number (PREN):PREN = %Cr + 3.3 × (%Mo) + 16 × (%N)
Hệ số nhân 3.3 lần của Molypden cho thấy 1% Molypden mang lại hiệu quả chống rỗ cao gấp hơn 3 lần so với 1% Crom! Chỉ số PREN của inox 304 chỉ đạt khoảng 18.0 – 19.5, trong khi inox 316 đạt tới 23.1 – 25.0, giúp tăng sức chịu đựng môi trường clorua lên gấp nhiều lần.
3. 5 Môi trường hóa chất bắt buộc phải chọn inox 316/316L (Không thể dùng 304)
Dựa trên quy chuẩn thiết kế đường ống công nghệ ASME B31.3 và khuyến cáo của Hiệp hội Chống ăn mòn Quốc tế NACE, dưới đây là 5 trường hợp kỹ sư thiết kế bắt buộc phải ghi rõ mác thép SUS 316 hoặc SUS 316L trong hồ sơ mời thầu:
3.1. Môi trường chứa muối Clorua và các gốc Halogenua (Cl-, Br-, F-)
Khi nồng độ ion Clorua trong dung dịch vượt quá 200 ppm (ở nhiệt độ phòng) hoặc vượt 50 ppm (ở nhiệt độ > 50°C), inox 304 chắc chắn sẽ xuất hiện ăn mòn rỗ sau thời gian ngắn. Các ứng dụng thực tế bắt buộc dùng 316 bao gồm: tháp khử mặn nước biển, bồn khuấy nước muối bão hòa NaCl, bể điện phân dung dịch muối, dây chuyền clo hóa hữu cơ và các hệ thống trao đổi nhiệt sử dụng nước làm mát tuần hoàn có hàm lượng khoáng clorua cao.
3.2. Axit Sunfuric (H2SO4) loãng và trung bình
Axit Sunfuric là “vua của hóa chất công nghiệp” nhưng cũng là axit khử cực mạnh. Inox 304 bị hòa tan nhanh chóng trong H2SO4 ở hầu hết mọi nồng độ. Trái lại, inox 316 có khả năng chống chịu tốt Axit Sunfuric ở nồng độ loãng ≤ 10% ở nhiệt độ phòng (≤ 25°C) hoặc ở nồng độ cực đậm đặc (> 80% nguội). Bổ sung 2.5% Mo giúp làm giảm tốc độ ăn mòn thụ động xuống dưới mức 0.1 mm/năm, đảm bảo an toàn tuyệt đối cho các bể chứa hóa chất trung gian và tháp rửa khí Sunfua.
3.3. Axit Photphoric (H3PO4) và tổ hợp sản xuất phân bón hóa học
Trong công nghệ sản xuất phân bón NPK, DAP và axit photphoric kỹ thuật (trích ly từ quặng apatit), dung dịch luôn lẫn tạp chất ion Florua (F–), Clorua và Silicat. Inox 304 sẽ bị ăn mòn bề mặt toàn diện. Inox 316/316L là tiêu chuẩn tối thiểu bắt buộc để chế tạo cánh khuấy bồn phản ứng phân giải quặng và ống dẫn dịch axit photphoric nóng tới 85°C.
3.4. Axit hữu cơ nồng độ cao ở nhiệt độ cao (Axit Axetic, Formic, Citric)
Các axit hữu cơ như Axit Axetic (CH3COOH) và Axit Formic (HCOOH) khi ở trạng thái sôi hoặc hơi bay bốc có tính xâm thực màng kim loại rất mạnh. Inox 304 chỉ chịu được axit axetic nguội loãng. Khi gia nhiệt chưng cất axit axetic băng (nồng độ > 99%) hoặc bồn phản ứng este hóa, inox 316 là vật liệu duy nhất trong phân khúc thép không gỉ phổ thông ngăn ngừa được hiện tượng thủng rỗ màng ngưng tụ hơi. Đây cũng là tiêu chuẩn áp dụng tương đồng trong các bồn chiết xuất của nhà máy inox ngành dược phẩm chuẩn cGMP.
3.5. Hệ thống xử lý khí thải Scrubber và tháp hấp thụ SO2, NOx
Khí thải công nghiệp chứa hơi SO2, SO3, Cl2 khi gặp hơi nước ngưng tụ trong tháp đệm Scrubber sẽ tạo thành các hạt sương axit Sunfurơ (H2SO3) và axit Clric có độ pH < 2. Sử dụng inox 304 làm vách tháp hoặc sàn đỡ đệm sẽ bị rỉ mục sau 3 – 6 tháng. Toàn bộ vỏ tháp Scrubber, vòi phun béc tưới và quạt hút cưỡng bức trong khu xử lý khí thải hóa chất đều bắt buộc gia công từ tấm inox 316/316L.
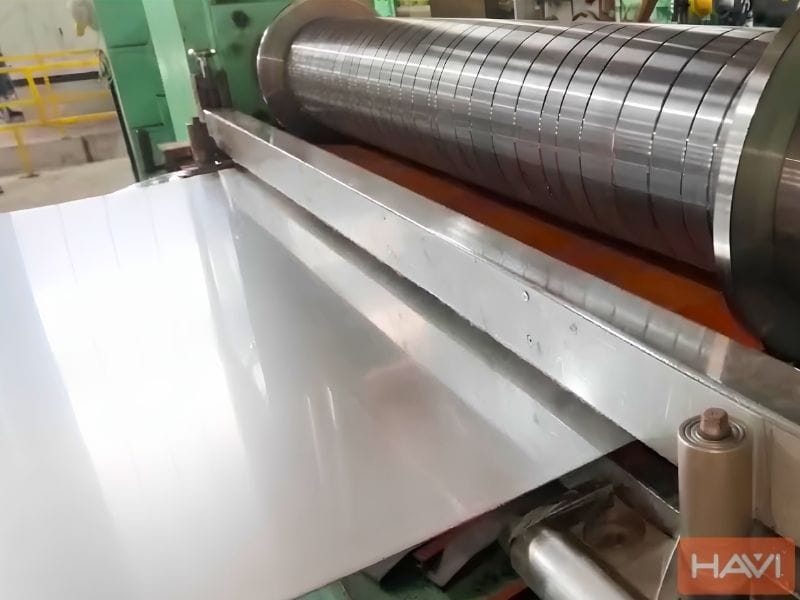
Hình 3: Tấm inox 316L cán nóng dày được lốc tròn và hàn tự động chế tạo thân tháp phản ứng chịu axit áp lực cao.
4. Bảng tra cứu tương thích hóa chất thông dụng: Inox 304 vs Inox 316
Bảng đối soát mức độ kháng ăn mòn dưới đây được tổng hợp từ cẩm nang kỹ thuật luyện kim ASM Handbook và tiêu chuẩn vật liệu hóa chất Outokumpu Corrosion Handbook:
5. So sánh thông số kỹ thuật & Thành phần hóa lý: SUS 304, 316, 316L và Duplex 2205
Lựa chọn vật liệu chịu hóa chất không chỉ là bài toán chống ăn mòn mà còn phải cân đối giữa khả năng gia công hàn, độ bền cơ tính chịu áp suất và chi phí đầu tư phôi tấm ban đầu:
💡 Khuyến cáo từ Kỹ sư Vật liệu Inox Havi: Đối với bồn chứa hóa chất có chiều dày thành tấm từ 6.0mm trở lên hoặc các kết cấu hàn liên tục không thể ủ nhiệt sau khi hàn, các chủ đầu tư luôn luôn nên chỉ định SUS 316L thay vì SUS 316 tiêu chuẩn. Mức chênh lệch đơn giá chỉ khoảng 2.000 – 3.000 đ/kg nhưng loại bỏ hoàn toàn 100% rủi ro ăn mòn tinh giới bục mối hàn.

Hình 4: Tấm inox 316L cắt CNC bản mã mặt bích và tai cẩu bồn chịu hóa chất với độ chính xác cơ khí cao tại xưởng HaVi.
6. Bảng báo giá tấm inox 316 & 316L công nghiệp tại Tổng kho HaVi (Mới nhất 2026)
Tổng kho Inox Havi luôn có sẵn lượng tồn kho lớn các dòng tấm inox 316 công nghiệp cán nóng No.1 và cán nguội 2B khổ tiêu chuẩn (1219×2438mm, 1500×3000mm, 1500×6000mm) hoặc cắt lẻ quy cách theo bản vẽ dự án:
* Lưu ý: Bảng giá trên là giá tham khảo chưa bao gồm VAT và có thể biến động theo tỷ giá LME Niken/Molypden thế giới. Quý khách lấy số lượng lớn theo tấn hoặc dự án công trình vui lòng gọi trực tiếp 0963.800.396 để nhận chiết khấu thương mại tốt nhất.
7. 4 Lưu ý sống còn khi gia công bồn bể & đường ống inox 316 cho nhà máy hóa chất
Chọn đúng mác inox 316/316L mới chỉ hoàn thành 50% yêu cầu kỹ thuật. 50% tuổi thọ còn lại của thiết bị phụ thuộc hoàn toàn vào quy trình cơ khí gia công, chế tạo và xử lý mối hàn:
- Sử dụng vật liệu hàn tương thích cao (ER316L / E316L): Tuyệt đối không dùng que hàn inox 308L để hàn tấm inox 316L, vì sẽ làm loãng hàm lượng Molypden trong kim loại đắp của mối hàn xuống dưới 1.5%, biến mối hàn thành điểm “tử huyệt” bị ăn mòn thủng trước tiên. Khi hàn inox 316 với thép cacbon, bắt buộc dùng que hàn hợp kim chuyển tiếp ER309LMo.
- Tẩy xỉ hàn (Pickling) và Thụ động hóa (Passivation) bắt buộc: Vệt màu nhiệt (Heat tint / nhiệt luyện) sinh ra quanh mối hàn là lớp xỉ oxit xốp nghèo crom. Cần tẩy sạch bằng dung dịch gel axit chuyên dụng (HF + HNO3) hoặc máy làm sạch điện hóa, sau đó thụ động hóa bề mặt để kích hoạt màng bảo vệ Cr2O3 tái sinh hoàn hảo.
- Chống nhiễm bẩn chéo hạt sắt (Cross-contamination): Trong xưởng gia công chế tạo, tuyệt đối không dùng chung đá mài, chổi cước thép, kẹp gá phôi của thép cacbon cho tấm inox 316. Bụi sắt tự do bám vào bề mặt inox sẽ bị rỉ sét tại chỗ, tạo ổ vi pin điện hóa kích hoạt ăn mòn lỗ Pitting. Ngoài ra xưởng HaVi còn cung cấp dịch vụ xẻ băng inox cuộn theo yêu cầu bọc lót chống trầy xước chuyên dụng cho các ống gió hút mùi hóa chất.
- Triệt tiêu góc chết (Dead legs) và thiết kế dốc xả đáy: Các đường ống hóa chất và đáy bồn phải có độ dốc tối thiểu 1.5% về phía van xả. Tuyệt đối không để tồn tại các đoạn ống cụt “dead leg” chứa dung dịch ứ đọng lâu ngày không lưu thông, nơi vi khuẩn kỵ khí và cặn clorua tích tụ ăn mòn cục bộ.

Hình 5: Kho hàng Inox Havi tại Hà Nội luôn sẵn sàng các kiện phôi tấm inox 316, 316L cán nóng và cán nguội đủ CO/CQ xuất xưởng.
Câu hỏi thường gặp về inox cho nhà máy hoá chất (FAQ)
1. Inox 304 có dùng được cho môi trường kiềm xút NaOH trong nhà máy hóa chất không?
Có thể dùng tốt ở điều kiện nhiệt độ thường. Inox 304 có khả năng kháng kiềm rất tốt đối với dung dịch NaOH nồng độ tới 50% ở nhiệt độ dưới 65°C. Trong điều kiện này, không cần thiết phải tốn kém nâng cấp lên inox 316 vì xút kiềm không chứa ion Clorua ăn mòn rỗ. Tuy nhiên, nếu xút NaOH ở nhiệt độ cao > 80°C – 100°C, cả 304 và 316 đều có nguy cơ nứt ăn mòn giòn do kiềm (Caustic Embrittlement), khi đó bắt buộc dùng hợp kim Niken nguyên chất như Nickel 200 hoặc Monel 400.
2. Tại sao inox 316 vẫn bị ăn mòn thủng trong môi trường Axit Clohydric (HCl)?
Axit Clohydric (HCl) là axit khử cực mạnh giải phóng mật độ ion Clorua tự do cực cao kết hợp môi trường pH siêu thấp. Kể cả hàm lượng 2% – 3% Molypden trong inox 316 cũng không đủ khả năng bù đắp và duy trì màng thụ động trước sự tấn công phá hủy liên tục của HCl. Không bao giờ dùng thép không gỉ họ Austenit (201, 304, 316) chứa axit HCl. Thiết bị chứa HCl bắt buộc phải dùng vật liệu lót nhựa fluoropolymer (PTFE, PVDF), bồn composite FRP hoặc hợp kim Niken cao cấp Hastelloy C-276 / Tantalum.
3. Khi nào nhà máy hóa chất cần nâng cấp từ Inox 316 lên Thép Duplex 2205?
Nhà máy nên nâng cấp lên Duplex 2205 (S32205) trong 2 trường hợp: (1) Môi trường Clorua rất đậm đặc (> 2.000 – 5.000 ppm) ở nhiệt độ > 60°C vượt quá giới hạn an toàn PREN 25 của inox 316; (2) Hệ thống bồn áp lực cao hoặc cánh khuấy rung động mạnh đòi hỏi giới hạn chảy cao gấp đôi so với 316L (Yield Strength của Duplex đạt ≥ 450 MPa so với chỉ 220 MPa của 316L), giúp giảm 30% – 40% độ dày thành bồn, tiết kiệm đáng kể trọng lượng và chi phí vật tư.
4. Tổng kho Inox Havi có cung cấp chứng chỉ CO/CQ và test thành phần Molypden không?
100% phôi tấm inox 316 và 316L xuất kho tại Inox Havi đều đi kèm chứng chỉ xuất xứ (CO) và chứng chỉ chất lượng (CQ / Mill Test Certificate) từ nhà máy sản xuất gốc, ghi rõ tỷ lệ phần trăm các nguyên tố hóa học (%Cr, %Ni, %Mo, %C) và kết quả thử nghiệm cơ tính. Đối với các dự án hóa chất trọng điểm, Inox Havi sẵn sàng hỗ trợ khách hàng kiểm tra quang phổ phát xạ trực tiếp tại kho hoặc gửi mẫu kiểm định độc lập tại các trung tâm đo lường chất lượng Quatest.
TỔNG KHO VẬT TƯ INOX 316/316L CHỊU HÓA CHẤT MIỀN BẮC
Nhập khẩu trực tiếp phôi tấm inox cán nóng No.1 & cán nguội 2B – Cắt CNC plasma/laser bản mã, mặt bích theo bản vẽ kỹ thuật
CÔNG TY CỔ PHẦN ĐẦU TƯ HAVI VIỆT NAM
B04-L09 Biệt thự An Phú, KĐT Nam Cường, Dương Nội, Hà Đông, Hà Nội
Cần bảng chào giá dự toán công trình hoặc kiểm định mẫu phôi 316/316L?