Dung sai tấm inox theo tiêu chuẩn quốc tế ASTM A480 / ASTM A480M là giới hạn sai lệch kích thước hình học cho phép (bao gồm độ dày, chiều rộng, chiều dài, độ cong mép camber và độ phẳng flatness) trong quá trình cán nóng hoặc cán nguội thép không gỉ.
Đối với tấm cán nguội (Sheet), dung sai độ dày tiêu chuẩn thường dao động từ ±0.02mm đến ±0.15mm tùy theo khổ tôn; trong khi tấm cán nóng (Plate) cho phép dung sai dương từ +0.30mm đến +1.20mm và khống chế nghiêm ngặt dung sai âm không được hụt quá -0.25mm (0.010 in). Việc kiểm soát chuẩn xác dung sai là điều kiện tiên quyết đảm bảo độ ngấu đường hàn áp lực, loại bỏ lỗi kẹt cối chấn dập CNC và bảo toàn tính toàn vẹn cơ lý tính của kết cấu công trình.
Tại Tổng kho Inox HaVi, 100% các kiện tấm kiện cuộn xuất xưởng từ các tập đoàn thép hàng đầu thế giới (Posco, Tisco, Yusco, Hyundai Steel) đều được kiểm định bằng thiết bị đo kỹ thuật số và đi kèm chứng chỉ Mill Test Certificate gốc. Quý kỹ sư cơ khí chế tạo và nhà thầu dự án có thể tham khảo toàn bộ bảng tra cứu kỹ thuật và lựa chọn các mác tiêu chuẩn tấm inox tại HaVi với đầy đủ mác Austenitic (SUS 304, 316) và Ferritic (SUS 430, 201) theo đúng dải dung sai thiết kế.
📞 Hỗ trợ kỹ thuật kiểm định dung sai & Nhận báo giá tấm inox chuẩn ASTM: Hotline: 0963.800.396
1. ASTM A480 là gì? Tầm quan trọng sống còn của dung sai tấm inox trong chế tạo cơ khí
Trong hệ thống tiêu chuẩn kỹ thuật luyện kim của Hiệp hội Thí nghiệm và Vật liệu Hoa Kỳ (ASTM International), ASTM A480 / A480M có tên gọi đầy đủ là “Standard Specification for General Requirements for Flat-Rolled Stainless and Heat-Resisting Steel Plate, Sheet, and Strip” (Quy chuẩn kỹ thuật chung cho thép không gỉ và thép chịu nhiệt dạng cán phẳng: Tấm dày, Tấm mỏng và Cuộn xẻ băng).
Tiêu chuẩn này được xem là “bộ luật tham chiếu cơ bản” quy định toàn diện các chỉ tiêu kích thước hình học, phương pháp kiểm tra chất lượng bề mặt và các ngưỡng sai số chấp nhận được trong giao thương thương mại quốc tế:
1.1. Phân loại sản phẩm cán phẳng theo định nghĩa của ASTM A480
ASTM A480 phân định rạch ròi 3 nhóm sản phẩm thép không gỉ phẳng để áp dụng các bộ bảng dung sai riêng biệt:
- Tấm mỏng (Sheet): Các sản phẩm có độ dày dưới 4.76 mm (3/16 inch) và chiều rộng từ 610 mm (24 inch) trở lên. Nhóm này phần lớn được sản xuất bằng phương pháp cán nguội liên tục, bề mặt 2B, BA, No.4 hoặc Hairline.
- Tấm dày công nghiệp (Plate): Các sản phẩm có độ dày từ 4.76 mm (3/16 inch) trở lên và chiều rộng trên 254 mm (10 inch). Nhóm này thường là phôi cán nóng bề mặt No.1 (Hot Rolled, Annealed and Pickled), phục vụ chế tạo bồn bể áp lực, kết cấu dầm chịu lực và mặt bích đường ống.
- Dải băng xẻ (Strip): Sản phẩm cán nguội có độ dày dưới 4.76 mm nhưng chiều rộng hẹp dưới 610 mm (24 inch).
1.2. Hậu quả kỹ thuật khi mua phải tấm inox vượt ngưỡng dung sai cho phép
Trong gia công cơ khí chính xác và chế tạo thiết bị áp lực, việc sử dụng các lô hàng dung sai tấm inox bị lỗi âm quá mức (tôn gầy, tôn thiếu ly) hoặc độ phẳng lượn sóng sẽ dẫn đến hàng loạt sự cố nghiêm trọng:
- Rủi ro nổ vỡ bồn áp lực & không qua được kiểm định: Khi thiết kế bồn chứa hóa chất hoặc nồi hơi theo chuẩn ASME Section VIII, độ dày thành bồn được tính toán nghiêm ngặt dựa trên áp suất thiết kế. Nếu phôi tấm 10mm bị dung sai âm đến 0.6mm – 0.8mm (vượt ngưỡng cho phép), bồn sẽ không đủ khả năng chịu áp và bị từ chối cấp phép kiểm định an toàn công nghiệp.
- Lỗi gập mép và sai góc chấn trên máy chấn CNC: Góc chấn tự động phụ thuộc vào chiều dày phôi đặt vào cối. Khi phôi tấm có độ dày không đồng đều giữa đầu tấm và cuối tấm, góc chấn thực tế sẽ bị lệch từ 1° đến 3°, khiến các chi tiết lắp ghép vỏ tủ điện, vách thang máy bị vênh mép, hở khe ron.
- Tia cắt Laser bị lệch tiêu cự: Phôi tấm inox bị dợn sóng (vượt dung sai Flatness) làm đầu cắt laser liên tục phải bù chiều cao, dễ dẫn đến va chạm bép cắt hoặc đường cắt bị xỉ đen bavia do mất tiêu cự tối ưu.
2. Bảng tra dung sai độ dày tấm inox cán nguội theo ASTM A480
Đối với các dòng tấm inox cán nguội bề mặt 2B, BA, Hairline với độ dày danh định từ 0.3mm đến 4.0mm, dung sai độ dày được kiểm soát theo từng dải chiều dày và khổ rộng cuộn cán. Điểm đo độ dày danh định theo tiêu chuẩn ASTM A480 được tiến hành tại vị trí cách mép biên tối thiểu 10 mm (3/8 inch) đối với tấm xén mép và tối thiểu 25 mm (1 inch) đối với cuộn nguyên mép cán (Mill Edge):
| Dải độ dày danh định (mm) | Khổ rộng W ≤ 1000 mm | Khổ rộng 1000 < W ≤ 1300 mm | Khổ rộng 1300 < W ≤ 1500 mm |
|---|---|---|---|
| Từ 0.30 đến dưới 0.40 mm | ± 0.025 mm | ± 0.030 mm | ± 0.035 mm |
| Từ 0.40 đến dưới 0.60 mm | ± 0.035 mm | ± 0.040 mm | ± 0.045 mm |
| Từ 0.60 đến dưới 0.80 mm | ± 0.040 mm | ± 0.045 mm | ± 0.050 mm |
| Từ 0.80 đến dưới 1.00 mm | ± 0.045 mm | ± 0.050 mm | ± 0.060 mm |
| Từ 1.00 đến dưới 1.25 mm | ± 0.050 mm | ± 0.060 mm | ± 0.070 mm |
| Từ 1.25 đến dưới 1.50 mm | ± 0.060 mm | ± 0.070 mm | ± 0.080 mm |
| Từ 1.50 đến dưới 2.00 mm | ± 0.070 mm | ± 0.080 mm | ± 0.090 mm |
| Từ 2.00 đến dưới 2.50 mm | ± 0.080 mm | ± 0.090 mm | ± 0.100 mm |
| Từ 2.50 đến dưới 3.00 mm | ± 0.090 mm | ± 0.100 mm | ± 0.120 mm |
| Từ 3.00 đến dưới 4.76 mm | ± 0.110 mm | ± 0.120 mm | ± 0.140 mm |
* Nhận xét kỹ thuật: Khổ tấm càng rộng thì dung sai cán nguội cho phép càng nới lỏng do biến dạng đàn hồi tại khu vực giữa trục cán. Các lô hàng xuất xưởng tại HaVi luôn duy trì dải dung sai thực tế ở nửa cận dưới chuẩn ASTM để đảm bảo quyền lợi tối đa về diện tích gia công cho khách hàng.
3. Bảng tra dung sai độ dày tấm inox cán nóng theo ASTM A480
Đối với phôi tấm dày cán nóng công nghiệp bề mặt No.1 có độ dày từ 4.76mm đến 50mm, quy tắc dung sai của ASTM A480 áp dụng nguyên tắc thiên lệch dương :
Theo mục 14.1.2 của tiêu chuẩn ASTM A480/A480M, chiều dày thực tế tại bất kỳ điểm nào trên tấm cán nóng không được phép nhỏ hơn chiều dày danh định quá 0.25 mm (0.010 in), bất kể tấm dày 5mm hay 50mm. Dung sai dương (+) được nới rộng tùy theo độ dày và khổ rộng để đảm bảo an toàn kết cấu chịu áp.
| Độ dày danh định (mm) | Khổ rộng W ≤ 1500 mm | Khổ rộng 1500 < W ≤ 2100 mm | Dung sai âm khống chế |
|---|---|---|---|
| Từ 4.76 đến dưới 10.0 mm (5 ly – 8 ly) | +0.75 mm | +0.90 mm | -0.25 mm (Cố định) |
| Từ 10.0 đến dưới 16.0 mm (10 ly – 14 ly) | +0.90 mm | +1.10 mm | -0.25 mm (Cố định) |
| Từ 16.0 đến dưới 25.0 mm (16 ly – 20 ly) | +1.10 mm | +1.30 mm | -0.25 mm (Cố định) |
| Từ 25.0 đến dưới 40.0 mm (25 ly – 35 ly) | +1.40 mm | +1.65 mm | -0.25 mm (Cố định) |
| Từ 40.0 đến 50.0 mm (40 ly – 50 ly) | +1.80 mm | +2.10 mm | -0.25 mm (Cố định) |
4. Bảng tra dung sai kích thước khổ tấm: Chiều rộng, chiều dài và độ vuông góc
Bên cạnh chiều dày, kích thước ngoại quan của tấm inox khi cắt quy cách phẳng bằng máy chém thủy lực hoặc xả băng tự động cũng phải tuân thủ nghiêm ngặt theo bảng sau:
| Hạng mục kiểm tra | Quy cách khổ tấm | Dung sai ASTM A480 | Dung sai gia công thực tế HaVi |
|---|---|---|---|
| Dung sai chiều rộng (Width) | Khổ ≤ 1219 mm | +1.6 mm / -0.0 mm | +0.8 mm / -0.0 mm |
| Dung sai chiều rộng (Width) | Khổ > 1219 mm đến 1524 mm | +3.2 mm / -0.0 mm | +1.2 mm / -0.0 mm |
| Dung sai chiều dài (Length) | Dài ≤ 3000 mm (Khổ 2m, 2.4m, 3m) | +3.2 mm / -0.0 mm | +1.5 mm / -0.0 mm |
| Dung sai chiều dài (Length) | Dài 3000 mm – 6000 mm | +6.4 mm / -0.0 mm | +2.5 mm / -0.0 mm |
| Độ vuông góc (Camber / Squareness) | Đo chênh lệch 2 đường chéo | ≤ 1.6 mm trên 1000 mm chiều rộng | ≤ 0.8 mm trên 1000 mm chiều rộng |
5. Tiêu chuẩn độ phẳng và độ cong cạnh theo ASTM A480
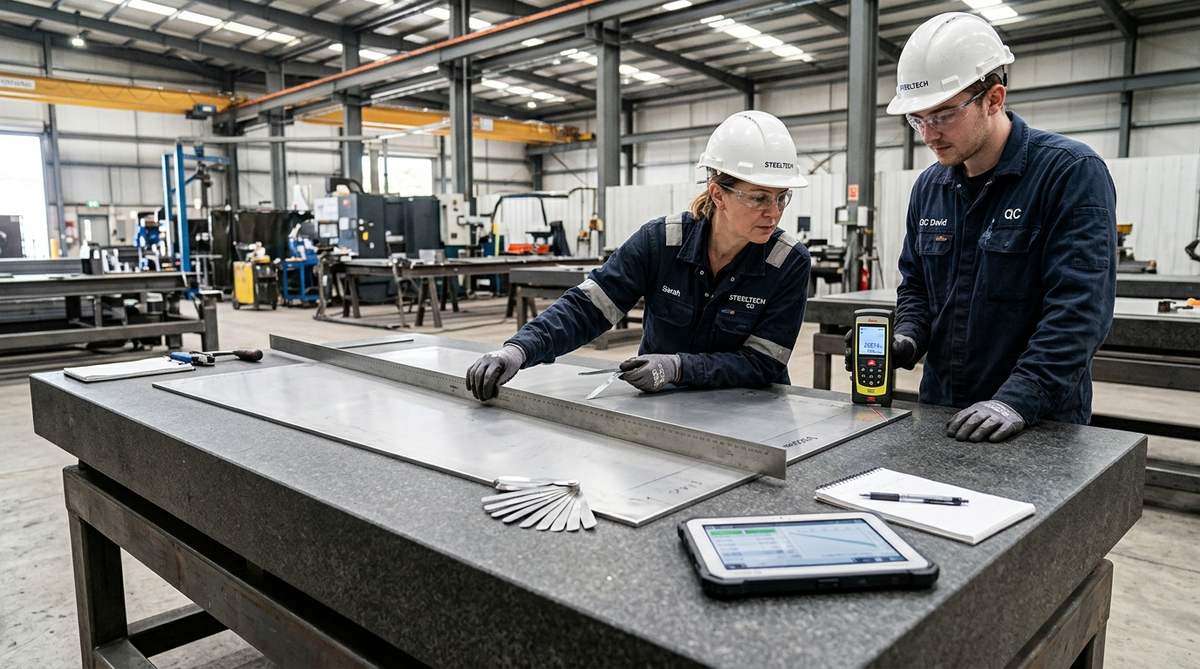
Độ phẳng là chỉ tiêu kỹ thuật sống còn quyết định độ chính xác khi dập chấn cabin thang máy, vỏ tủ điện thiết bị và mặt bàn thao tác chế biến thực phẩm. Tiêu chuẩn ASTM A480 quy định độ phẳng thông qua khoảng cách lớn nhất giữa bề mặt tấm tự do nằm trên bàn phẳng chuẩn với mép thước rà thẳng:
5.1. Phân cấp độ phẳng: Tiêu chuẩn thông thường vs Căng kéo phẳng cao cấp
- Độ phẳng tiêu chuẩn: Áp dụng cho các phôi tấm cắt xả thông thường. Chiều cao bước sóng lượn (Wave Height) cho phép tối đa từ 6.0 mm đến 10.0 mm trên mỗi mét chiều dài.
- Độ phẳng siêu kéo căng: Dành riêng cho các dự án ốp vách thang máy cao tầng, mặt dựng tòa nhà và cắt laser CNC vi mạch. Tấm phôi được đưa qua máy nắn kéo căng thủy lực đa trục, triệt tiêu hoàn toàn ứng suất nội tại của cuộn cán, đưa độ lệch phẳng về dưới ≤ 2.0 mm trên 1 mét chiều dài.
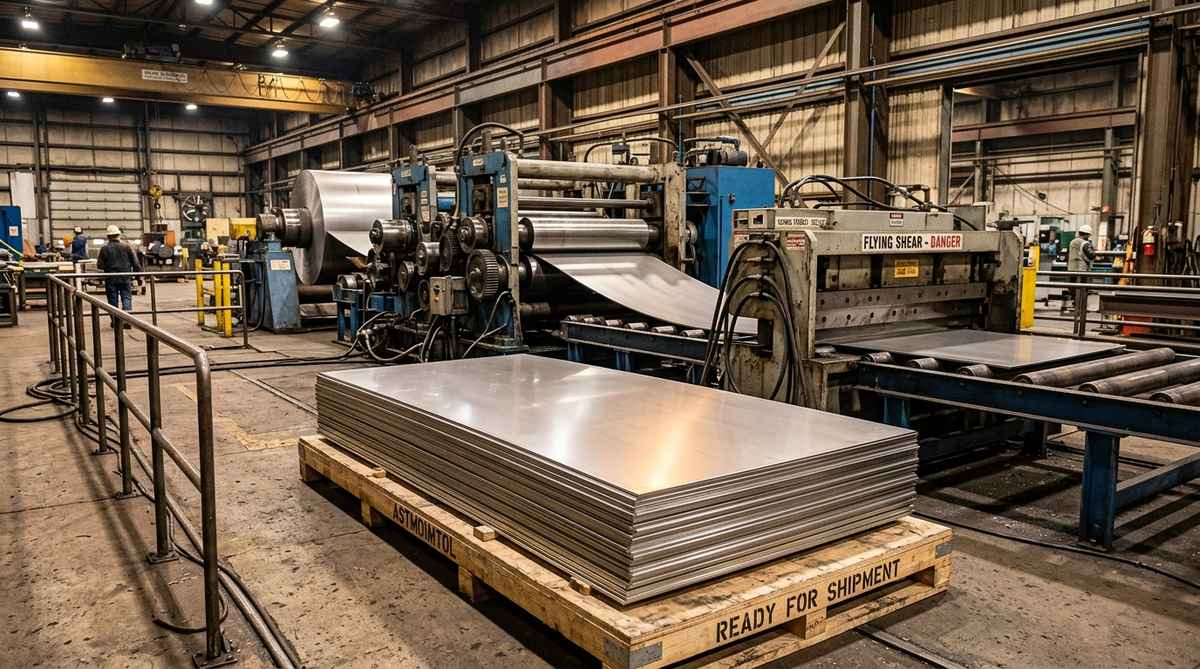
Đối với các xưởng sản xuất có nhu cầu dập vuốt chi tiết hoặc xẻ băng theo quy cách riêng, HaVi cung cấp giải pháp xả cuộn xẻ băng chính xác trên hệ thống máy xẻ băng tự động cao cấp: tìm hiểu thêm về dịch vụ cuộn inox xả băng với mép cắt mịn màng, triệt tiêu gờ bavia và độ cong lưỡi liềm (Edge Camber ≤ 1.0mm/m).
6. Quy trình 4 bước đo kiểm tra dung sai tấm inox chuẩn QC tại Tổng kho HaVi
Để đảm bảo tính minh bạch và bảo vệ tối đa quyền lợi cho nhà thầu cơ khí, mọi kiện hàng tấm inox trước khi xuất kho HaVi đều trải qua quy trình kiểm soát chất lượng 4 bước nghiêm ngặt:
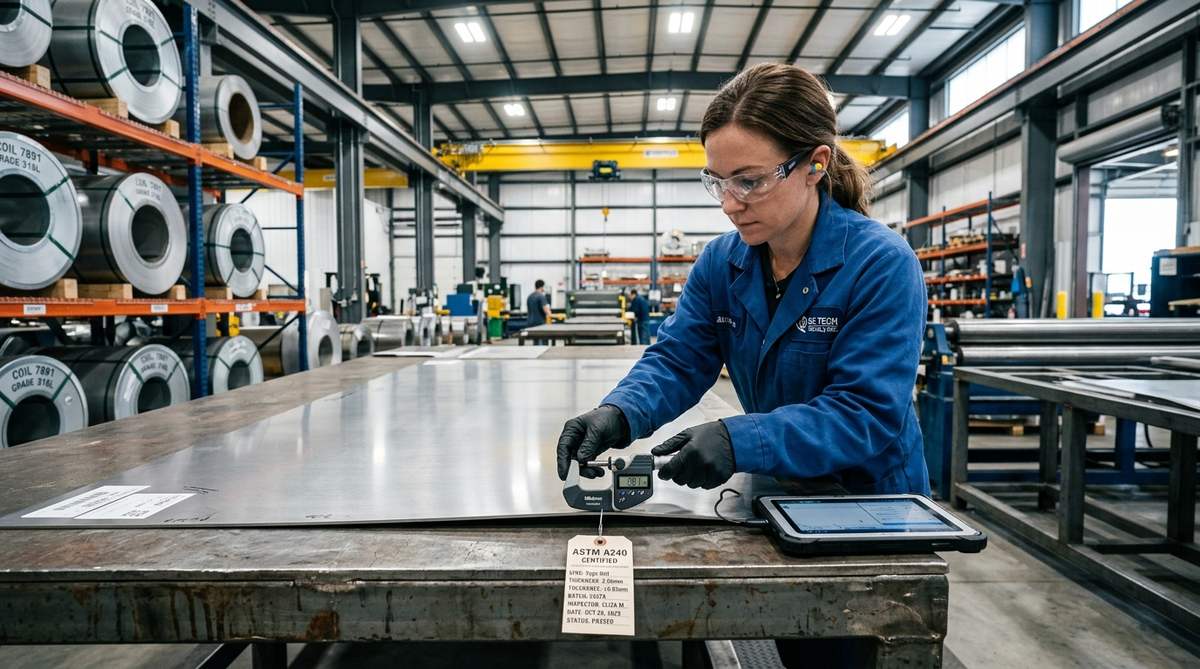
- Đo chiều dày đa điểm bằng thước Panme kỹ thuật số Mitutoyo: Kỹ sư QC tiến hành đo tại 5 vị trí: 4 góc phôi (cách mép 20mm) và 1 điểm trung tâm cạnh dài để xác nhận độ đồng đều chiều dày, đối chiếu với dải dung sai cho phép trong bảng Mill Test Certificate.
- Rà độ phẳng và kiểm tra đường chéo bằng thước rà phẳng & thước lá: Đặt phôi tấm nằm tự do trên bàn đá granite kiểm định phẳng, rà thước thẳng trên các phương ngang, dọc, chéo để xác định khe hở độ phẳng lớn nhất.
- Bắn máy quang phổ phân tích thành phần hợp kim (PMI Test): Kiểm tra nhanh hàm lượng nguyên tố Crom (Cr ≥ 18.0%), Niken (Ni ≥ 8.0%) đối với SUS 304 hoặc Molipden (Mo ≥ 2.0%) đối với SUS 316 để loại trừ rủi ro nhầm lẫn mác thép.
- Niêm phong pallet và cấp chứng chỉ Mill Test Certificate bản gốc: Kiện hàng được đóng đai thép, chèn nẹp góc bảo vệ, quấn màng co chống ẩm PE kèm theo hồ sơ CO/CQ chính hãng nhà máy.
⚙️ Chính sách bảo hành dung sai & Cung ứng tấm inox chuẩn ASTM tại HaVi:
- Cam kết 100% chuẩn dung sai ASTM A480: Hoàn tiền 100% hoặc đổi trả ngay lập tức nếu độ dày phôi tấm giao vượt quá ngưỡng sai lệch âm quy định trong hợp đồng kỹ thuật.
- Cung cấp đầy đủ chứng chỉ gốc CO/CQ: Đối chiếu trực tiếp số Heat Number in nổi trên phôi thép với phiếu kiểm nghiệm xuất xưởng của các nhà máy Posco, Tisco, Yusco, Hyundai Steel.
- Dịch vụ cắt laser CNC & Xả cuộn nắn phẳng theo yêu cầu: Cắt bản mã, đục lỗ mặt bích, xẻ băng quy cách lẻ chính xác sai số ±0.1mm bằng máy cắt laser công suất cao.
- Giao hàng liên tỉnh siêu tốc: Đội xe tải vận chuyển chuyên dụng hỗ trợ hạ hàng tận công trình tại Hà Nội trong 24h và các tỉnh lân cận trong 48h.
👉 Quý kỹ sư cần tư vấn dải dung sai phù hợp cho dự án hoặc nhận báo giá sỉ tấm inox hôm nay? Gửi bản vẽ kỹ thuật về Email: ctcphavivn@gmail.com hoặc gọi Hotline: 0963.800.396 để được hỗ trợ chuyên sâu 24/7!
7. Câu hỏi thường gặp về dung sai tấm inox theo chuẩn ASTM A480 (FAQ)
1. Tấm inox 304 dày 1.0mm theo chuẩn ASTM A480 có thể mỏng nhất bao nhiêu mm?
Đối với tấm inox cán nguội (Sheet) khổ rộng 1219mm (khổ 4 ft), dung sai chiều dày theo ASTM A480 cho dải từ 0.8mm – 1.0mm là ±0.05 mm. Do đó, chiều dày thực tế mỏng nhất được phép là 0.95 mm. Nếu tấm có chiều dày thực tế dưới 0.95mm (ví dụ 0.88mm hay 0.90mm) thì lô hàng đó đã vi phạm tiêu chuẩn kỹ thuật ASTM và là dòng “tôn gầy” kém chất lượng.
2. Vì sao tấm inox cán nóng (Plate) lại có dung sai dương (+) lớn hơn nhiều so với dung sai âm (-)?
Quy định này xuất phát từ nguyên lý an toàn chịu lực trong cơ khí công nghiệp. Tiêu chuẩn ASTM quy định dung sai âm không được hụt quá -0.25mm để tránh việc kết cấu chịu áp bị mỏng manh gây nổ vỡ. Ngược lại, dung sai dương được nới rộng (+0.75mm – +2.0mm) vì độ dày dư thừa chỉ làm tăng tải trọng và hệ số an toàn cho kết cấu, không gây nguy hiểm kỹ thuật.
3. Điểm đo độ dày tấm inox chuẩn xác theo ASTM A480 được quy định ở đâu?
Theo điều khoản kiểm tra của ASTM A480, người kiểm tra không được đo sát ngay mép biên vì vùng này thường xảy ra hiện tượng co rút mép (Edge Drop) khi cán. Vị trí đo chuẩn bắt buộc phải cách mép cắt tối thiểu 10 mm (3/8 in) đối với tấm xén mép hoặc cách mép 25 mm (1 in) đối với cuộn nguyên mép cán mộc (Mill Edge).
4. Tổng kho HaVi có cam kết cung cấp bảng đo kiểm tra dung sai thực tế cho từng kiện hàng không?
Có. 100% đơn hàng xuất kho tại HaVi đều đi kèm phiếu kiểm nghiệm xuất xưởng (Mill Test Certificate) ghi rõ số đo dung sai độ dày thực tế và số mẻ nấu (Heat No.). Khách hàng có thể cùng kỹ sư QC của HaVi trực tiếp đo kiểm tra ngẫu nhiên bằng panme điện tử trước khi ký biên bản bàn giao và thanh toán.
CÔNG TY CỔ PHẦN ĐẦU TƯ HAVI VIỆT NAM
Văn phòng đại diện: B04-L09 Biệt thự An Phú, Khu đô thị mới Dương Nội, Phường Dương Nội, Quận Hà Đông, TP. Hà Nội
Kho hàng: KCN Hưng Yên, Hà Nội
Hotline: 0963.800.396 | Email: ctcphavivn@gmail.com
Website: https://havivietnam.com