Đầu tư máy cắt tấm inox là một trong những quyết định vốn tài sản cố định (CapEx) lớn nhất của mọi xưởng cơ khí chế tạo, định hình trực tiếp năng lực cạnh tranh và biên lợi nhuận của doanh nghiệp trong 5 – 10 năm tiếp theo. Khác với thép carbon thông thường, thép không gỉ (Inox 304, 316, 201) sở hữu độ bền kéo cao gấp đôi (520 – 750 MPa), độ dẻo dai lớn và hiện tượng hóa bền rèn nguội rất nhanh. Việc chọn sai máy cắt tấm inox (như mua máy chém thủy lực dao thép thường bị mẻ lưỡi, hoặc chọn máy cắt laser Fiber thiếu công suất nguồn dẫn đến cháy đen mép phôi) sẽ biến khoản đầu tư tiền tỷ thành gánh nặng tài chính, phát sinh chi phí bảo dưỡng liên tục và tỷ lệ phế liệu tăng vọt.
Tại Công ty Cổ phần Đầu tư HaVi Việt Nam, với kinh nghiệm nhiều năm vận hành tổ hợp xưởng cắt chấn CNC quy mô công nghiệp và là nhà nhập khẩu phân phối trực tiếp tấm inox cho xưởng gia công trên toàn quốc, chúng tôi đúc kết bộ tiêu chí kỹ thuật chuẩn mực giúp các chủ xưởng lựa chọn cấu hình máy cắt tối ưu nhất theo từng phân khúc sản phẩm, ngân sách và thời gian thu hồi vốn nhanh nhất.
📞 Tư vấn giải pháp thiết bị cắt & Báo giá phôi tấm inox giá sỉ tại kho: Hotline: 0963.800.396
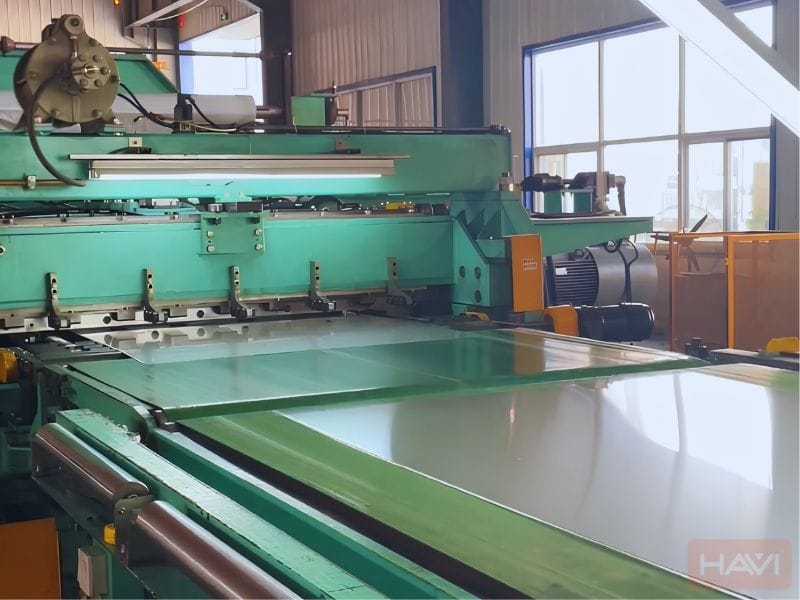
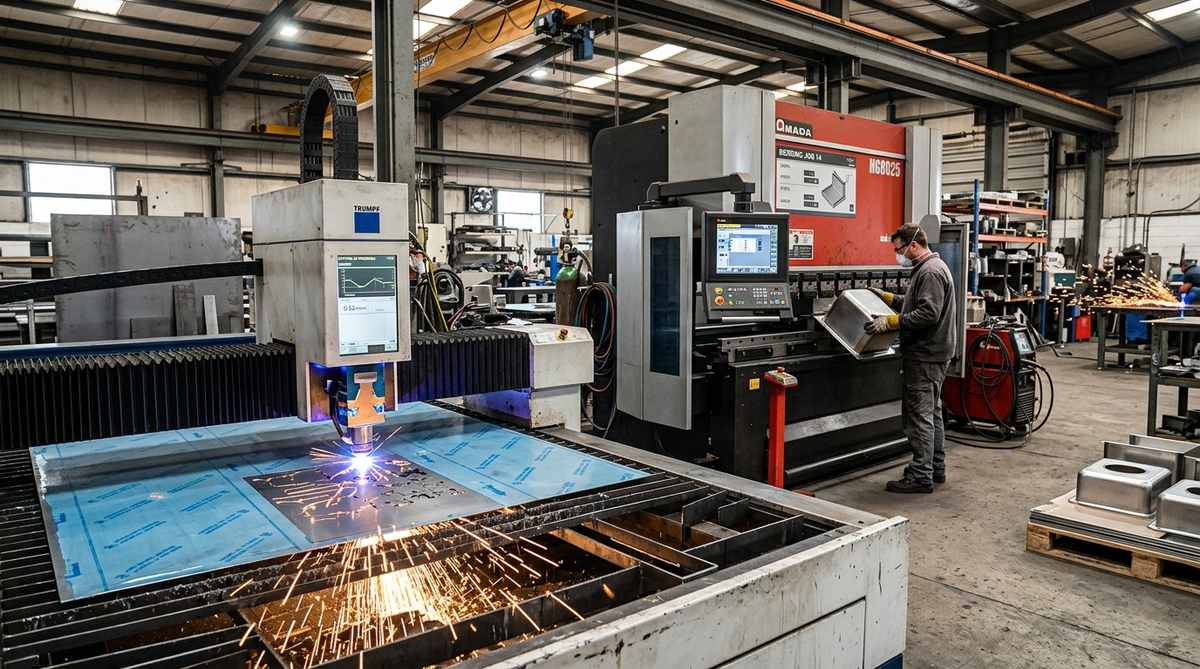
Hình ảnh một dây chuyền máy cắt tấm inox ở xưởng gia công cơ khí
1. Phân loại 4 dòng máy cắt tấm inox phổ biến nhất cho xưởng cơ khí hiện nay
Trên thị trường máy công cụ cơ khí, có 4 nhóm công nghệ máy cắt kim loại tấm được sử dụng cho thép không gỉ, mỗi dòng máy phục vụ một mục đích chuyên biệt:
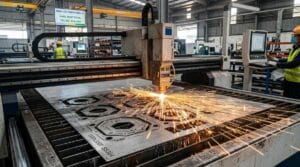
1.1. Máy cắt Laser Fiber CNC (Fiber Laser Cutting Machine) – “Vua” của cơ khí chính xác
Là bước nhảy vọt công nghệ hiện đại nhất trong gia công kim loại tấm:
- Cơ chế: Sử dụng nguồn phát laser sợi quang (Raycus, Max, IPG) hội tụ tia siêu nhỏ kết hợp bàn máy CNC điều khiển số tự động đa trục và khí cắt Nitơ cao áp.
- Thế mạnh tuyệt đối: Cắt được mọi biên dạng 2D phức tạp, đục lỗ ren bu lông siêu nhỏ, hoa văn mỹ thuật sắc sảo với dung sai cực nhỏ dưới
±0.05 mm. Mép cắt sáng bóng không ba-via, hoàn toàn không cần công đoạn mài sửa thủ công. - Đối tượng phù hợp: Xưởng chuyên sản xuất vỏ tủ bảng điện, cabin thang máy, thiết bị bếp công nghiệp, bồn bể y tế, đồ nội thất cao cấp và linh kiện máy chính xác.
1.2. Máy chém thủy lực CNC (Hydraulic Guillotine Shearing Machine) – Chuyên cắt phôi tấm thẳng
Dòng máy cắt cơ học kinh điển không thể thiếu trong các xưởng kim khí:
- Cơ chế: Sử dụng lực ép xi-lanh thủy lực tác động lên lưỡi dao cắt trượt tịnh tiến theo phương nghiêng để chém đứt phôi tấm inox theo đường thẳng từ cạnh này sang cạnh kia.
- Ưu điểm: Tốc độ cắt cực nhanh, chi phí vận hành mỗi nhát cắt rất thấp, không tốn khí phụ trợ (Nitơ/Oxy). Máy có khả năng xả phôi tấm khổ lớn thành các tấm hình chữ nhật hoặc dải băng đều đặn.
- Nhược điểm: Chỉ cắt được duy nhất đường thẳng, không thể đột lỗ hay cắt đường cong. Dao chém cắt inox bắt buộc phải là thép hợp kim đặc biệt (như Cr12MoV hoặc H13) tôi cao tần để không bị sứt mẻ lưỡi.
1.3. Máy cắt Plasma CNC (CNC Plasma Arc Cutting Machine) – Giải pháp cho phôi tấm siêu dày
Phục vụ cho các kết cấu chịu lực hạng nặng:
- Cơ chế: Dùng hồ quang plasma nhiệt độ cao nung chảy kim loại và thổi xỉ.
- Ưu điểm: Chi phí đầu tư máy rẻ hơn nhiều so với máy laser cùng khả năng cắt phôi dày từ
25mm đến 60mm. - Nhược điểm: Mép cắt có độ vát góc (Bevel) từ 3° – 7°, bám nhiều xỉ đen dưới đáy và vùng ảnh hưởng nhiệt lớn, bắt buộc phải mài phẳng lại trước khi lắp ráp.
1.4. Máy cắt đĩa cưa nguội tròn CNC (Cold Saw Cutting Machine) – Cắt góc mộng chính xác
Thường dùng cho dải tấm hẹp, thanh la inox đặc hoặc hộp định hình. Cho mạch cắt nguội hoàn toàn phẳng mịn nhưng giới hạn chiều rộng phôi cắt dưới 300mm – 500mm.
2. Bảng so sánh 4 dòng máy cắt tấm inox cho xưởng theo các chỉ tiêu cốt lõi
Bảng tổng hợp dưới đây giúp chủ xưởng đặt các dòng máy lên bàn cân kinh tế & kỹ thuật một cách trực quan:
3. 5 Tiêu chí “sống còn” khi chọn mua máy cắt tấm inox cho xưởng cơ khí
Trước khi ký hợp đồng mua máy, chủ xưởng cần rà soát kỹ lưỡng 5 tiêu chí kỹ thuật dưới đây để tránh mua nhầm thiết bị không phù hợp với đặc thù vật liệu inox:
Tiêu chí 1: Chọn công suất nguồn cắt theo độ dày phôi inox thực tế
Một sai lầm phổ biến là áp dụng bảng công suất cắt sắt thép carbon sang inox. Do tính phản xạ quang học và độ nhớt nóng chảy cao của inox, việc cắt inox đòi hỏi công suất laser cao gấp 1.4 – 1.6 lần so với thép đen cùng độ dày để đạt mép cắt bóng đẹp:
- Nếu sản phẩm chủ lực là tấm mỏng
0.5mm – 2.0mm(tủ điện, khay máng, thang máy): Nguồn 1.500W – 3.000W là lựa chọn kinh tế nhất, tốc độ cắt lên tới 15 – 25 m/phút. - Nếu gia công đa năng tấm dày
3.0mm – 8.0mm(bếp công nghiệp, bồn bể, chi tiết máy): Cần tối thiểu nguồn 6.000W – 12.000W để đảm bảo cắt xuyên ngọt ngào bằng khí Nitơ. - Nếu chuyên cắt bản mã dày
10.0mm – 20.0mm: Bắt buộc đầu tư nguồn 15.000W – 20.000W trở lên để tránh hiện tượng gợn sọc mép cắt và bavia đáy.
Tiêu chí 2: Khổ bàn làm việc của máy cắt (Working Bed Size)
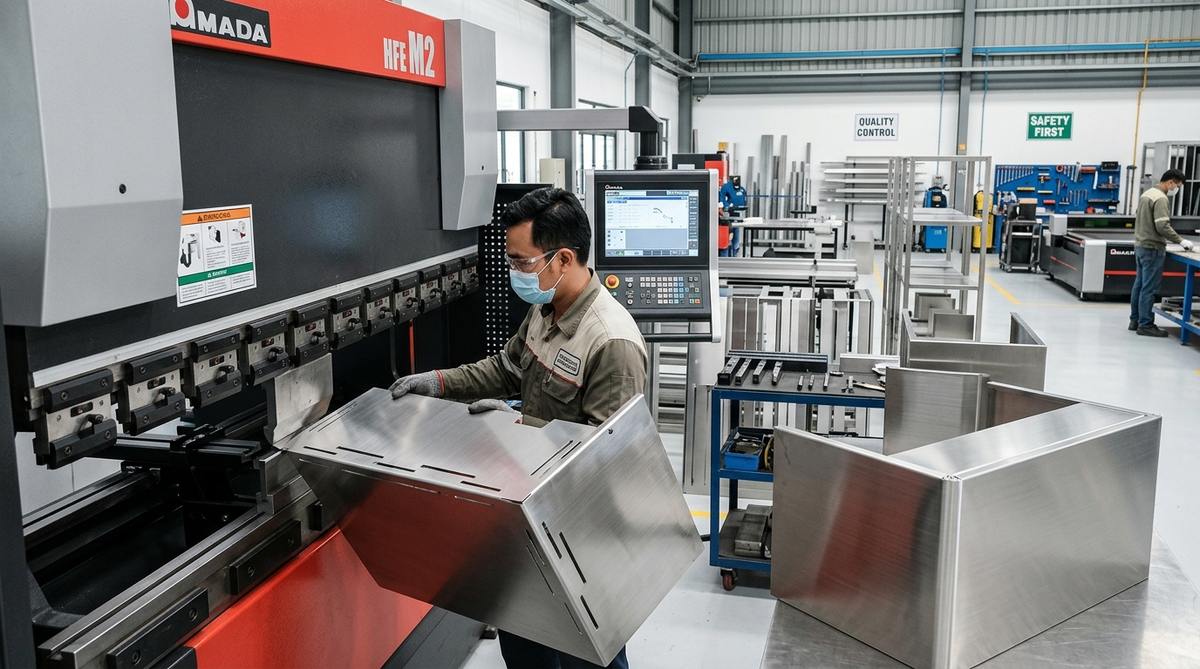
Khổ bàn máy cắt phải tương thích trực tiếp với các khổ tấm inox tiêu chuẩn công nghiệp để tránh việc phải xả phôi phụ:
- Khổ bàn 1500 × 3000 mm (Khổ thông dụng nhất): Chứa vừa vặn khổ tấm tiêu chuẩn
1219 × 2438 mmvà1500 × 3000 mm. Đây là cấu hình “vàng” đáp ứng 80% nhu cầu gia công cơ khí dân dụng và công nghiệp. - Khổ bàn 2000 × 4000 mm hoặc 2000 × 6000 mm: Phù hợp cho các xưởng chế tạo bồn bể cỡ lớn, thùng xe tải hoặc dầm kết cấu dài. Cắt trọn tấm inox ngoại cỡ mà không cần hàn nối phôi.
- Khuyến nghị tính năng bàn đôi luân chuyển (Shuttle Table): Giúp nạp phôi tấm mới trong khi máy vẫn đang cắt tấm cũ, nâng công suất vận hành máy lên gấp đôi so với bàn đơn cố định.
Tiêu chí 3: Chất lượng khung bệ máy & Động cơ dẫn động Servo
Tốc độ gia tốc (Acceleration) và độ cứng vững của khung thân máy quyết định độ tròn của lỗ bu lông và độ sắc nét của góc nhọn:
- Nên ưu tiên khung bệ máy bằng thép tấm hàn tôi ủ nhiệt cao tần khử ứng suất (Stress Relief Annealing) hoặc khung đúc nguyên khối. Khung bệ yếu sẽ bị rung lắc khi đầu cắt chuyển hướng ở tốc độ cao, gây ra hiện tượng mép cắt bị răng cưa sóng lượn.
- Thanh răng, bánh răng và thanh trượt tuyến tính phải đến từ các thương hiệu chuẩn xác hàng đầu như HIWIN, PMI (Đài Loan) hoặc THK, NSK (Nhật Bản).
Tiêu chí 4: Hệ thống cấp khí phụ trợ áp suất cao (High-Pressure Gas Supply)
Cắt tấm inox bằng laser bắt buộc phải dùng khí Nitơ (N2) áp suất cao từ 16 đến 22 bar để mép cắt không bị oxy hóa thành màu đen. Do đó, xưởng cần dự toán thêm:
- Bồn chứa khí Nitơ hóa lỏng trung tâm (Liquid Nitrogen Tank) nếu sản lượng cắt lớn để giảm chi phí tiền khí xuống 1/3 so với dùng bình khí nén chai 40L.
- Hoặc máy nén khí áp lực cao 20 – 30 bar tích hợp bộ sấy khô và lọc dầu 4 cấp để cắt inox bằng khí nén sạch (Air Cutting) cho các chi tiết không đòi hỏi ngoại quan trắng bóng, tiết kiệm hàng chục triệu tiền khí mỗi tháng.
Tiêu chí 5: Tính sẵn có của phôi nguyên liệu & Bài toán kinh tế xẻ băng
Một máy cắt công suất cao sẽ “ngốn” phôi tấm rất nhanh. Nếu xưởng không chủ động được nguồn phôi tấm tiêu chuẩn hoặc chi phí phôi mua lẻ quá cao, máy sẽ thường xuyên phải nằm chờ việc, kéo dài thời gian hoàn vốn:
- Chủ xưởng nên kết nối trực tiếp với các tổng kho phân phối kim khí lớn như HaVi để được cung cấp phôi tấm chuẩn ASTM A480 với giá sỉ cấp 1.
- Đối với các dòng sản phẩm chạy hàng loạt có khổ ngang cố định, phương án đặt trước cuộn inox gia công xẻ băng sẵn theo bản rộng sẽ giúp loại bỏ 100% thời gian cắt biên thừa và giảm hao hụt vật tư phôi xuống mức tối thiểu.
4. Nên tự đầu tư máy cắt tấm inox hay thuê gia công ngoài tại xưởng chuyên nghiệp?
Đây là bài toán quản trị sản xuất thực tế mà rất nhiều giám đốc xưởng phải đối mặt:
💡 Điểm hòa vốn quyết định:
- Nên TỰ MUA MÁY khi: Sản lượng gia công ổn định trên 20 – 30 tấn inox/tháng, máy chạy tối thiểu 2 ca/ngày (12 – 16 tiếng/ngày), xưởng có sẵn đội ngũ kỹ sư vận hành CAD/CAM lành nghề và nguồn vốn lưu động dồi dào để dự trữ hàng chục tấn phôi tấm.
- Nên THUÊ GIA CÔNG NGOÀI khi: Sản lượng cắt dưới 15 tấn/tháng, đơn hàng phân tán theo dự án, không có nhân sự bảo trì máy chuyên sâu. Việc thuê gia công tại các xưởng lớn như HaVi giúp doanh nghiệp không phải chôn vốn tiền tỷ, loại bỏ rủi ro hao mòn máy móc và được bao trọn gói từ phôi thép đạt chuẩn đến thành phẩm hoàn hảo.
5. Năng lực gia công cắt tấm inox công nghiệp tại Công ty Cổ phần Đầu tư HaVi
Đối với các xưởng cơ khí muốn tối ưu chi phí mà chưa vội đầu tư máy, dịch vụ gia công cắt tấm inox tại HaVi là sự lựa chọn hợp tác hoàn hảo:
- Tổ hợp máy cắt công nghiệp thế hệ mới: Trang bị nguồn Laser Fiber 12.000W – 20.000W bàn đôi siêu trường
2000 × 6000 mm, máy chém thủy lực cắt phôi nhanh 4.0 mét. - Chất lượng mép cắt đỉnh cao: 100% cắt bằng khí Nitơ tinh khiết áp lực 20 bar, cam kết mép phôi trắng sáng, phẳng mịn không ba-via, giữ nguyên mác inox và không rỉ sét.
- Giá phôi tận gốc nhà máy: Tấm inox nhập khẩu trực tiếp đầy đủ CO/CQ, bao giá cạnh tranh nhất thị trường miền Bắc.
- Tiến độ thần tốc: Cắt mẫu ngay trong ngày, giao đơn hàng dự án lớn chỉ trong 24h – 48h.
6. Câu hỏi thường gặp khi chọn mua máy cắt tấm inox cho xưởng (FAQ)
1. Xưởng cơ khí nhỏ mới thành lập nên mua máy chém thủy lực hay máy cắt laser fiber cũ?
Nếu xưởng chủ yếu cắt tôn tấm bao che, máng xối thẳng, máy chém thủy lực mới (chi phí 150 – 300 triệu) là lựa chọn an toàn và dễ vận hành nhất. Không nên mua máy laser fiber cũ đã qua sử dụng nhiều năm vì nguồn laser bị suy giảm công suất, thấu kính xuống cấp và chi phí thay thế linh kiện quang học cực kỳ tốn kém. Nếu muốn cắt laser, hãy chọn máy mới nguồn 1.500W – 3.000W chính hãng được bảo hành dài hạn.
2. Cắt tấm inox trên máy laser bằng khí nén có tốt bằng khí Nitơ (N2) không?
Cắt bằng khí nén giúp tiết kiệm chi phí khí đáng kể (khoảng 80% so với Nitơ), nhưng mép cắt sẽ hơi có ánh vàng xám nhạt do trong không khí có 20% Oxy. Với các chi tiết kết cấu thông thường không đòi hỏi thẩm mỹ vô trùng, cắt bằng khí nén là giải pháp kinh tế tuyệt vời. Tuy nhiên, với thiết bị y tế, thực phẩm, thang máy, bắt buộc phải dùng Nitơ 99.99% để đảm bảo mép cắt trắng sáng và chống rỉ sét tuyệt đối.
3. Vì sao dao của máy chém thủy lực nhanh cùn và mẻ khi cắt inox?
Inox có độ cứng cao và tính hóa bền biến cứng tức thì dưới lực cắt cơ học. Nếu lắp lưỡi dao tiêu chuẩn cắt thép đen (thép 9CrSi hoặc T10), dao sẽ bị mẻ lưỡi chỉ sau vài chục nhát chém inox. Cắt inox bắt buộc phải dùng lưỡi dao chế tạo từ thép hợp kim chịu va đập và mài mòn cao (như Cr12MoV, D2 hoặc H13) và phải căn chỉnh khe hở giữa 2 lưỡi dao chuẩn ở mức 8% – 10% chiều dày tấm.
4. Máy cắt laser fiber công suất 6.000W có cắt được tấm inox dày 15mm không?
Về mặt lý thuyết kỹ thuật, nguồn 6.000W có thể tách phôi inox 15mm nhưng tốc độ cắt rất chậm (dưới 0.4 m/phút), mép cắt dễ bị sọc gồ ghề và tiêu tốn lượng khí Nitơ rất lớn. Để cắt sản xuất hàng loạt tấm inox 15mm đạt chất lượng mép cắt phẳng mịn thương phẩm, xưởng nên trang bị nguồn tối thiểu 12.000W.
CÔNG TY CỔ PHẦN ĐẦU TƯ HAVI VIỆT NAM
Văn phòng đại diện: B04-L09 Biệt thự An Phú, Khu đô thị mới Dương Nội, Phường Dương Nội, Quận Hà Đông, TP. Hà Nội
Kho & Xưởng gia công: KCN Hưng Yên, Hà Nội
Hotline: 0963.800.396 | Email: ctcphavivn@gmail.com
Website: https://havivietnam.com