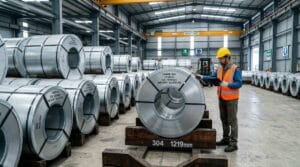
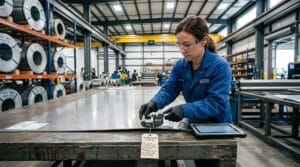
Gia công tấm inox theo bản vẽ kỹ thuật là chuỗi công đoạn cơ khí chính xác khép kín, bao gồm tiếp nhận bóc tách file thiết kế (CAD/CAM 2D & 3D), lập trình sắp xếp phôi tối ưu (Nesting), cắt laser Fiber CNC công suất cao, chấn bẻ định hình thủy lực đa trục và hàn ghép hoàn thiện bề mặt theo đúng dung sai kỹ thuật yêu cầu (±0.05mm đến ±0.1mm).
Quy trình chuẩn xưởng 5 bước giúp các chủ đầu tư, kỹ sư chế tạo máy và nhà thầu xây dựng loại bỏ hoàn toàn các lỗi chí mạng như cong vênh do biến dạng nhiệt, mép cắt ba-via xù xì, sai góc chấn bẻ hoặc rỉ sét mối hàn sau khi đưa vào vận hành thực tế.
Tại Công ty Cổ phần Đầu tư HaVi Việt Nam, chúng tôi tự hào sở hữu lợi thế cạnh tranh vượt trội khi kết hợp giữa tổng kho nhập khẩu phân phối trực tiếp tấm inox nguyên khổ để gia công (mác SUS 304, SUS 316, SUS 201, SUS 430 đầy đủ CO/CQ) và tổ hợp xưởng cơ khí trang bị dàn máy cắt laser Fiber bàn đôi khổ lớn, máy chấn CNC công nghệ Đức. Khách hàng gia công tại HaVi được tối ưu chi phí gốc từ phôi thép, cam kết chuẩn xác 100% theo bản vẽ và bàn giao đơn hàng đúng tiến độ dự án.
📞 Gửi bản vẽ nhận báo giá gia công tấm inox siêu tốc trong 30 phút: Hotline: 0963.800.396
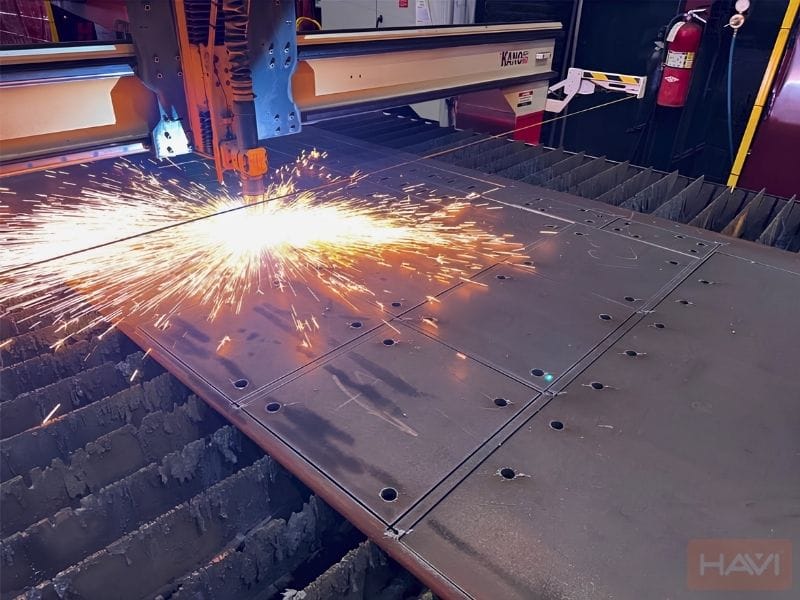
Inox Havi Gia Công Tấm Inox Theo Bản Vẽ của khách hàng
1. Gia công tấm inox theo bản vẽ là gì? Vì sao cần tuân thủ quy trình chuẩn hóa?
Thép không gỉ (Inox) là một trong những vật liệu kim loại có đặc tính cơ lý rất đặc biệt: độ bền kéo cao, độ dẻo dai lớn, khả năng tự hóa bền rèn nguội (Work Hardening) mạnh mẽ và độ dẫn nhiệt kém hơn thép cacbon thông thường. Chính vì vậy, hoạt động gia công tấm inox không thể áp dụng phương pháp thủ công hoặc cắt gọt thông thường mà bắt buộc phải dựa trên bản vẽ kỹ thuật chi tiết cùng hệ thống máy móc CNC điều khiển số tự động:
1.1. Khái niệm gia công cơ khí kim loại tấm inox chính xác cao
Gia công inox tấm theo bản vẽ (Sheet Metal Fabrication) là quá trình chuyển đổi các phôi tấm inox phẳng dạng nguyên khổ (như 1219 × 2438 mm, 1500 × 3000 mm hoặc 1500 × 6000 mm) thành các cấu kiện, chi tiết máy, vỏ tủ điện, mặt bàn thao tác hoặc bồn bể công nghiệp có hình học 3D phức tạp, tuân thủ nghiêm ngặt kích thước hình học và dung sai định hình (GD&T) quy định trong hồ sơ thiết kế kỹ thuật.
1.2. Những sai hỏng chí mạng nếu gia công tại các xưởng thiếu chuyên môn
Nếu xưởng gia công không kiểm soát tốt các thông số công nghệ nhiệt và lực học, sản phẩm tấm inox rất dễ gặp phải các khuyết tật nghiêm trọng làm hư hại cả lô vật tư đắt tiền:
- Biến dạng nhiệt và cong vênh bề mặt: Inox có hệ số giãn nở nhiệt cao gấp 1.5 lần nhưng độ dẫn nhiệt chỉ bằng 1/3 so với thép carbon. Khi cắt plasma nhiệt độ cao hoặc cắt laser sai thông số khí phụ trợ, nhiệt lượng tích tụ tại đường cắt sẽ làm phôi tấm bị vênh sóng bèo, rất khó nắn phẳng lại.
- Cháy cạnh cắt và mất tính năng chống rỉ: Sử dụng khí phụ trợ là oxy thông thường để cắt laser inox sẽ làm oxy hóa mép cắt tạo thành lớp oxit sắt đen bám dính, làm suy giảm hàm lượng Crom bề mặt khiến chi tiết bị rỉ sét chỉ sau vài tuần tiếp xúc môi trường ẩm.
- Nứt rách góc chấn bẻ hoặc sai kích thước bù trừ (K-Factor): Thép không gỉ có hiện tượng đàn hồi ngược (Springback) rất lớn sau khi nhả cối chấn. Nếu kỹ sư không tính toán chính xác hệ số co giãn phôi và bán kính chấn R tối thiểu, mép gập sẽ bị rạn nứt tế vi hoặc làm kích thước tổng thể sai lệch hàng milimet, không thể lắp ráp bu lông.
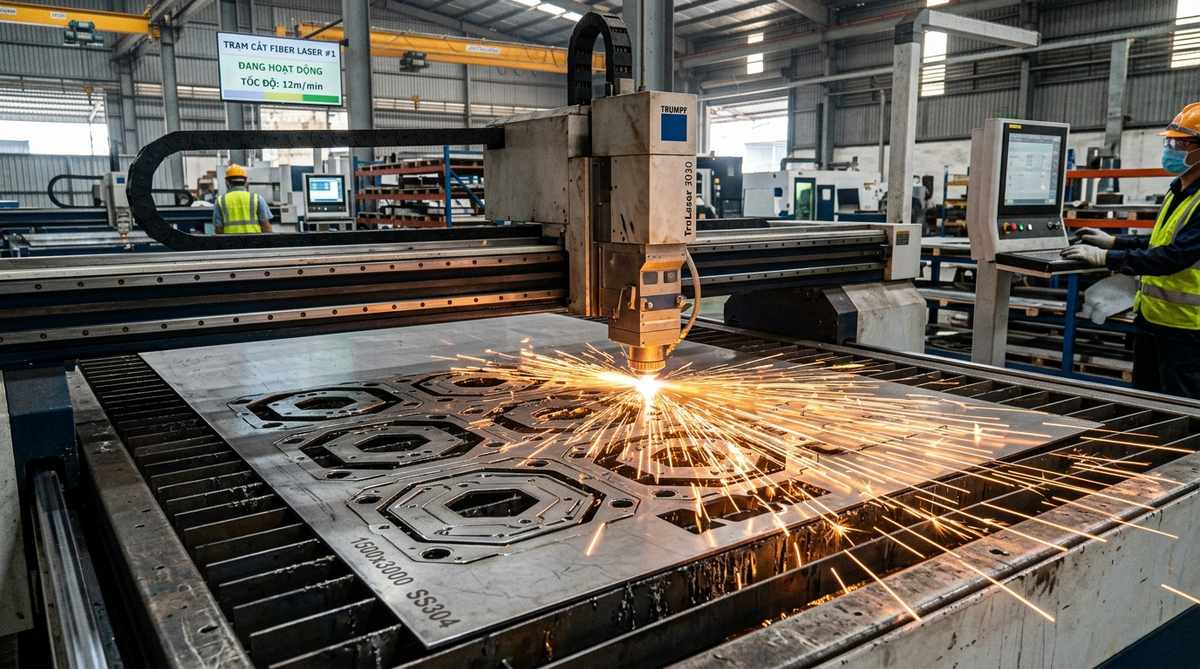
2. Quy trình 5 bước gia công tấm inox theo bản vẽ chuẩn xưởng cơ khí chính xác HaVi
Để đảm bảo tính đồng nhất 1000 chi tiết như một, xưởng cơ khí HaVi áp dụng quy trình kiểm soát khép kín qua 5 công đoạn kỹ thuật chuẩn mực:
Bước 1: Tiếp nhận, thẩm tra và bóc tách bản vẽ kỹ thuật CAD/CAM
Ngay sau khi tiếp nhận file thiết kế từ khách hàng (định dạng .DWG, .DXF cho chi tiết 2D hoặc .STEP, .IGES, .SLDPRT cho kết cấu 3D), đội ngũ kỹ sư cơ khí giàu kinh nghiệm của HaVi sẽ tiến hành:
- Thẩm định tính khả thi của bán kính chấn gập (R), khoảng cách giữa mép lỗ khoét đến đường chấn để tránh hiện tượng biến dạng mép lỗ bu lông.
- Chuyển đổi mô hình 3D sang bản vẽ trải phẳng (Flat Pattern) bằng phần mềm CAM chuyên dụng, tự động áp dụng hệ số bù trừ dãn kim loại K-Factor chuẩn xác cho từng mác thép inox (SUS 304, 316, 201) và từng dải độ dày cụ thể.
- Thống nhất với khách hàng về giới hạn dung sai cho phép tại các vị trí lắp ghép then chốt.
Bước 2: Lựa chọn phôi tấm inox đạt chuẩn & Lập trình xếp phôi (Nesting) tối ưu
Chất lượng sản phẩm hoàn thiện bắt đầu từ chất lượng của phôi nguyên liệu đầu vào:
- Kiểm soát phôi tấm: Lựa chọn tấm inox có bề mặt phù hợp (2B bóng mờ cho chế tạo bồn bể, No.1 cán nóng cho chi tiết bản mã chịu tải nặng, BA hoặc Hairline phủ màng PE bảo vệ chống xước cho các chi tiết ngoại quan thang máy, nội thất kiến trúc). Tấm inox được kiểm tra độ phẳng trên bàn đo đá hoa cương granite để đảm bảo không bị cong vênh trước khi đưa lên bàn cắt. Đối với các đơn hàng linh kiện nhỏ số lượng lớn, HaVi có thể phối hợp xả từ nguồn cuộn inox xẻ băng để tối ưu phôi liệu.
- Lập trình Nesting: Sử dụng thuật toán xếp hình thông minh tự động xoay chuyển và lồng ghép các chi tiết vào khổ phôi tiêu chuẩn. Việc này giúp tỷ lệ tận dụng phôi đạt trên 92% – 95%, giảm thiểu phôi thừa phế liệu và hạ trực tiếp đơn giá thành phẩm cho khách hàng.
Bước 3: Cắt Laser Fiber CNC & Đột dập định hình tốc độ cao
Đây là công đoạn định hình biên dạng phẳng quan trọng nhất trong chu trình gia công:
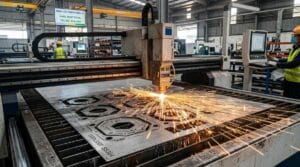
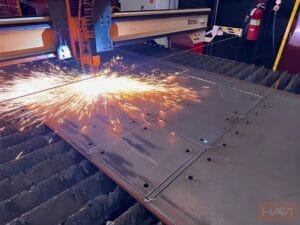
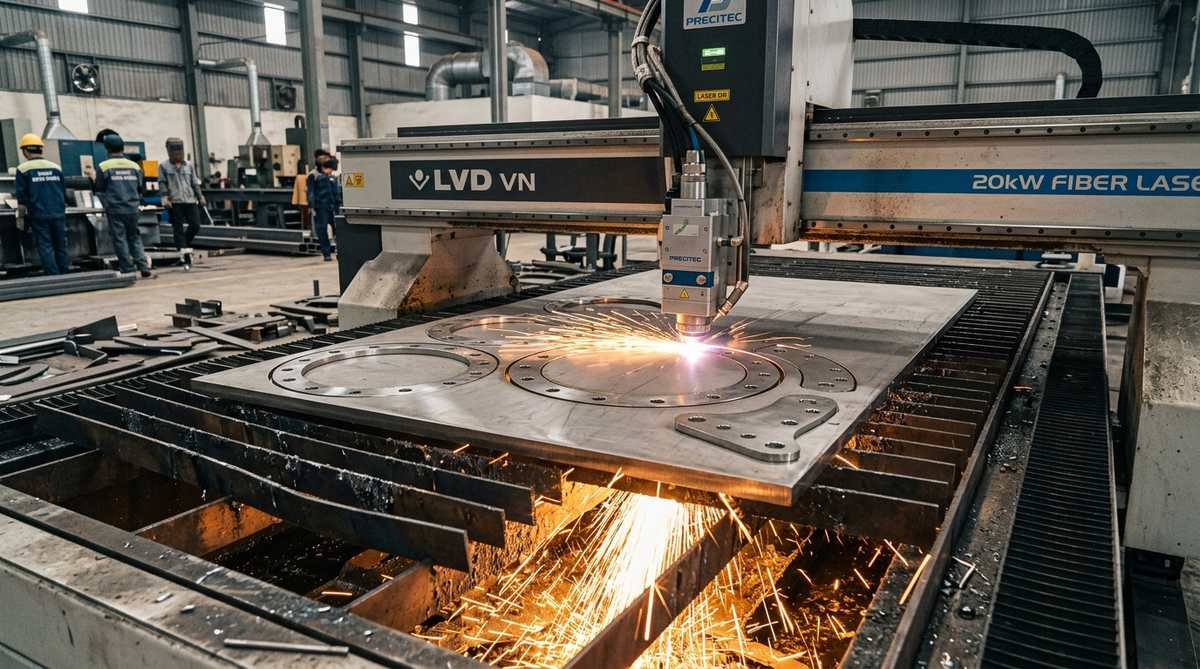
- Cắt Laser Fiber công nghệ khí Nitơ (N2 High Pressure): Khí Nitơ tinh khiết áp lực cao (từ 16 đến 22 bar) được thổi vào vùng cắt nóng chảy để tống khứ kim loại lỏng ra ngoài ngay lập tức mà không làm oxy hóa biên cắt. Nhờ đó, đường cắt có màu trắng sáng bạc tự nhiên, mép cắt vuông vức tuyệt đối, không dính ba-via và giữ nguyên vẹn khả năng chống rỉ sét của vật liệu.
- Dung sai cắt laser cực cao: Đạt độ chính xác
±0.05 mmđối với các tấm mỏng dưới 3mm và±0.1 mmđối với tấm phôi dày từ 4mm đến 20mm. Các rãnh cắt mạch nhỏ chỉ từ 0.15mm đến 0.25mm giúp tạo hình các hoa văn, chữ nghệ thuật hoặc lỗ thoát nhiệt kích thước siêu nhỏ một cách hoàn hảo.
Bước 4: Chấn gập CNC thủy lực đa trục & Định hình góc chuẩn xác
Từ các chi tiết phẳng sau khi cắt laser, sản phẩm được chuyển sang công đoạn chấn bẻ hình học 3D:
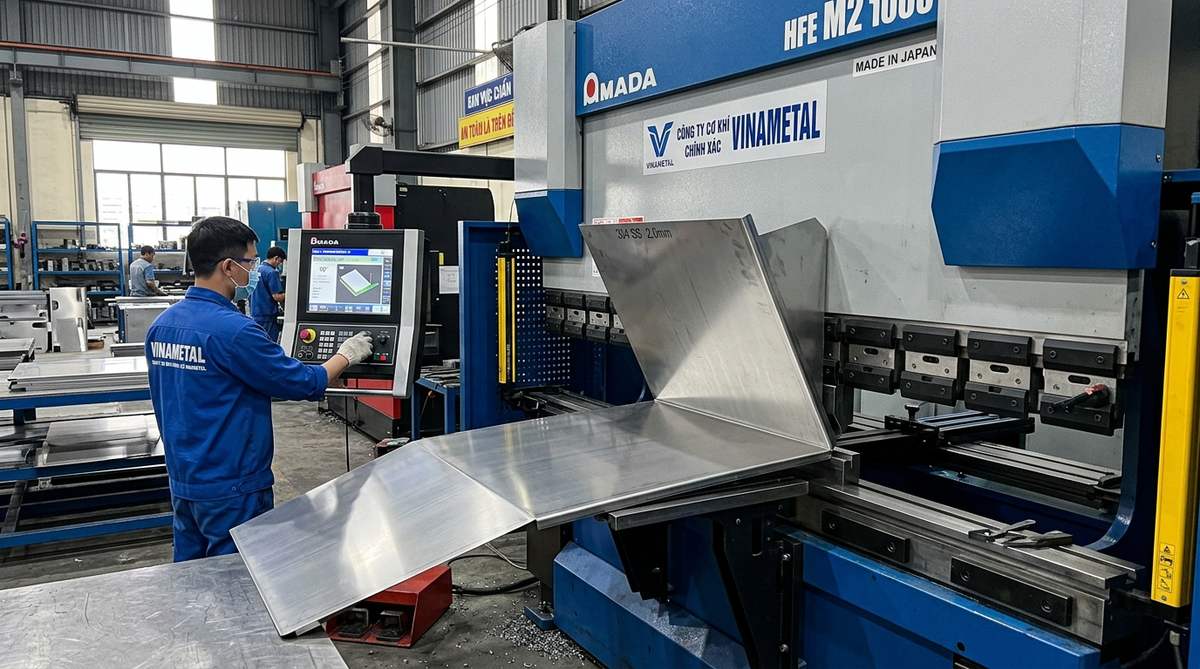
- Hệ thống máy chấn CNC điều khiển số: Máy chấn thủy lực tích hợp hệ thống bù võng tự động (Crowning System) và thước quang học kiểm soát góc gập đa trục. Máy có khả năng chấn các biên dạng chữ V, chữ U, chữ Z hoặc các góc lượn khó với độ chính xác góc sai lệch dưới
±0.5°. - Kỹ thuật chống trầy xước màng bảo vệ: Đối với tấm inox có bề mặt bóng gương (Mirror) hoặc xước sọc Hairline phủ keo PVC/PE, kỹ sư HaVi sử dụng dao chấn hợp kim tôi cứng đánh bóng và lót dải băng cao su đàn hồi urethane chuyên dụng trên mặt cối để đảm bảo không để lại bất kỳ vệt hằn hay trầy xước nào trên bề mặt chi tiết.
Bước 5: Hàn ghép hoàn thiện, tẩy xỉ thụ động hóa và nghiệm thu KCS xuất xưởng
Công đoạn hoàn tất cuối cùng quyết định độ bền vững kết cấu và tính thẩm mỹ công nghiệp:
- Kỹ thuật hàn chuyên sâu: Áp dụng công nghệ hàn TIG khí trơ Argon tinh khiết, hàn MIG inox xung thấp nhiệt hoặc máy hàn Laser cầm tay (Fiber Laser Welding). Mối hàn laser cho vệt ngấu sâu, biến dạng nhiệt vùng ảnh hưởng nhiệt (HAZ) cực nhỏ, mối hàn sáng mịn gần như không cần mài lại.
- Tẩy mối hàn & Thụ động hóa bề mặt (Pickling & Passivation): Sử dụng dung dịch điện hóa chuyên dụng hoặc gel tẩy axit chuyên dụng để loại bỏ triệt để các vết cháy màu cầu vồng (Heat Tint) xung quanh mối hàn, tái sinh lớp màng thụ động Crom Oxit (Cr2O3) nguyên thủy giúp mối ghép chống chọi ăn mòn hóa chất hoàn hảo.
- Kiểm tra KCS toàn diện: Kiểm tra 100% kích thước then chốt bằng thước kẹp điện tử, panme, dưỡng đo góc quang học trước khi đóng màng bọc chống xước và đóng kiện gỗ pallet giao đến tay khách hàng.
3. Bảng so sánh các công nghệ cắt gia công tấm inox phổ biến nhất hiện nay
Tùy thuộc vào yêu cầu về độ dày tấm, độ tinh xảo của biên dạng và ngân sách dự án, kỹ sư HaVi sẽ tư vấn phương pháp cắt tối ưu nhất cho quý khách:
4. Bảng tiêu chuẩn dung sai & Hệ thống kiểm soát QA/QC 5 bước gia công tấm inox
Chất lượng tại xưởng HaVi được định lượng bằng số liệu đo lường thực tế, tuân thủ các tiêu chuẩn quốc tế như ISO 2768-m (Dung sai kích thước dài và góc) và ISO 9013 (Chất lượng mép cắt nhiệt):
5. Năng lực gia công tấm inox HaVi & Yếu tố cấu thành bảng báo giá theo bản vẽ
Việc hợp tác với một đơn vị vừa phân phối vật tư vừa trực tiếp gia công mang lại lợi thế kép về cả chất lượng và ngân sách dự toán cho doanh nghiệp:
5.1. Lợi thế chuỗi cung ứng khép kín tại HaVi
- Giá vật tư tận gốc nhập khẩu: Không phải mua phôi tấm lòng vòng qua các đại lý thương mại, phôi tấm inox được cấp trực tiếp từ tổng kho HaVi với mức giá sỉ tốt nhất thị trường.
- Quy mô thiết bị công nghiệp hiện đại: Sở hữu máy cắt Laser Fiber 12.000W – 20.000W bàn đôi tự động chuyển phôi, máy chấn CNC 250 tấn chiều dài chấn lên đến 4.0 mét, đáp ứng trọn gói từ chi tiết vi cơ khí đến các kết cấu bồn bể, dầm sàn siêu trường siêu trọng.
- Đầy đủ hồ sơ CO/CQ xuất xưởng: Cung cấp trọn bộ chứng chỉ nguồn gốc xuất xứ, chứng nhận chất lượng luyện kim và biên bản kiểm tra KCS chi tiết phục vụ nghiệm thu công trình.
5.2. Công thức cấu thành báo giá gia công tấm inox theo bản vẽ
Chi phí một đơn hàng gia công tấm inox hoàn chỉnh được tính toán minh bạch dựa trên 4 cấu phần chính:
Tổng Giá Trị Đơn Hàng = Chi Phí Vật Tư Phôi + Chi Phí Cắt Laser CNC + Chi Phí Chấn Bẻ & Hàn + Chi Phí Hoàn Thiện & Đóng Gói
- Chi phí vật tư: Khối lượng phôi tấm thực tế (kg) tính theo hệ số định mức hao hụt sau khi lập trình Nesting × Đơn giá phôi tấm theo mác inox.
- Chi phí cắt Laser: Tính theo tổng mét dài hành trình mỏ cắt (m) và số lượng điểm chọc thủng (Pierce Count) tương ứng với từng độ dày.
- Chi phí chấn gập: Tính theo số nhát chấn bẻ trên từng chi tiết và độ phức tạp của dưỡng cối.
- Chi phí hàn & Tẩy điện hóa: Tính theo mét dài đường hàn kết cấu hoặc chi phí trọn gói gia công chi tiết hoàn thiện.
5.3. Hướng dẫn gửi yêu cầu báo giá siêu tốc
Để phòng kỹ thuật HaVi bóc tách và phản hồi báo giá chính xác nhất trong vòng 15 – 30 phút, quý khách vui lòng cung cấp:
- File bản vẽ kỹ thuật định dạng
.CAD(DWG/DXF) hoặc.PDFcó đầy đủ kích thước và ghi chú dung sai. - Quy cách mác thép yêu cầu (SUS 304, 316, 201 hoặc 430) và bề mặt tấm (2B, No.1, BA, Hairline).
- Số lượng chi tiết cần gia công theo từng mã hàng.
- Địa điểm giao nhận hàng hóa và tiến độ bàn giao yêu cầu.
6. Câu hỏi thường gặp về dịch vụ gia công tấm inox theo bản vẽ (FAQ)
1. Xưởng HaVi nhận gia công tấm inox với số lượng ít hoặc chi tiết mẫu đơn chiếc không?
Có. HaVi luôn sẵn sàng hỗ trợ cắt mẫu đơn chiếc, gia công thử nghiệm các sản phẩm R&D phục vụ việc test mẫu lắp ráp cho dự án trước khi đưa vào sản xuất đại trà hàng loạt. Nhờ máy cắt laser Fiber không cần chế tạo khuôn mẫu dập, việc cắt mẫu diễn ra nhanh chóng và tiết kiệm tối đa chi phí ban đầu cho khách hàng.
2. Cắt laser tấm inox bằng khí Nitơ khác biệt gì so với cắt bằng khí Oxy?
Cắt bằng khí Oxy sinh ra phản ứng cháy tỏa nhiệt, tạo lớp vảy oxit sắt đen bám chặt ở mép cắt, làm mất đi khả năng chống ăn mòn và đòi hỏi phải mài xỉ cơ học rất tốn công. Trong khi đó, cắt bằng khí Nitơ áp suất cao (High-pressure N2) hoạt động như một môi trường trơ bảo vệ, thổi bay kim loại lỏng để lại mép cắt trắng bóng như gương, vuông góc và giữ nguyên vẹn 100% tính năng chống gỉ sét của inox.
3. Khách hàng đã có sẵn phôi tấm inox đem đến nhờ HaVi gia công cắt chấn được không?
Hoàn toàn được. HaVi cung cấp cả 2 hình thức linh hoạt: gia công trọn gói bao gồm cả vật tư phôi tấm inox, hoặc gia công gia công công đoạn theo đơn giá mét cắt / nhát chấn đối với nguồn phôi do khách hàng tự vận chuyển tới xưởng.
4. Thời gian hoàn thiện một đơn hàng gia công tấm inox theo bản vẽ mất bao lâu?
Đối với các đơn hàng cắt laser phẳng đơn giản có sẵn phôi, HaVi có thể giao hàng ngay trong vòng 4h – 24h làm việc. Đối với các đơn hàng gia công kết cấu phức tạp đòi hỏi nhiều công đoạn (cắt laser, chấn gập đa trục, hàn ghép và tẩy điện hóa), tiến độ bàn giao trung bình dao động từ 2 đến 4 ngày tùy theo khối lượng đơn hàng.
CÔNG TY CỔ PHẦN ĐẦU TƯ HAVI VIỆT NAM
Văn phòng đại diện: B04-L09 Biệt thự An Phú, Khu đô thị mới Dương Nội, Phường Dương Nội, Quận Hà Đông, TP. Hà Nội
Kho & Xưởng gia công: KCN Hưng Yên, Hà Nội
Hotline: 0963.800.396 | Email: ctcphavivn@gmail.com
Website: https://havivietnam.com